ليس من الصعب تصنيع ألياف الكربون لأنها صلبة، بل لأنها لا تغفر الأخطاء. فخطأ واحد في تقدير معدل التغذية عند مخرج الثقب، أو تجاهل اتجاه طبقات اللامينيت في مسار القطع، أو تشطيب حافة بأداة غير مناسبة، يمكن أن يحوّل صفيحة مركّبة من ألياف الكربون عالية الجودة إلى خردة في ثوانٍ.
الفرق بين قطعة ألياف كربون نظيفة وأخرى تعاني من التفكك الطبقي يعود إلى طريقة المعالجة. في شركة GRAN INDUSTRIES SDN. BHD.، نتعامل مع مكونات ألياف الكربون من خلال أربع عمليات معالجة متميزة — تُختار كل منها بناءً على الهندسة المحددة، وبنية اللامينيت، وتطبيق القطعة. تشرح هذه المقالة كل طريقة، وفئات قطع ألياف الكربون التي تدعمها، وكيف تضمن عملية مراجعة المشروع اختيار مسار المعالجة الصحيح قبل تنفيذ أي قص.
لماذا تعتبر طريقة معالجة ألياف الكربون أكثر أهمية من المادة نفسها
تتصرف مركّبات ألياف الكربون بشكل مختلف عن المعادن أثناء التصنيع. المادة غير متجانسة الخواص — أي أن خصائصها تتغير مع الاتجاه. مصفوفة الراتنج التي تربط ألياف الكربون معًا أكثر ليونة من الألياف نفسها، وبنية اللامينيت الطبقية تعني أن قوى القطع يمكن أن تفصل الطبقات إذا كان مسار الأداة أو السرعة أو إعداد التثبيت غير صحيح.
ثلاثة عوامل تحدد مسار المعالجة الصحيح لأي قطعة من ألياف الكربون:
- محيط القطعة — هل القطعة في الأساس ملف تعريف مقطوع، أم لوح مثقوب، أم قطعة بميزات مختلطة تشمل فتحات وتجويفات غاطسة؟
- سلوك اللامينيت — السُمك، واتجاه الطبقات، ونوع الراتنج تؤثر على كيفية استجابة المادة لقوى القطع.
- توقعات جودة الحواف — ذراع هيكل طائرة بدون طيار سيكون مرئيًا من الخارج يتطلب تشطيب حواف مختلفًا عن حامل تثبيت داخلي.
1. قص الملفات والتفريز باستخدام الحاسب الآلي (CNC): أساس تصنيع ألياف الكربون
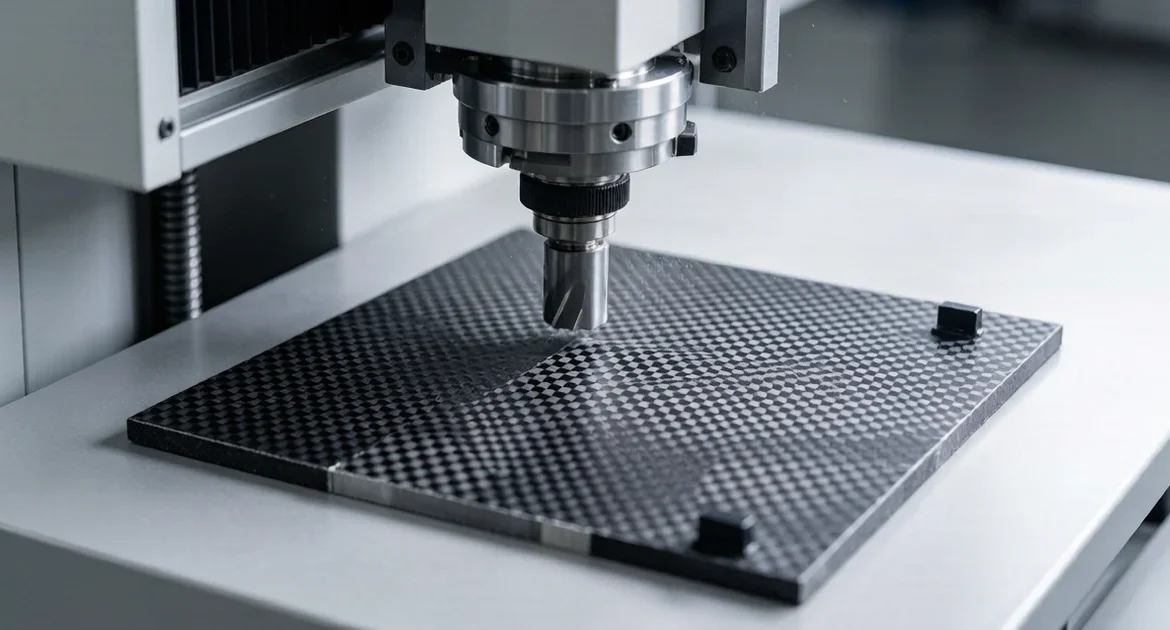
يشكّل قص الملفات والتفريز باستخدام الحاسب الآلي المحيط الخارجي لقطعة ألياف الكربون — الهندسة المحيطية الخارجية التي تحدد الشكل. هذه هي عملية المعالجة الأكثر شيوعًا، وهي العملية التي يكون فيها اختيار الأدوات أكبر تأثير على جودة القطعة.
القطع التي تمر عادةً بقص الملفات والتفريز:
- هياكل ألياف الكربون — هياكل الطائرات بدون طيار، الهياكل الإنشائية، هياكل التثبيت
- الألواح الخلفية وألواح الواجهة — ألواح ألياف كربون مسطحة مع هندسة قواطع
- ألواح التغطية وألواح المحولات — مكونات تعتمد على المحيط مع أبعاد خارجية محددة
- إطارات لوحات الأرقام — قطع حرجة من حيث المظهر حيث تكون جودة الحواف مرئية مباشرة
- الألواح الإنشائية — ألواح تحمّل مع خطوط محيطية محددة
المتغير الحاسم في تفريز ألياف الكربون باستخدام الحاسب الآلي هو اتجاه مسار الأداة بالنسبة لطبقات اللامينيت. التفريز عكس اتجاه الألياف على جانب الخروج يمكن أن يرفع الطبقة الخارجية ويسبب تشقق الحواف. التفريز الجيد يأخذ في الاعتبار اتجاه القطع المتوازي مقابل التقليدي، وزاوية تلامس الأداة، وما إذا كان الملف يشمل أنصاف أقطار داخلية ضيقة تركّز الإجهاد. في GRAN، يتم ضبط معايير التفريز — بما في ذلك معدل التغذية، وسرعة المغزل، وعمق القطع — بناءً على لامينيت ألياف الكربون المحدد، وليس على إعدادات عامة مسبقة للمركّبات.
2. الحفر والتجويف الغاطس: التحكم في التشقق والتفكك الطبقي
الحفر هو المكان الذي تظهر فيه معظم مشاكل تصنيع ألياف الكربون. عندما يخرج المثقاب من الجانب الخلفي للامينيت، يمكن أن تتفكك الطبقة الخارجية غير المدعومة — مبتعدة عن الطبقة التي تحتها بدلاً من القطع النظيف. يُسمى هذا التفكك الطبقي الاندفاعي، وهو مشكلة الجودة الأكثر شيوعًا في حفر ألياف الكربون.
القطع التي تتطلب الحفر والتجويف الغاطس:
- ألواح التثبيت مع أنماط ثقوب المثبتات
- الأقواس ونقاط التثبيت مع تجميع بالمسامير الملولبة
- الألواح التي تتطلب جلوسًا متساطحًا للبراغي عبر ثقوب غاطسة
- أذرع الطائرات بدون طيار وألواح الهياكل مع أنماط ثقوب لتخفيف الوزن
- أغطية OEM مخصصة مع ثقوب تخليص للأجهزة
تدير GRAN حفر ألياف الكربون باستخدام هندسة مثقاب مخصصة للتطبيق — عادةً تصميم خنجري أو ذو رأس مثقاب بزاوية رأس حادة تقلل من قوة الدفع عند الاختراق. لوح دعم تضحية أسفل قطعة العمل يدعم جانب الخروج ويمنع رفع الطبقة الخارجية. بالنسبة للتجويف الغاطس، يتم مطابقة قطر ثقب الدليل وزاوية التجويف الغاطس مع مواصفات المثبت لتجنب تشقق اللامينيت حول كتف التجويف الغاطس.
3. تشذيب الحواف وتصنيع الفتحات: أعمال التفاصيل التي تحدد الملاءمة والمظهر
بعد قص الملف الرئيسي وحفر الثقوب، تحتاج العديد من قطع ألياف الكربون إلى أعمال تفاصيل إضافية — فتحات، وقواطع تهوية، وميزات واجهات، وتحسين الحواف لملاءمة التجميع.
القطع التي تحتاج إلى تشذيب الحواف وتصنيع الفتحات:
- أذرع ألياف الكربون — أذرع الطائرات بدون طيار، أذرع الدعم، أذرع إنشائية مع ميزات فتحات
- عناصر الدعم مع فتحات واجهات وميزات تحديد المواقع
- الألواح مع أنماط تهوية، أو فتحات مرور الكابلات، أو قواطع تخفيف الوزن
- ألواح مخصصة مع هندسة فتحات غير قياسية لتجميعات OEM محددة
يمثل تصنيع الفتحات في ألياف الكربون تحديًا فريدًا: الأداة مشغولة على جانبي القطع، مما يضاعف قوة القطع مقارنةً بالقص المحيطي. الفتحات الضيقة ذات نسب العرض إلى الارتفاع العالية تتطلب معدلات تغذية مخفضة وقد تحتاج إلى تمرير تشذيب أولي يتبعه تمرير تشطيب للحفاظ على عرض فتحة ثابت. تشذيب الحواف — تحسين تشطيب المحيط بعد قص الملف الرئيسي — يزيل أي تشقق دقيق ويصل بالحافة إلى مستوى الجودة المحدد.
4. معالجة السطح والحواف: التشطيب لعرض نظيف
قطع ألياف الكربون المخصصة للتطبيقات المرئية — هياكل الطائرات بدون طيار، مكونات المنتجات الرياضية، إطارات لوحات الأرقام — تحتاج إلى أكثر من مجرد هندسة دقيقة. يجب أن يظهر السطح والحواف بشكل نظيف، دون نتوءات أو سحب للألياف أو تلطيخ بالراتنج.
تشمل المعالجة بعد التصنيع في GRAN:
- تنظيف الحواف — إزالة أي نتوءات دقيقة وألياف فضفاضة متبقية من عملية القطع. الهدف هو حافة ناعمة تبدو متناسقة عند اللمس ومقصودة في المظهر.
- التحكم في النتوءات — نتوءات ألياف الكربون حادة وكاشطة. إزالة النتوءات المتحكم بها تحمي القطعة وأي شخص يتعامل معها في المراحل اللاحقة.
- لمسات السطح — تحسين سطحي خفيف لإزالة أي بقايا راتنج أو علامات سوائل القطع دون صنفرة الطبقة الخارجية أو تغيير نمط النسج المرئي.
- Laminate preservation — All finishing steps are designed to clean the part without compromising the laminate bond or exposing raw fibres at the edges.
Which Processing Method Matches Your Carbon Fiber Part
Most carbon fiber parts need more than one processing operation. A drone frame, for example, starts with profile routing, then gets drilled for mounting holes, trimmed at the arm edges, and finished with surface and edge handling. The table below shows which methods apply to each common carbon fiber part category.
| فئة القطعة | Profile / Routing | التثقيب | Slot / Trim | تشطيب الأسطح |
|---|---|---|---|---|
| Drone frames & arms | \u2713 | \u2713 | \u2713 | \u2713 |
| Backplates & face plates | \u2713 | \u2713 | \u2713 | |
| Mounting brackets | \u2713 | \u2713 | ||
| Ventilated panels | \u2713 | \u2713 | \u2713 | \u2713 |
| License plate frames | \u2713 | \u2713 | \u2713 | |
| Sporting product parts | \u2713 | \u2713 | \u2713 | \u2713 |
| OEM covers & adapter plates | \u2713 | \u2713 | \u2713 |
6. كيف تقوم شركة «غران» بمراجعة مشاريع ألياف الكربون قبل الإنتاج
Every carbon fiber project passes through a structured review before machining begins. This process identifies the right processing methods, catches laminate-related issues early, and prevents the quality problems that are expensive to fix downstream.
- Part geometry and laminate review — We examine the part outline, thickness, ply orientation, and overall geometry. This determines which processing operations the part needs and flags any features — very narrow sections, tight internal radii, or thin unsupported areas — that may require special handling.
- Hole layout and feature check — Drill positions, hole diameters, countersink specifications, and slot dimensions are checked against the drawing. Spacing between holes and proximity to part edges are evaluated for breakout risk.
- Processing route selection — Based on the geometry and feature review, we determine the sequence of operations: routing first, then drilling and countersinking, then trim and slot work, then surface finishing. The sequence matters because thermal effects and clamping forces can shift depending on operation order.
- Edge finish expectation alignment — We confirm whether the part is functional (internal bracket with hidden edges) or appearance-critical (visible drone frame arm). This determines the edge trimming and surface finishing standard.
- Sample validation — A small sample batch is machined, inspected, and reviewed for edge quality, hole condition, dimensional accuracy, and surface appearance before the full production run begins.
For the complete project workflow from drawing review through delivery, see our CNC machining process overview.
Start Your Carbon Fiber Processing Project
If you have a carbon fiber part that needs profile cutting, CNC routing, drilling, countersinking, or edge finishing, GRAN INDUSTRIES SDN. BHD. is equipped to handle it — from prototype validation through repeat production.
Send your drawing, reference sample, or project brief to info@gran.my or reach us at +60 10-881 2868. Include your part geometry, material thickness, hole and feature details, and quantity requirements. Our engineering team reviews every inquiry and returns a quotation with the recommended processing route and lead time.
Visit our Carbon Fiber Processing service page for more details on capabilities, part categories, and project planning.
الأسئلة الشائعة
Q: Can carbon fiber be machined with standard CNC tools?
A: Carbon fiber can technically be cut with standard carbide tooling, but the results will be poor. Carbon composites are abrasive and wear standard tools quickly, and the geometry of general-purpose end mills and drills does not control delamination effectively. At GRAN, we use diamond-coated or specialised carbide tooling with geometry designed for composite materials — sharp cutting edges, specific point angles for drilling, and coatings that resist the abrasive wear of carbon fibre.
Q: What is delamination and how do you prevent it during carbon fiber machining?
A: Delamination is the separation of carbon fibre plies during machining — most commonly when a drill exits the back side of the laminate and lifts the unsupported outer ply. We prevent it through tool geometry (sharp point angles that reduce thrust force), sacrificial backer boards that support the exit side, controlled feed rates, and clamping that keeps the laminate stable throughout the cut.
Q: How do you achieve a clean edge finish on machined carbon fiber parts?
A: Clean edges come from the combination of correct tool path direction relative to the laminate, appropriate tool geometry, climb vs. conventional milling strategy, and a finishing pass after the rough profile cut. For appearance-critical parts, we add dedicated edge trimming and controlled deburring to remove any micro-chipping and present a consistent edge.
Q: What types of carbon fiber parts does GRAN process?
A: We handle drone frames and arms, backplates, face plates, cover plates, mounting brackets, license plate frames, structural plates, sporting product components, adapter panels, and custom OEM carbon fibre parts. Both prototype samples and production batches are supported.
Q: Do you provide the carbon fiber material, or does the customer supply it?
A: We can work either way. If you have a specified carbon fibre laminate or pre-purchased sheet stock, we can process your material. If you prefer us to source the material, we can procure carbon fibre sheet to match your thickness, weave, and quality requirements. Discuss material sourcing during the quotation stage so we include it in the project plan.