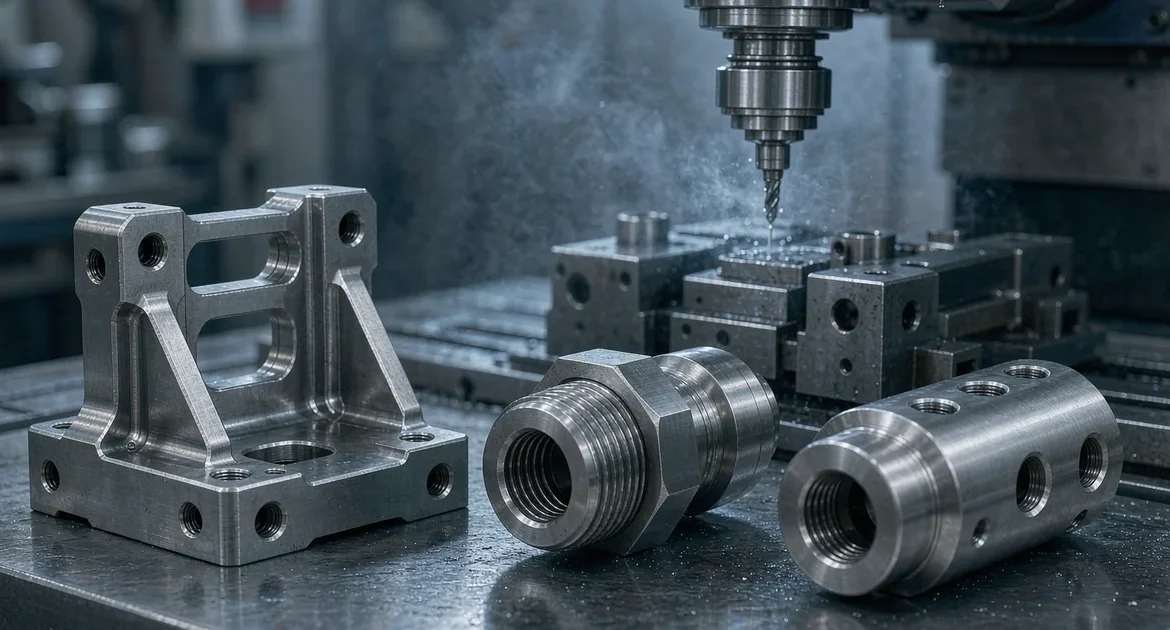
التيتانيوم يكسب سمعته في كل مرة يلمسه فيها مشغّل الماكينات. فهو قوي وخفيف ومقاوم للتآكل — لكنه يقاوم بدوره من خلال انخفاض التوصيل الحراري، وميله إلى التصلد بالتشكيل، وعادة تآكله لأدوات القطع. التصنيع باستخدام الحاسب الآلي للتيتانيوم ليس أصعب لأن المادة غامضة؛ بل هو أصعب لأن المادة ترفض التعاون مع الطرق المختصرة التي تنجح بامتياز مع الألومنيوم والصلب.
يشرح هذا الدليل درجات التيتانيوم المهمة للأجزاء المُشكّلة آلياً، ولماذا تتصرف المادة بهذه الطريقة تحت أداة القطع، وخيارات التشطيب التي تحميها وتلوّنها، وعادات التصميم التي تحافظ على قابلية تصنيع أجزاء التيتانيوم. وهو مكتوب للمهندسين والمشترين الذين يحددون الأجزاء عالية الأداء في تطبيقات الطيران والطب ورياضة السيارات والتطبيقات الصناعية.
لماذا يصعب تشغيل التيتانيوم آلياً
يركّز التيتانيوم الحرارة بالضبط حيث لا تريدها. فالتوصيل الحراري لديه جزء ضئيل من توصيل الألومنيوم، لذا فإن الحرارة المتولدة عند حافة القطع لا تتدفق بعيداً إلى الرقاقة وقطعة العمل — بل تبقى في الأداة. والنتيجة هي حافة قطع تتدهور بسرعة، وقطعة عمل تتصلد بالتشكيل إذا كانت التغذية خفيفة جداً، وتشطيب سطحي يتضرر بمجرد بدء تآكل الأداة.
ثلاثة سلوكيات تحدد تشغيل التيتانيوم آلياً:
- الحرارة تبقى موضعية — يؤدي ضعف تبديد الحرارة إلى تركيز درجة الحرارة عند حافة القطع، لذا يُشغَّل التيتانيوم بسرعات سطحية أقل من الألومنيوم أو الصلب، مع سائل تبريد وفير لنقل الحرارة بعيداً.
- التصلد بالتشكيل — يمكن لأداة ثلماء أو تمريرة تشطيب خفيفة أن تصلّب السطح أثناء القطع، مما يجعل التمريرة التالية أكثر صعوبة ويقصّر عمر الأداة بشكل كبير.
- الارتداد المرن — ينحرف التيتانيوم مرناً أكثر من الصلب، لذا تتطلب الجدران الرقيقة والخصائص الطويلة غير المدعومة تثبيتاً صلباً ومعاملات قطع متحفظة للحفاظ على الأبعاد.
درجات التيتانيوم للأجزاء المُشكّلة آلياً
يُحدَّد التيتانيوم حسب الدرجة — وهو نظام تصنيف تديره منظمات مثل ASM International — والدرجة تغيّر سلوك التشغيل الآلي بقدر ما تغيّر الخصائص الميكانيكية. وتغطي الدرجات الأربع أدناه معظم أعمال الأجزاء المُشكّلة آلياً:
| الصف | يُعرف أيضاً باسم | الخصائص | الاستخدام النموذجي |
|---|---|---|---|
| الدرجة 2 | التيتانيوم النقي تجارياً (CP) | مقاومة ممتازة للتآكل، قابل للتشكيل، قوة أقل | أغلفة كيميائية وبحرية وطبية |
| الدرجة 5 | Ti-6Al-4V | نسبة قوة إلى وزن عالية، السبيكة الأساسية | الطيران، رياضة السيارات، الغرسات |
| الدرجة 23 | Ti-6Al-4V ELI | نقاء أعلى، متانة كسر فائقة | الغرسات الطبية، تطبيقات الطيران الحرجة |
| الدرجة 7 | Ti-0.2Pd | مقاومة فائقة للتآكل في الأوساط الحمضية | معدات المعالجة الكيميائية |
الدرجة 5 (Ti-6Al-4V) هي الخيار الافتراضي لمعظم الأجزاء الهيكلية — فهي توازن بين القوة والوزن والتكلفة أفضل من أي تيتانيوم آخر. والدرجة 2 هي الخيار عندما تكون مقاومة التآكل أهم من القوة ولا يحتاج الجزء إلى الأداء الإضافي للسبيكة. والدرجة 23 هي أساساً الدرجة 5 مع تحكم أكثر صرامة في الشوائب، وتُحدَّد حيث يكون عمر الكلال ومتانة الكسر أمرين حاسمين، مثل الغرسات الحاملة للحمل. وتضيف الدرجة 7 البلاديوم لأكثر البيئات الكيميائية عدوانية.
استراتيجية التشغيل الآلي: الأدوات والسرعات وسائل التبريد
تشغيل التيتانيوم آلياً بشكل جيد هو انضباط في المعاملات، وليس بطولات. فالنهج الذي ينجح مع الألومنيوم سيدمّر أداة التيتانيوم في دقائق:
- أدوات كربيد مطلية — يتطلب التيتانيوم حواف قطع حادة ومقاومة للحرارة. والكربيد المطلي هو المعيار؛ فالطلاء يقلل انتقال الحرارة إلى الأداة ويقاوم التفاعل الكيميائي الذي يلحم الرقائق بالحافة.
- سرعات أقل، تغذيات أعلى — عكس الألومنيوم. فالتشغيل البطيء يخفض الحرارة، بينما تحافظ التغذية السليمة على استمرار القطع وتمنع الاحتكاك الذي يصلّب السطح.
- سائل تبريد وفير — يدفع سائل التبريد عالي الضغط الحرارة والرقائق بعيداً عن منطقة القطع. فالتشغيل الجاف أو بالرذاذ للتيتانيوم هو دعوة لأداة محترقة.
- تثبيت صلب — يعاقب الارتداد المرن للتيتانيوم التجهيزات الهزيلة. فقِصر بروز الأداة وتثبيت قطعة العمل بإحكام يمنعان الجزء من الاهتزاز خارج حدود التفاوت.
عمر الأداة هو التكلفة الخفية في تشغيل التيتانيوم آلياً. فالورشة التي لم تضبط معاملاتها للتيتانيوم ستسعّره بشكل خاطئ، إما بخسارة المال أو بدفع المخاطرة إلى العميل عبر قطع متعجل وعيوب سطحية. والخبرة بالمادة هي الفرق بين جزء تيتانيوم يلبي المواصفات وآخر يصل بمظهر جيد لكنه يفشل تحت الكلال.
التشطيب السطحي لأجزاء التيتانيوم
تُوجَّه عمليات تشطيب التيتانيوم بالوظيفة — فالحماية من التآكل مدمجة إلى حد كبير عبر طبقة الأكسيد الطبيعية، لذا يتمحور التشطيب حول التآكل والمظهر، وفي الأعمال الطبية وتطبيقات الطيران، حول سلامة السطح:
- الطلاء بأكسيد الألومنيوم — أنودة التيتانيوم أرق من أنودة الألومنيوم وتُستخدم أكثر للتعريف والترميز اللوني منها للحماية من التآكل الشديد. ويتحكم الجهد الكهربائي في اللون، منتجاً الأزرق والبنفسجي والذهبي دون أصباغ.
- التخميل. — معالجة كيميائية تنظّف وتثخّن طبقة الأكسيد الواقية، وتزيل الحديد السطحي وتحسّن مقاومة التآكل. ممارسة قياسية للأجزاء الطبية والفضائية.
- السفع بالخرز — تنتج تشطيبًا مطفيًا موحدًا ويمكن أن تحسّن مقاومة التعب من خلال إحداث إجهاد ضاغط مفيد على السطح، ولهذا السبب شائعة في مكونات الطيران.
- التلميع — تلميع ميكانيكي للحصول على تشطيب لامع أو ساتاني للأجزاء التجميلية، وغالبًا ما يُحدَّد في الأجهزة الطبية المرئية ومنتجات التيتانيوم الاستهلاكية.
نصائح تصميمية لأجزاء التيتانيوم القابلة للتصنيع الآلي
التصميم الجيد للتيتانيوم يحترم طبيعة المادة التي ترفض التعاون:
- تجنّب الجدران الرقيقة غير المدعومة — التيتانيوم يرتد مرنًا، لذا فإن الجدار الرقيق الذي يحافظ على أبعاده في الألومنيوم سيتشوّه في التيتانيوم. أضف سماكة أو تدعيمًا حيث يسمح الشكل الهندسي بذلك.
- اجعل الزوايا الداخلية واسعة — الزوايا الحادة تركّز الإجهاد وصعوبة التصنيع معًا. نصف قطر يتوافق مع الأدوات القياسية يقلّل الحمل على الأداة ويحسّن عمر التعب في الوقت نفسه.
- صمّم لوصول الأداة — الجيوب العميقة والميزات الغائرة تفرض استخدام أدوات طويلة ومرنة يعاقبها التيتانيوم. إذا كان لا بد من ميزة عميقة، توقّع أن تتراخى التفاوتات أو أن ترتفع التكلفة.
- حدّد نية التشطيب مبكرًا — سواء كان الجزء يحتاج إلى الأنودة أو التخميل أو السفع بالخرز، فإن ذلك يغيّر تسلسل التصنيع الآلي والتنظيف. أخبر الورشة قبل القطع، لا بعده.
كيف تُصنّع GRAN التيتانيوم آليًا
في GRAN INDUSTRIES SDN. BHD.، يُصنَّع التيتانيوم آليًا وفق المبدأ الأول نفسه الذي نطبّقه على كل مادة: مراجعة الرسم قبل تقديم عرض السعر. يتم تأكيد درجة المادة وجدوى التفاوتات ونية التشطيب والكمية مسبقًا، لأن جزء التيتانيوم الذي يُسعَّر بناءً على افتراضات خاطئة يُعدّ خطأً مكلفًا لكل من يشارك في المشروع.
نصنّع التيتانيوم آليًا إلى جانب الفولاذ المقاوم للصدأ والألومنيوم وألياف الكربون واللدائن الهندسية، ونحتفظ بعمليات الطرق والتخريم وتشكيل الصفائح والتشكيل البارد داخل المنشأة. هذا الاتساع مهم لبرامج التيتانيوم، حيث يمكن لقطعة خام مطروقة أو مشكّلة قريبة من الشكل النهائي أن تُزيل أغلى عمليات التصنيع الآلي قبل قطع أي رقاقة. اطّلع على CNC machining process overview لسير العمل الكامل من الرسم إلى التسليم.
ابدأ مشروع التصنيع الآلي CNC للتيتانيوم
التيتانيوم يكافئ الورشة التي تحترمه ويعاقب تلك التي تتعامل معه كالألومنيوم. إذا كان مشروعك يتطلب أجزاء تيتانيوم — حوامل فضائية، أو غرسات طبية، أو مكونات رياضات السيارات، أو عتاد حساس للتآكل — أرسل رسمك أو عيّنتك المرجعية أو موجز مشروعك إلى info@gran.my أو اتصل على +60 10-881 2868. قم بتضمين درجة المادة والكمية والتفاوتات ومتطلبات التشطيب، وسنراجع المشروع ونعيد عرضاً مع مسار المعالجة الموصى به والمهلة الزمنية. استكشف قدراتنا الكاملة على gran.my.
الأسئلة الشائعة
س: ما درجات التيتانيوم التي يمكنكم تصنيعها آليًا؟
ج: نصنّع الدرجات التي تغطي معظم أعمال CNC — الدرجة 2 (نقي تجاريًا)، والدرجة 5 (Ti-6Al-4V)، والدرجة 23 (Ti-6Al-4V ELI)، والدرجة 7، من بين درجات أخرى. الدرجة 5 هي الافتراضية للأجزاء الإنشائية، والدرجة 2 للتطبيقات المدفوعة بمقاومة التآكل، والدرجة 23 حيث يكون عمر التعب ومتانة الكسر حرجين، والدرجة 7 للبيئات الكيميائية العدوانية. شارك ظروف التشغيل الخاصة بك وسنوصي بالدرجة المناسبة أثناء تقديم عرض السعر.
س: لماذا يكون التيتانيوم أصعب في التصنيع الآلي من الفولاذ أو الألومنيوم؟
ج: التيتانيوم يوصل الحرارة بشكل ضعيف، لذا تبقى حرارة القطع مركّزة عند حد الأداة بدلًا من أن تتدفق بعيدًا مع الرقاقة. كما أنه يتصلّب بالتشكيل إذا كان التغذية خفيفة جدًا أو كانت الأداة باهتة، ويرتد مرنًا أكثر من الفولاذ. مجتمعةً، تفرض هذه العوامل سرعات قطع أقل، وأدوات كربيد مطليّة أحدّ، ومبردًا سخيًا، وتثبيتًا صلبًا. الورشة ذات الخبرة في التيتانيوم تضبط المعاملات بشكل مختلف جدًا عن ورشة معتادة على الألومنيوم.
س: ما تشطيبات السطح المتاحة لأجزاء التيتانيوم؟
ج: الخيارات الرئيسية هي الأنودة (رقيقة، تُستخدم للترميز اللوني والتعريف)، والتخميل (ينظّف ويثخّن طبقة الأكسيد الواقية لمقاومة التآكل)، والسفع بالخرز (تشطيب مطفي موحد يمكن أن يحسّن أيضًا عمر التعب)، والتلميع للأجزاء التجميلية. يعتمد الاختيار الصحيح على وظيفة الجزء — فالأجزاء الطبية والفضائية تتطلب عادةً التخميل، بينما تحصل المنتجات الاستهلاكية المرئية غالبًا على الأنودة أو التلميع.
س: ما التفاوتات التي يمكنكم الحفاظ عليها في أجزاء التيتانيوم المصنّعة آليًا CNC؟
ج: مع تثبيت صلب ومعاملات مضبوطة، نحافظ routinely على حوالي ±0.05 مم في ميزات التيتانيوم العامة، وبشكل أضيق في الأقطار الحرجة مع الإعداد الصحيح. يعني الارتداد المرن للتيتانيوم أن الجدران الرقيقة والميزات الطويلة غير المدعومة تفرض تفاوتات أوسع مما ستكون عليه في الألومنيوم أو الفولاذ، لذا تعتمد الأرقام القابلة للتحقيق دائمًا على الشكل الهندسي. يتم التحقق من الأبعاد الحرجة بالقياس وتوثيقها في تقارير الفحص.