يُعد كل من الطحن بالتحكم الرقمي (CNC) والخراطة بالتحكم الرقمي (CNC) من العمليات الأساسية لتصنيع القطع الدقيقة المخصصة، لكنهما يعالجان مشكلات تصنيعية مختلفة. ويعتمد الاختيار الصحيح أولاً على الشكل الهندسي للقطعة، ثم على المادة والتفاوت المسموح به والتشطيب والكمية ومتطلبات الفحص. وتكون تقديرات تكلفة التصنيع أكثر موثوقية عندما يدرك فريق التصميم أي العمليتين تناسب بشكل طبيعي الخصائص الأكثر أهمية.
أبسط تمييز هو أن عملية الخراطة تُستخدم عمومًا لإنشاء ملامح دورانية من قطعة عمل تدور، بينما تستخدم عملية الطحن أداة قطع دوارة لإنشاء ملامح على قطعة عمل ثابتة أو مثبتة. غالبًا ما تكون القطع الفعلية أقل بساطة من هذا الوصف. فقد يحتاج العمود إلى أسطح مسطحة أو ثقوب عرضية أو فتحات مفتاحية بعد الخراطة. وقد يحتاج الغلاف المُفَلَّج إلى أقطار دقيقة مُخَرَّطة أو فتحة مثقوبة. ولذلك، قد تكون أفضل عملية هي التفريز أو الخراطة أو مزيج مخطط له من الاثنين معًا.
في شركة «غران إندستريز»، ندرس المخطط باعتباره مشكلة تصنيعية متكاملة قبل اختيار طريقة التنفيذ. والهدف من ذلك هو استخدام العملية التي تدعم وظيفة القطعة واحتياجات الإنتاج، بدلاً من فرض استخدام نوع واحد من الآلات لكل ميزة.
عندما يكون الخراطة باستخدام الحاسب الآلي (CNC) هو الخيار الأمثل
عادةً ما يُعد الخراطة باستخدام الحاسب الآلي (CNC) نقطة الانطلاق العملية عندما تكون الشكل الهندسي الرئيسي أسطوانيًّا أو يدور حول محور مركزي. وتشمل السمات النموذجية الناتجة عن الخراطة الأقطار الخارجية، والتجاويف، والكتف، والأخاديد، واللولبات، والأشكال المخروطية، والواجهات، والدرجات المتحدة المركز. ومن الأمثلة الشائعة على ذلك الأعمدة، والجلب، والفواصل، والمحولات الملولبة، والأكمام، والعديد من المكونات المتعلقة بالمحامل.
يمكن أن يكون الخراطة فعالاً بشكل خاص عندما تكون العلاقات بين الأقطار والوجوه عاملاً أساسياً في وظيفة القطعة. وبفضل الإعداد المستقر وتثبيت القطعة المناسب، يمكن لفريق التصنيع التحكم في السمات المحورية بكفاءة. وبالنسبة للمكونات التي تحتوي على أعمدة ذات ملاءمة ضيقة، أو أقطار مانعة للتسرب، أو واجهات دوارة، فإن المتطلبات مثل مقاعد المحامل وتجاويف المحامل ينبغي تقييمها جنبًا إلى جنب مع محور المرجع وخطة الفحص.
قد تحتاج القطعة المُخروطة إلى عملية طحن ثانوية. فغالبًا ما تتطلب الأسطح المسطحة، وفتحات المفاتيح، والثقوب المتقاطعة، ومسارات المفاتيح، وأنماط التثبيت، والتفاصيل غير المحورية إجراء عملية طحن أو إمكانية الجمع بين الطحن والخراطة بعد الانتهاء من تشكيل الملامح الدوارة.
عندما يكون الطحن باستخدام الحاسب الآلي (CNC) هو الخيار الأمثل
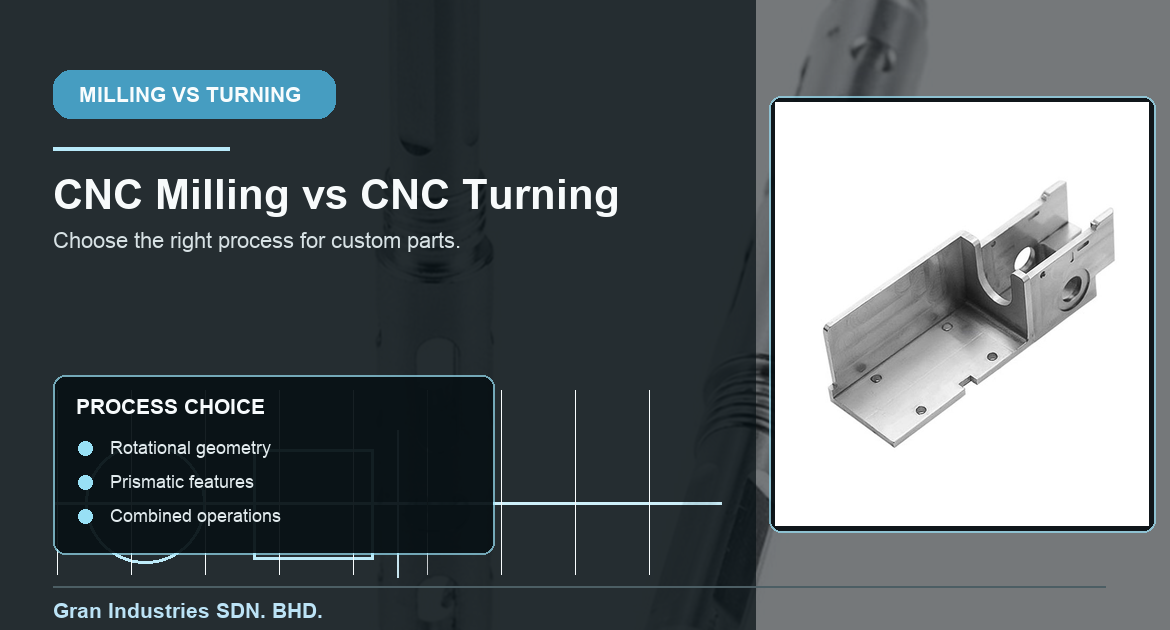
تُعد عملية الطحن باستخدام الحاسب الآلي (CNC) الخيار الأنسب عمومًا للأجزاء المنشورية أو المسطحة أو متعددة الأوجه أو التي تعتمد على الخطوط الكنتورية. وغالبًا ما تعتمد الدعامات والألواح والعلب والمشعبات والتركيبات والأغلفة والمكونات المُطحونة المعقدة على الجيوب والشقوق والثقوب والأوجه المستوية والسمات التي تفتقر إلى التناظر الدوراني. تتحرك أداة القطع الدوارة عبر مسار الأداة المبرمج بينما يتم تثبيت قطعة العمل في تثبيت أو ملزمة.
كما أن عملية الطحن مناسبة تمامًا للأجزاء التي تتطلب ملامح من عدة اتجاهات. واعتمادًا على الشكل الهندسي، قد تستخدم العملية إعدادات متعددة ثلاثية المحاور، أو تحديد المواقع المُفهرس، أو مسار خماسي المحاور. وينبغي اختيار طريقة التصنيع وفقًا لمتطلبات الوصول والتفاوت المسموح به. دليل Gran لـ متى يتم استخدام التصنيع باستخدام الحاسب الآلي ذي 5 محاور ويوضح ذلك لماذا تُعد الحركة الإضافية للآلة مفيدة لبعض القطع المعقدة، لكنها ليست ضرورية تلقائيًا لجميعها.
ابدأ بالشكل الهندسي المهيمن
تتمثل إحدى الطرق العملية للاختيار بين الطحن باستخدام الحاسب الآلي (CNC) والخراطة باستخدام الحاسب الآلي (CNC) في تحديد الشكل الهندسي الذي يهيمن على القطعة. إذا كانت معظم السمات الحاسمة تتمثل في الأقطار المتحدة المركز، والوجوه المحورية، والأخاديد، والثقوب، فإن الخراطة غالبًا ما توفر نقطة انطلاق أوضح. أما إذا كانت السمات الرئيسية تتمثل في الجيوب، والمقاطع غير الأسطوانية، وأنماط الثقوب، والوجوه المستوية، والخطوط المحيطية، فإن الطحن عادةً ما يكون الخيار الأكثر ملاءمة.
هذا لا يعني أن كل ميزة يجب أن تتوافق مع العملية السائدة. فالهدف هو تجنب اتباع مسار غير فعال. فمحاولة تصنيع قطعة تعتمد في الغالب على عملية الخراطة من خلال عدة عمليات تثبيت للتفريز، أو محاولة خراطة مكون تكون هندسته الوظيفية موشورية إلى حد كبير، يمكن أن تزيد من تعقيد عمليات المناولة واستخدام الأدوات والفحص دون أن تفيد القطعة النهائية.
تؤثر المادة على كلتا العمليتين، لكنها لا تحدد النتيجة بمفردها
تؤثر المادة المستخدمة على سرعة القطع، والتحكم في البرادة، واختيار الأداة، وإدارة الحرارة، وتثبيت قطعة العمل، واللمسة النهائية المتوقعة للسطح في كل من عمليات الطحن والخراطة. ويحتاج كل من الألومنيوم، والفولاذ المقاوم للصدأ، وسبائك النحاس، والبلاستيك الهندسي، والمركبات المصنوعة من ألياف الكربون إلى استراتيجية معالجة تتناسب مع خصائص كل منها. ومع ذلك، فإن المادة وحدها لا تحدد ما إذا كان يجب طحن القطعة أم خراطتها.
على سبيل المثال، قد يكون العمود المصنوع من الألومنيوم قطعة تعتمد على عملية الخراطة بسبب شكله الهندسي، في حين أن العلبة الإلكترونية المصنوعة من الألومنيوم تعتمد عادةً على عملية الطحن. وقد يحتاج الجلب المصنوع من الفولاذ المقاوم للصدأ إلى عملية الخراطة لتشكيل أقطاره، وإلى عملية الطحن لتشكيل السطح المسطح المخصص للتثبيت. وتتيح المواصفات الواضحة للمواد وأولويات الخصائص لفريق التصنيع اختيار أدوات القطع ومعلمات العملية المناسبة، بدلاً من الاعتماد على افتراضات عامة.
تحدد علاقات التفاوت والمرجع خطة الإعداد
غالبًا ما تكون التفاوتات الضيقة أكثر حساسية لإعدادات الإعداد واستراتيجية نقاط الإسناد منها لاسم العملية. يمكن لعملية الخراطة الحفاظ على السمات الدورانية ذات الصلة بفعالية عندما يتم تحديدها انطلاقًا من المحور ذي الصلة. ويمكن لعملية الطحن التحكم في المستويات والمواقع وأنماط الثقوب بفعالية عندما يتم تحديد موقع القطعة انطلاقًا من سمات إسناد مستقرة. تنشأ المشاكل عندما لا يوضح الرسم ما هي المراجع الحاسمة، أو عندما تقوم العملية مرارًا وتكرارًا بقطع تلك المراجع وإعادة تحديدها دون خطة محددة.
بالنسبة لجزء أسطواني الشكل، يجب النظر فيما إذا كان الانحراف, ، أو القطر، أو الاستقامة، أو العلاقة بين الأوجه هي المتطلبات الوظيفية الفعلية. بالنسبة للمكون المنشوري، حدد الأوجه المرجعية، ومواضع الثقوب، والتسطيح، والملف الجانبي، والعموديّة التي تحدد عملية التجميع. وكلما تم التعبير عن هذا الهدف بدقة أكبر، زادت فعالية اختيار ورشة التصنيع لتسلسل إعداد مستقر.
تؤثر الكمية على تحديد أفضل مسار للتصنيع
بالنسبة للنموذج الأولي، قد تعطي العملية المفضلة الأولوية للسرعة في الإعداد، ومرونة التثبيت، والتعلم من القطعة الأولى. أما بالنسبة للإنتاج المتكرر، فقد يكون من الأفضل اعتماد تثبيت قطع العمل المخصص، وتخطيط عمر الأدوات، وعمليات الفحص أثناء العملية، أو تسلسل مدمج يقلل من وقت المناولة. يمكن لكل من عمليات الطحن والخراطة دعم أعمال النماذج الأولية والإنتاج، لكن التوازن بين تكلفة الإعداد ووقت الدورة يتغير مع تغير الكمية.
ولهذا السبب يجب أن تتضمن العروض السعرية الكمية المتوقعة أو على الأقل نطاقًا واقعيًّا. مقال غران حول التصنيع باستخدام الحاسوب (CNC) مقابل تصنيع النماذج الأولية يتناول هذا الموضوع كيفية تأثير هذا السياق على قرارات اختيار الأدوات والفحص والعمليات.
ينبغي التخطيط مسبقًا لعمليات تشطيب الأسطح والعمليات الثانوية
قد يتطلب السطح المرئي أو الوظيفي لأي قطعة تشطيبًا دقيقًا، أو إزالة الحواف الخشنة، أو تحضيرًا للطلاء، أو أنودة، أو أي عملية ثانوية أخرى. وفي عملية الخراطة، يرتبط تشطيب السطح باختيار الملحق، ونصف قطر مقدمة المخرطة، ومعدل التغذية، وثبات قطعة العمل، والمرور النهائي. أما في عملية التفريز، فيرتبط ذلك بهندسة القاطع، واستراتيجية مسار الأداة، ومدى وصول الأداة، ومدى التلامس، وصلابة القطعة. ولا ينبغي اختيار أي من العمليتين بناءً على الأبعاد الاسمية وحدها عندما يكون التشطيب أمرًا مهمًا.
حدد متطلبات التشطيب في الأماكن المهمة وحدد الأسطح التي يجب أن تظل خالية من النتوءات أو آثار الأدوات أو التلف. دليل «غران» لـ تشطيب السطح قبل تقديم عرض الأسعار وبدء الإنتاج يوفر سياقًا مفيدًا لوصف تلك النية.
تستخدم العديد من القطع المصنعة حسب الطلب كل من عمليات الطحن والخراطة
يُعد المسار المركب شائعًا عندما تتطلب القطعة دقة دورانية وخصائص غير دورانية في آن واحد. ومن الأمثلة على ذلك: عمود مُخروط مزود بفتحة مفتاح، أو محول ملولب به ثقب عرضي، أو غلاف دائري بأسطح تثبيت مُفروزة، أو جلبة دقيقة ذات نمط مسطح ومُثقَّب. وقد تستخدم هذه العملية آلات منفصلة أو جهازًا يجمع بين الطحن والخراطة، اعتمادًا على القطعة وحجم الإنتاج.
في هذه الحالات، يتمثل الاعتبار الأساسي في كيفية نقل القطعة والإشارة إليها بين العمليات. وينبغي تخطيط معالم الإسناد، وتثبيت القطعة، وعمليات الفحص بحيث يتم الحفاظ على العلاقات الحاسمة. وهذا أكثر فائدة من التعامل مع المشروع على أنه مجرد اختيار بسيط بين تسميتين.
الأسئلة الشائعة حول الطحن باستخدام الحاسب الآلي (CNC) مقابل الخراطة باستخدام الحاسب الآلي (CNC)
هل الخراطة باستخدام الحاسب الآلي (CNC) أرخص من التفريز باستخدام الحاسب الآلي (CNC)؟
ليس دائمًا. فقد تكون عملية الخراطة فعالة في حالة الأشكال الدوارة، في حين أن عملية الطحن قد تكون فعالة في حالة الأشكال المنشورية والمتعددة الأوجه. وتعتمد التكلفة على العملية بأكملها: المواد، وعمليات الإعداد، والأدوات، والتفاوت المسموح به، والتشطيب، والكمية، والفحص.
هل يمكن أن يحتاج جزء واحد إلى كل من عملية الطحن باستخدام الحاسب الآلي (CNC) وعملية الخراطة باستخدام الحاسب الآلي (CNC)؟
نعم. تجمع العديد من القطع المصنعة حسب الطلب بين الأقطار، والفتحات الداخلية، واللولبات، أو الأخاديد من جهة، وبين الأسطح المسطحة، والثقوب، وممرات المفاتيح، والتجاويف، أو أنماط التثبيت من جهة أخرى. وقد تكون العملية المركبة هي الحل الأكثر عملية.
ما هي العملية الأفضل في حالة التفاوتات الضيقة؟
لا يمكن القول إن إحدى العمليتين أفضل بشكل عام. والعوامل المهمة هي مدى ملاءمة الميزة للعملية، وكيفية تثبيت القطعة، وحالة الآلة والأدوات، وسلوك المادة، وطريقة الفحص.
ما الذي يجب أن أرسله للحصول على عرض أسعار لأعمال الطحن أو الخراطة؟
يرجى إرسال نموذج ثلاثي الأبعاد ورسم ثنائي الأبعاد إن توفرا، إلى جانب المواصفات المتعلقة بالمواد والكميات ومتطلبات التشطيب والأبعاد الحرجة ومعلومات نقطة الإسناد وأي توقعات تتعلق بالفحص. وهذا يتيح لفريق التصنيع تحديد ما إذا كان من المناسب استخدام عملية الطحن أو الخراطة أو مسار مركب.
اختر العملية التي تتناسب مع الميزات الوظيفية
تعد عمليات الطحن بالتحكم الرقمي (CNC) والخراطة بالتحكم الرقمي (CNC) عمليتين متكاملتين. غالبًا ما تكون الخراطة هي الطريقة المثلى لتصنيع الميزات الدوارة، في حين أن الطحن غالبًا ما يكون الطريقة المثلى لتصنيع الميزات المنشورية والمتعددة الأوجه والمستوحاة من الخطوط الكنتورية. وكثيرًا ما يكون وضع خطة مدمجة هو الحل الأمثل للأجزاء المصممة حسب الطلب التي تتضمن كلا النوعين.
للحصول على مزيد من المعلومات الفنية الأساسية، توفر شركة «ساندفيك كورومانت» مراجع يمكن الاطلاع عليها على الطحن و الدوران الأساسيات. إذا كنت تقوم بإعداد قطعة مخصصة للحصول على عرض أسعار،, أرسل إلى «غران» رسوماتك وتفاصيل مشروعك حتى نتمكن من استعراض الإجراء الأكثر عملية.