真位置度是一种控制,用于告知供应商某个特征实际必须位于何处。它几乎出现在每一张带有螺栓孔阵列、销钉配合面或需要与其他部件对齐的孔的图纸上——而它也是最常被遗漏、在无基准参考的情况下标注,或以与设计者意图不符的方式标注的控制。.
本指南面向为定制机加工零件准备图纸的采购方和工程师。它涵盖了位置度标注在生产前需要具备哪些要素才能被审核、位置度与其所替代的坐标公差有何不同,以及哪些决策会改变零件价格。.
真位置度实际控制什么
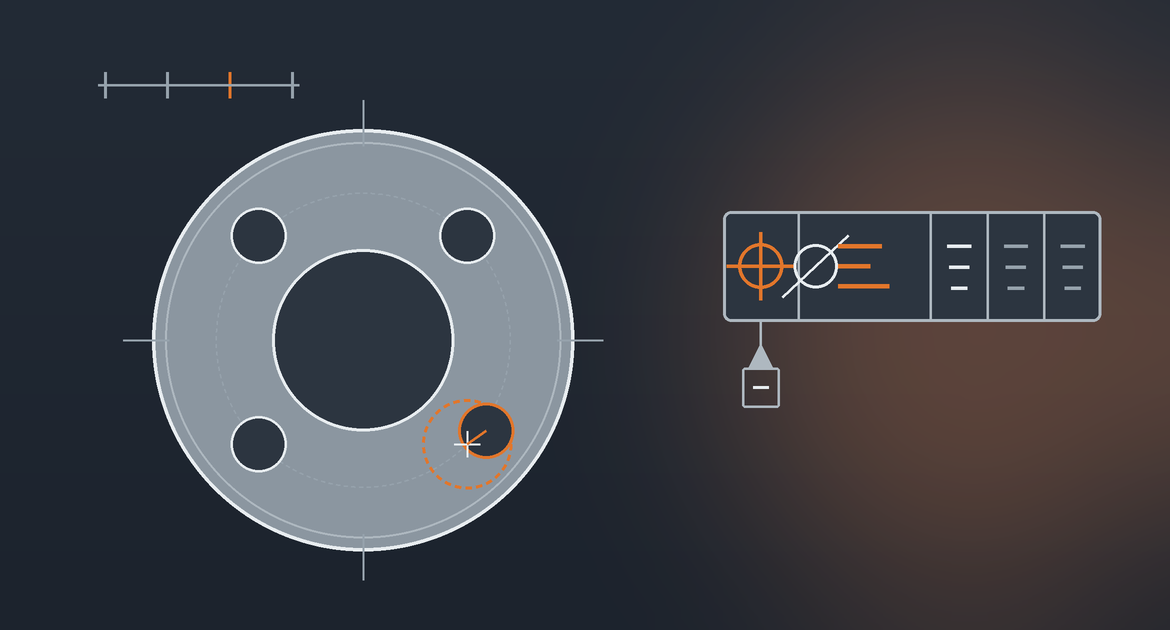
位置度控制特征轴线或中心平面相对于已定义基准的位置。对于孔而言,它定义了一个圆柱形公差带,孔的轴线必须位于该公差带内。该公差带的直径即为公差值;公差带的位置由基本尺寸和基准参考系固定。.
“基本”一词至关重要。用于定位位置度公差带的尺寸以方框标注,且本身不携带任何公差——位置度标注是唯一被公差化的内容。一张图纸若将定位尺寸加框,同时又对其施加一般线性公差,则自相矛盾,这也是图纸在报价前被退回澄清的最常见原因之一。.
位置度不能替代尺寸公差。孔的直径仍需其自身的公差。位置度规定轴线的位置;尺寸公差规定孔的大小。两者皆为必需,且分别进行检验。.
为什么圆形公差带优于方形公差带
坐标公差——X方向±0.1 mm和Y方向±0.1 mm——产生方形公差带。位置度产生圆形公差带。这并非外观上的差异,值得理解,因为它改变了您在不增加成本的前提下可以提出的要求。.
各方向±0.1 mm的方形公差带在角落处允许约0.141 mm的对角线偏差,但沿轴线方向仅允许0.1 mm。零件在对角线方向上被允许偏离位置的程度大于正交方向,而这很少是功能所需的。圆形公差带对所有方向一视同仁。.
在相同功能要求下,从坐标公差转换为位置度公差,通常得到的位置度公差约为坐标公差值的1.4倍——X和Y方向±0.1 mm变为约⌀0.28 mm的位置度公差。在相同的装配行为下,这是允许变异的实质性增加。对于目前每个孔均为±0.1 mm的螺栓孔阵列,改用位置度通常可在完全不放松配合的情况下降低成本。.
务必按顺序标注基准
没有基准参考的位置度标注是不完整的。公差带必须相对于某个对象进行定位,图纸必须说明该对象是什么以及其适用的顺序。.
基准顺序并非随意。主要基准建立方向并具有最大接触面;次要基准在下一方向约束旋转和平移;第三基准锁定剩余的自由度。颠倒顺序会改变零件在加工时的装夹方式以及检测时的设置方式,并可能改变零件是否合格。请选择反映零件在装配体中定位方式的顺序,而非最容易绘制的顺序。我们关于 如何指定基准特征和基准目标 的指南涵盖了如何首先选择这些参考特征。.
当孔阵列必须与配合零件对齐时,应参考在使用中使两个零件相互定位的相同特征。一个以加工面和两个边缘为基准定位的阵列,与同一阵列以孔和槽为基准定位时,在装配中的表现会有所不同,即使公差值完全相同。.
材料条件修饰符及其何时为您节省成本
位置度公差可以在不考虑特征尺寸的情况下应用,也可以附带最大实体条件修饰符。这一差异对多少零件能通过检验有直接影响。.
在最大实体条件下应用时,所述公差为最小可用公差。当孔被加工得大于其最小允许尺寸时,偏离最大实体条件的量将作为奖励公差添加到位置度公差中。一个以⌀0.2 mm位置度公差并带MMC修饰符标注的孔,若其钻孔直径比最小直径大0.05 mm,则允许⌀0.25 mm的位置度误差。.
该奖励公差对间隙孔而言是免费的公差,其存在正是因为较大的间隙孔确实能承受更大的位置度误差而仍能完成装配。对于间隙孔、紧固件孔和非定位特征,MMC通常是正确的选择,并将降低您的废品率。.
当特征用于定位某物时——如销钉孔、轴承孔、压配合座——奖励公差并不适用,因为较大的孔对必须保持同心的零件没有帮助。这些特征应在不考虑特征尺寸的情况下进行公差标注。参见 如何指定销钉特征 そして 如何指定压配合特征 以了解与之配套的尺寸和表面要求。.
阵列、复合标注及其成本
一组作为阵列进行公差标注的孔受到双重控制:阵列整体相对于基准的位置,以及孔与孔之间的间距。这些是不同的要求,且通常具有不同的公差值。.
复合位置度标注同时规定两者——一个较宽松的公差用于在零件上定位阵列,一个较严格的公差用于阵列内各孔之间的相互关系。这与大多数装配的实际工作方式相符。螺栓圆通常需要各孔之间紧密间距以便配合法兰能够落下,而整个圆在面上的位置可以有更大的移动量。.
将两项要求均标注为严格公差是一个常见且代价高昂的错误。它迫使装夹将阵列的绝对位置保持在功能从未需要的公差范围内,并可能将单次装夹的工序转变为多次装夹的工序。.
一个实际示例
以一个四孔M6紧固件螺栓阵列为示例,位于50 mm螺栓圆上,安装在一个固定于加工面的支架上。.
按传统方式绘制,这些孔可能为⌀6.6 +0.2/0,每个孔在X和Y方向上的位置公差为±0.1 mm。这读起来很严格,供应商也会按严格标准报价。但它所产生的方形公差带允许0.141 mm的对角线偏差,因此真正的功能要求从一开始就不是±0.1 mm。.
以位置度方式标注,相同的功能要求变为:孔径⌀6.6 +0.2/0,位置度⌀0.28 mm(最大实体条件下),以安装面为主要基准、定位孔为次要基准。螺栓圆直径和角度间距成为基本尺寸。.
现在考虑生产中会发生什么。一个钻至⌀6.70而非最小⌀6.60的孔,偏离最大实体条件0.10 mm,因此允许的位置度误差变为⌀0.38 mm。一个钻至尺寸带顶部附近⌀6.78的孔,允许⌀0.46 mm的位置度误差。在每种情况下,紧固件仍能穿过,支架仍能安装,因为额外的间隙正是为额外的位置度误差买单的部分。.
功能结果与坐标公差版本完全相同。首次即通过的零件数量显著增加,而图纸上没有任何对装配有实际影响的松动。.
位置度的保持成本
位置度公差是机加工图纸上最强的成本驱动因素之一,因为它决定了零件必须被装夹多少次以及如何被装夹。.
在同一面上通过单次装夹加工的孔易于保持位置度,因为机床自身的精度决定了结果。作为标准,我们遵循ISO 2768-m处理一般尺寸,并在需要时对特征保持±0.005 mm的公差,涵盖88台CNC机床,包括3轴、4轴和5轴加工中心以及车铣复合机床。.
当位置关系跨越不同装夹时,成本便会出现。一个面上的孔阵列以另一面加工的孔为基准,必须经受重新装夹,此时可实现的位置度由夹具重复精度而非机床精度决定。当该关系确实至关重要时,采用4轴或5轴装夹以在不释放零件的情况下同时加工两个特征,通常比跨两道工序的严格公差更便宜——这一点在 5軸CNC機械加工をいつ使用するか.
材料行为也很重要。在铝材中常规的位置度公差,在加工硬化不锈钢中可能需要不同的工艺,而在工程塑料中,零件在加工后可能移动超过公差本身。请在提供公差的同时告知我们材料和工作温度,而不是事后才提供。.
位置度如何被检测
位置度是相对于基准参考系进行测量的,而非相对于零件边缘。零件首先与基准对齐;只有在此之后测量才有意义。这就是为什么图纸上的基准顺序会改变检测结果,也是为什么省略基准的图纸无法由两家不同供应商一致检测的原因。.
对于功能量规检查,固定极限量规可以快速且低成本地验证最大实体条件下的阵列。对于测量结果,三坐标测量机与基准对齐并报告每个轴的偏差,由此计算位置度值。如果您需要数值而非仅通过/不通过的结果,请在报价时要求尺寸报告——将其包含在内是简单的,而在零件切割完成后再添加则很麻烦。我们的 工艺页面 列出了首件检验的内容以及可随货供应的内容。.
三个代价最高的错误
对基本尺寸施加公差。. 方框尺寸在标题栏中被施加一般公差是矛盾的,供应商必须询问哪一个为准。这是我们在带有位置度标注的图纸上提出的最常见问题。.
在应使用圆跳动时使用了位置度。. 在车削零件上,设计者有时使用位置度来控制一个直径相对于另一个直径的圆跳动程度。位置度控制轴线的位置;它不控制表面在旋转时的形状或摆动。对于轴、轴承轴颈或密封直径,圆跳动是正确的控制——参见 如何指定圆跳动.
どこでも同じ厳しい公差値。. 部品上のすべての穴に、各穴の機能に関係なく1つの位置度公差を適用すると、必要のなかった特徴部に対しても精度に対するコストを支払うことになります。位置決め特徴部とクリアランス特徴部を分離し、それぞれ異なる公差を設定してください。これは、ほとんどの図面において最も低コストで実施可能な変更です。.
図面をリリースする前のチェックリスト
図面が見積もりに出される前に、以下を確認してください。各項目は、後で戻ってくる質問を1つずつ排除します。.
- 位置決め寸法は基本寸法であること — 四角で囲み、一般線形公差の対象にもしないこと。.
- すべての位置度指示にデータム基準系が付され、データムが意図的な順序で配置されていること。.
- 穴のサイズ公差は位置度とは別に明記されていること。.
- 材料条件修飾子が有効な箇所に適用されていること:クリアランス穴にはMMC、位置決め特徴部にはRFS(実体公差に関係なく)。.
- パターン対データムおよび穴対穴の要件が、実際に異なる場合には分離されていること。.
- 2つの面をまたぐ位置関係はすべて明示され、それに基づいてセットアップを計画できるようにすること。.
- 検査方法が明記されていること — 機能ゲージ、CMMレポート、または初回品のみ。.
位置度指示の見積もり取得
適切な位置度指示が記載された図面は、どの関係が重要かの推測を排除するため、見積もりが遅くなるどころか速くなります。選択した材料で公差が達成可能か不明な場合は、図面を送り、機能する特徴部を指定してください — 当社は、何が容易か、何が特別なセットアップを必要とするか、そして加工前に何を変更すればコストを抑えられるかをご案内します。.
関連資料: 精密穴の指定方法, ねじ穴の指定方法, 直角度の指定方法 そして プロファイル公差の指定方法. 図面についてのご相談は、, 当社のエンジニアリングチームにご連絡ください.