
ステンレス鋼CNC加工
マレーシア拠点のステンレス加工:ハウジング、バルブブロック、マニホールド、シャフト、ブッシング、ねじ継手に対応。フライス加工、旋削、穴あけ、中ぐり、タップ加工、不動態化処理まで、初品から量産まで御図面に基づき対応いたします。.
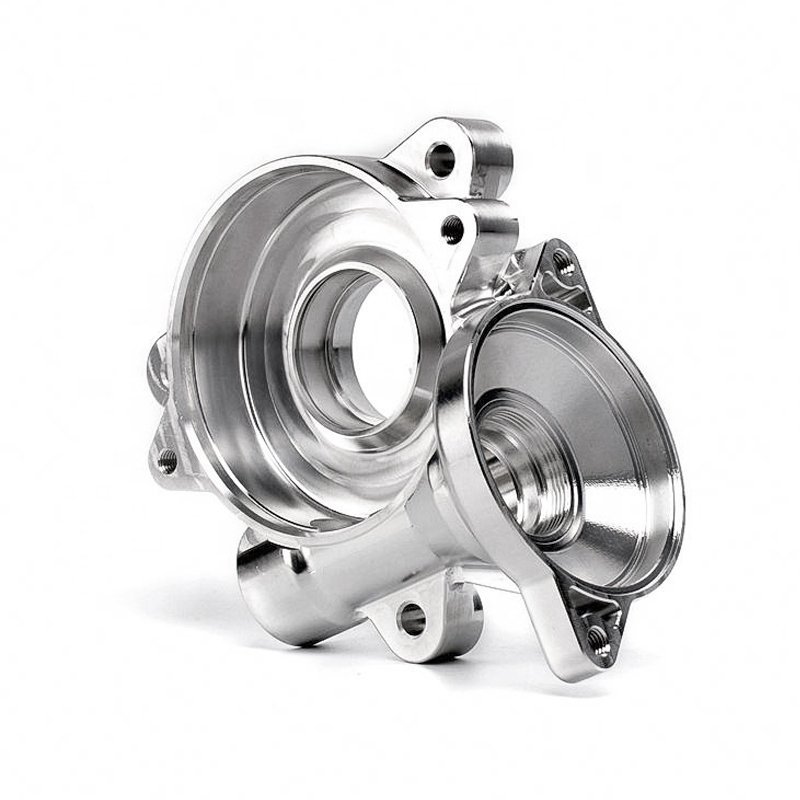
実際にカットした部分
ステンレス製。.
カタログに掲載されている全27点のステンレス部品を、その特徴を決定づける加工工程ごとに分類しました。すべて自社設備で加工し、それぞれ専用ページを設けています。御社の部品に最も近いものを見つけてください。それが当社が適切な加工先かどうかを判断する最速の方法です。.
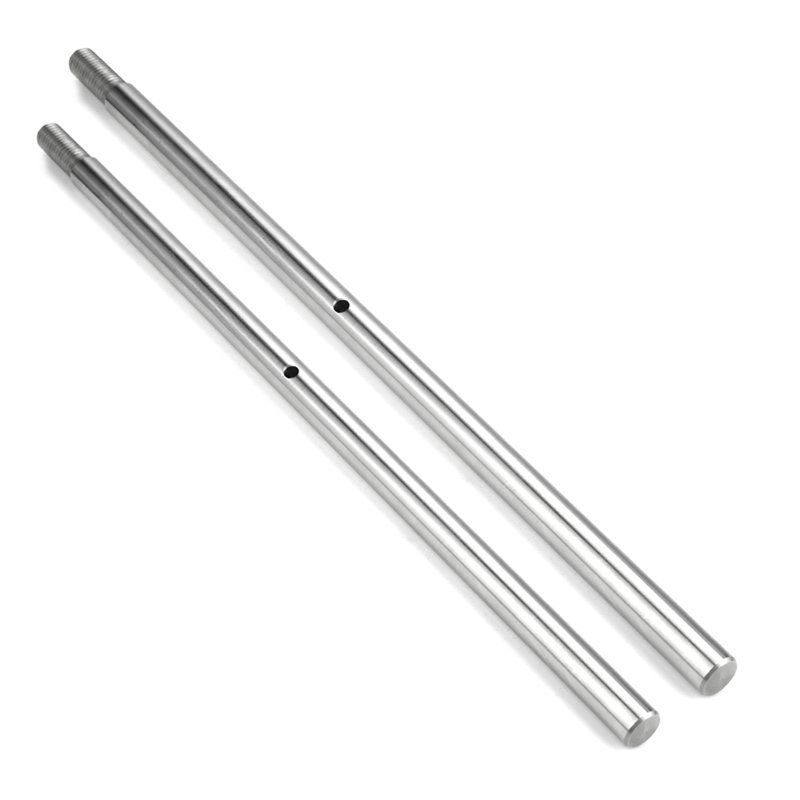
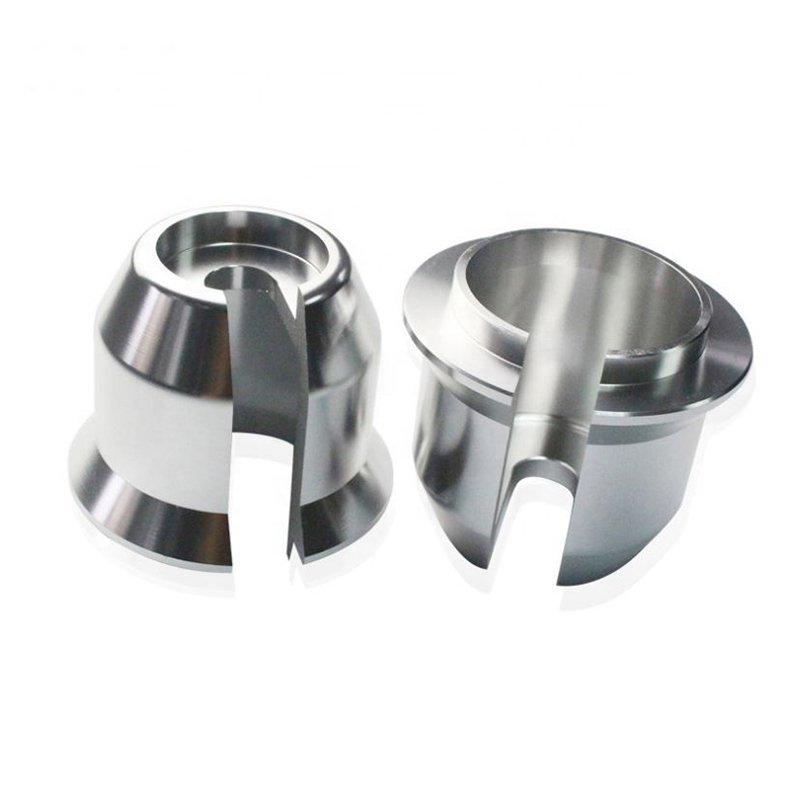
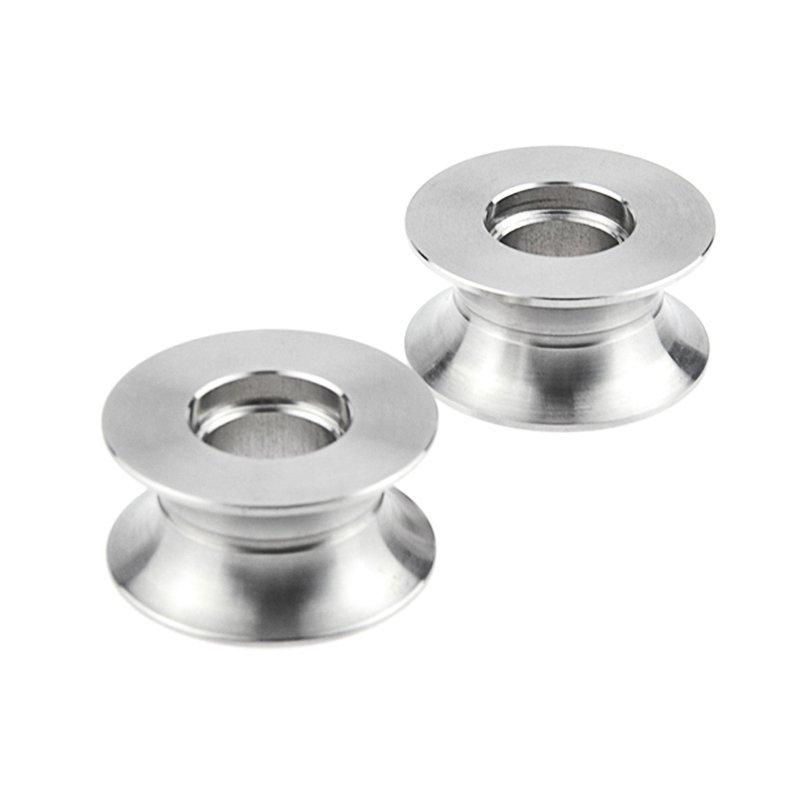
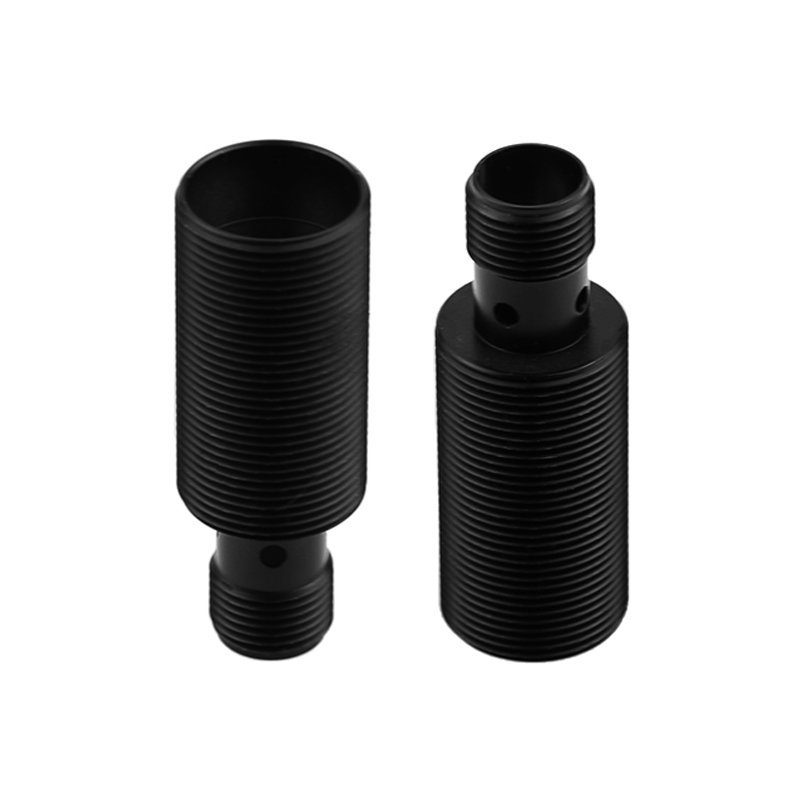
旋削加工
シャフト、スタッド、ニップル、ナット、プーリー、ねじ継手—直径、同心度、ねじ品質によって特徴づけられる部品。.
11箇所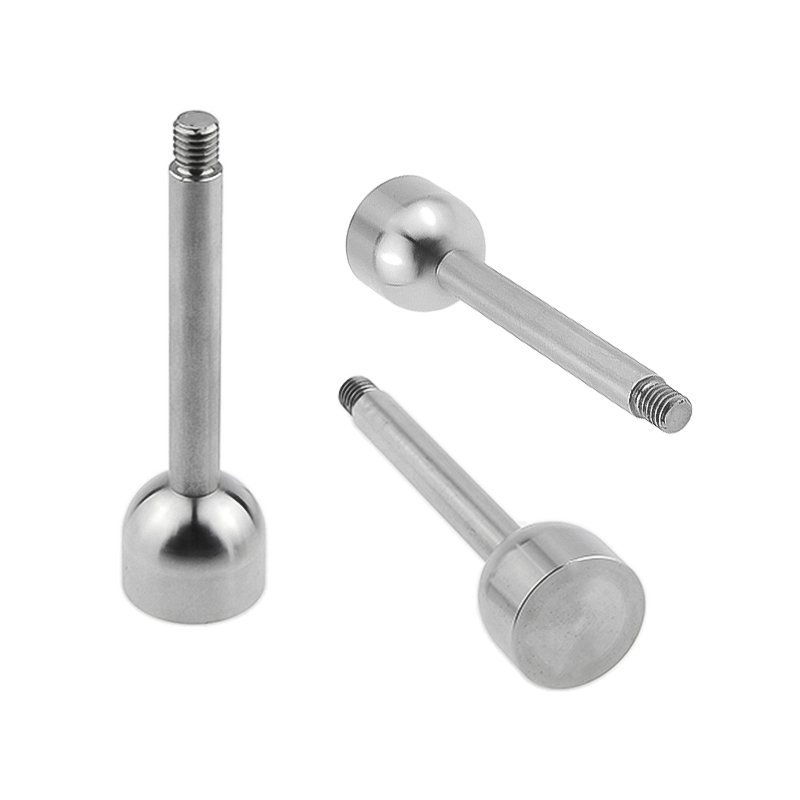




フライス加工
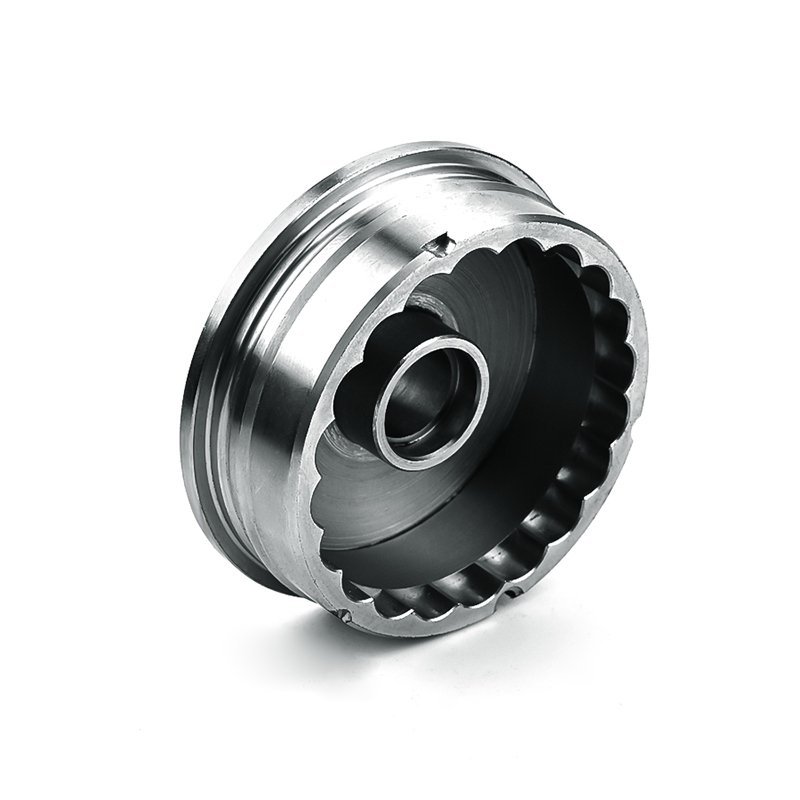
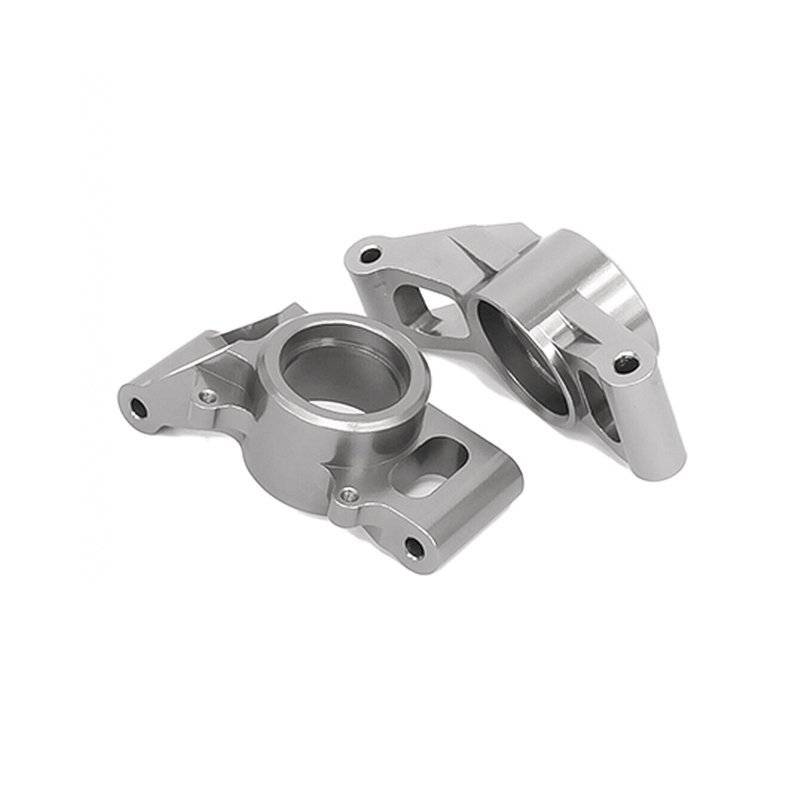
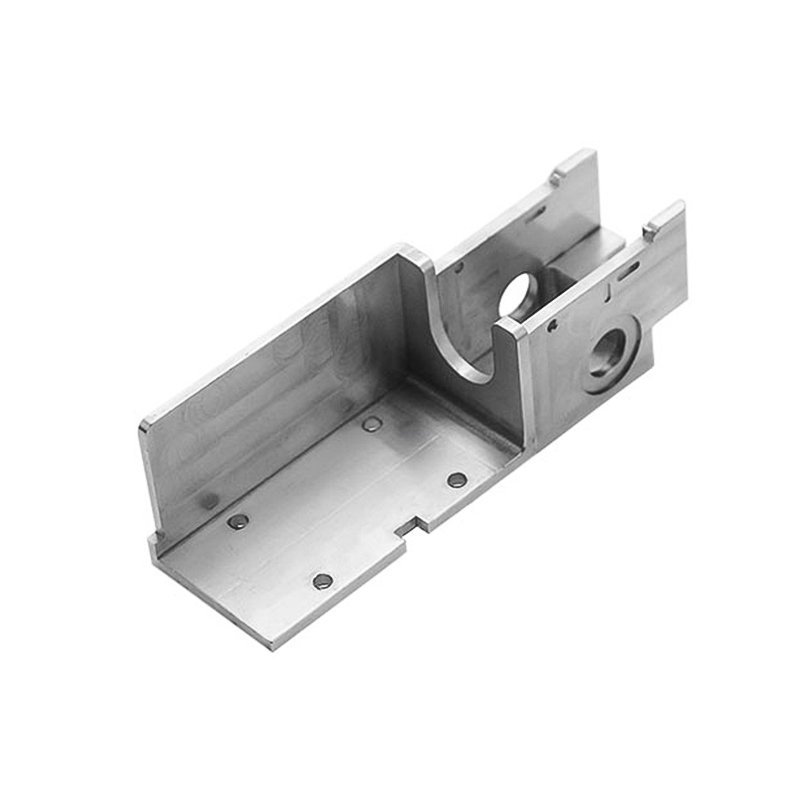
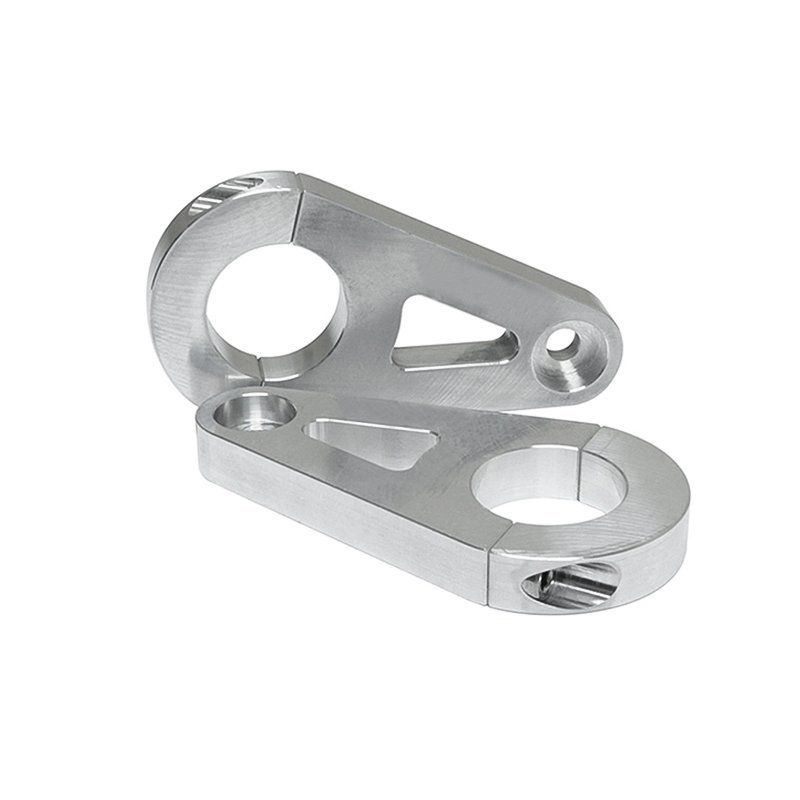
ハウジング、バルブブロック、ブラケット、プレート、アダプター—ポケット、輪郭、機械加工面、基準面によって特徴づけられる部品。.
10個



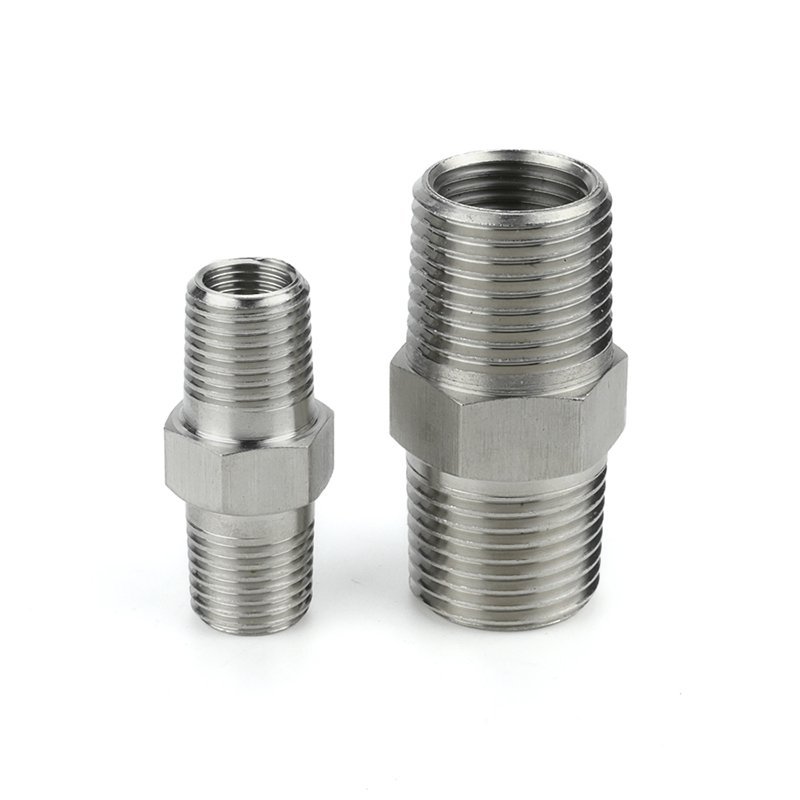
穴あけ・中ぐり・タップ加工
継手、アダプター、マニホールド、バルブボディ—穴、シート、ねじ部が圧力を受ける部品。.
6部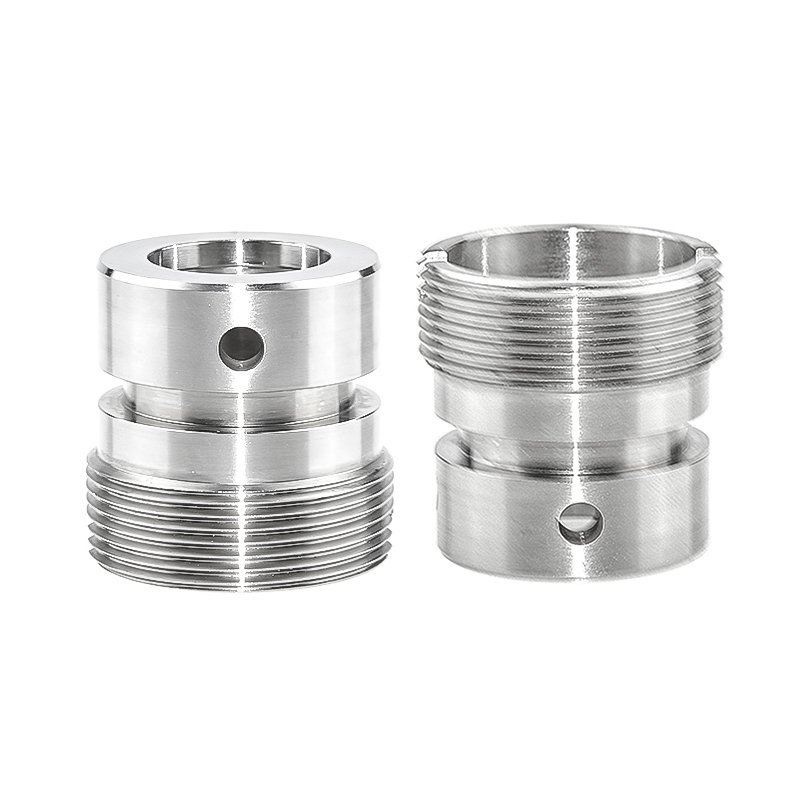
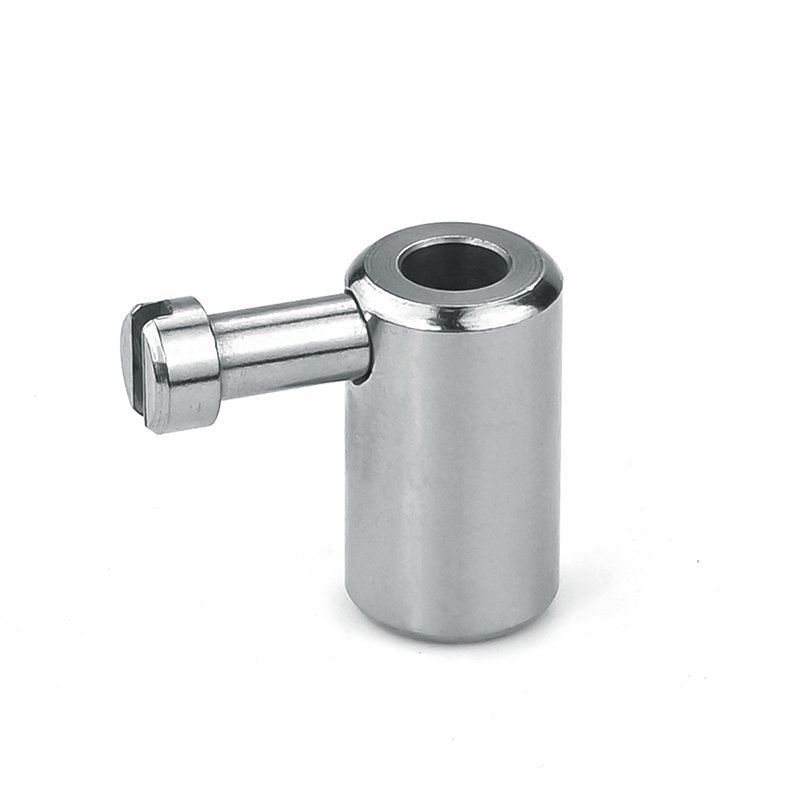

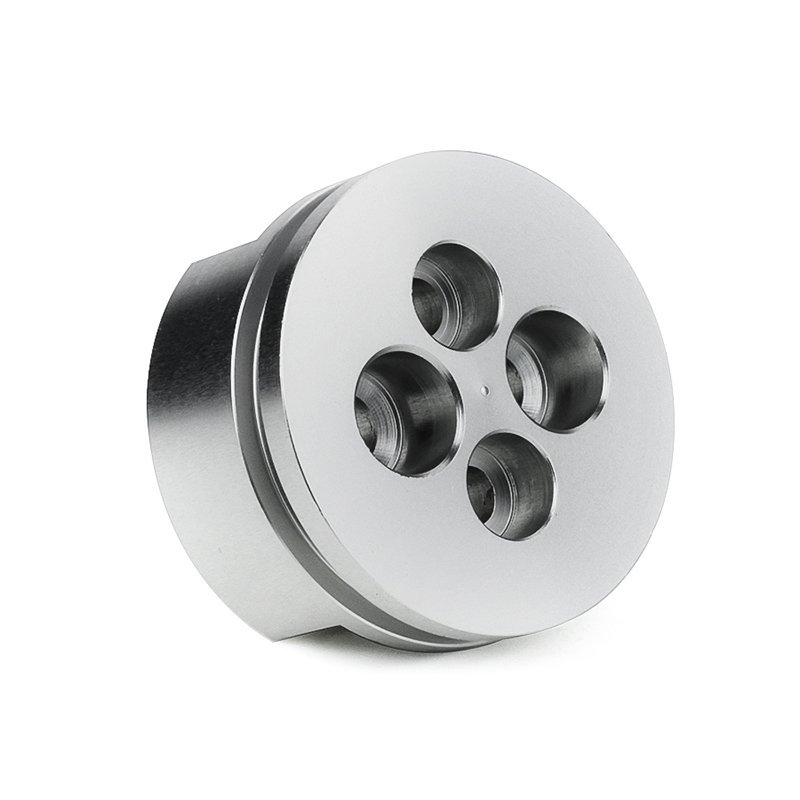


どのステンレスか、,
そしてそのコストはいくらか。.
ステンレスでは、材質グレードが耐食性と同様に被削性を左右し、被削性が価格の大部分を占めます。図面にグレードの指定がない場合は、見積書とともにグレードを提案し、その理由を説明いたします。.
続きを読む: CNC機械加工部品におけるステンレス鋼グレードの選び方
ステンレスの見積もりが
アルミの見積もりと異なる理由。.
同じ図面でもステンレスではコストが高くなります。見積もりを比較する前に、その費用がどこに使われるかを理解しておく価値があります。これらはステンレスを避ける理由ではなく、ステンレス向けに設計する理由です。.
鈍った刃先の下で加工硬化を起こします。. 工具が切削ではなく擦過すると、表面が内部の材料より硬くなり、次のパスがさらに悪化します。そのため送り速度を一定に保ち、安価なサイクルよりも適切な切削工具を推奨する理由です。.
サイクルタイムが長くなります。. 表面速度はアルミより大幅に低いため、6061で20分でフライス加工できる部品が、316では3〜4倍の時間がかかることがあります。数量はアルミよりもステンレスの価格に大きく影響します。.
工具の摩耗が速くなります。. 部品あたりの工具コストはステンレスでは実質的な項目であり、特に深いポケット、小さなR、長リーチ形状で顕著です。コーナーRを広げるかポケットを短くすることで、グレード変更よりも多くのコスト削減が可能です。.
薄肉部は加工に抵抗します。. ステンレスは剛性が高いものの切削力も大きいため、薄肉部や支持のない形状はびびりが発生します。どの壁が構造上重要で、どの壁が外観上のものかをご指示いただければ、それに応じて治具を設計いたします。.
耐食性は自動的に得られるものではありません。. 機械加工により表面に遊離鉄が残ります。不動態化処理なしでは316部品でも錆びることがあります。湿潤環境で使用される場合はその旨お知らせください。仕様に反映いたします。.
不動態化処理は
外観仕上げの工程ではありません。.
加工後に残る遊離鉄を除去し、クロム酸化被膜が再形成できるようにします。寸法は変えず、湿式または洗浄用途に向かう部品においては、ステンレスと「ステイン(汚染)」の違いを生む処理です。.
仕上げ工程
ご報告いただく内容
規格、酸の種類、受入試験、および図面への指示方法については、当社の仕様ライブラリで詳しく説明しています。.
ガイドを読む →私たちが抱きしめられるもの
ステンレス部品上において.
このページに掲載しているのは、30秒で当社を選定するか否かを判断していただくためです。お客様の図面にある機能がこの範囲外にある場合は、見積書にその旨を明記いたします。.
加工範囲
公差と仕上げ
指定方法について公開しています
当社が加工する製品の特徴。.
部品を実際に切削している担当者によって執筆された80本の記事。これらはステンレス図面において最も重要となる項目です。.
図面を送ってください。.
6つの項目を押さえれば、質問のやり取りなしにステンレス部品の見積もりが可能です。1つでも欠けると当社から確認いたしますが、見積もりには1日余分に時間がかかります。.
- 3Dモデル STEP / IGES
- 寸法図 PDF
- 材質グレードと状態 または、弊社までお問い合わせください
- 数量およびリピート数量 必須
- 重要公差および基準点 もしあれば
- 使用環境と仕上げ もしあれば