معالجة الأسطح هي أحد آخر البنود المُضافة إلى الرسم الهندسي، وهي أحد أكثر الأسباب شيوعًا لرفض الأجزاء المُصنّعة بالتحكم الرقمي أثناء الفحص عند الاستلام. قد يكون النموذج مثاليًا من حيث الأبعاد ومع ذلك يفشل بسبب عودة الأكسدة بدرجة لون خاطئة، أو إغلاق الطلاء لثقب ملولب، أو تجاوز قطر ثقب حد التسامح بعد الطلاء الصلب. لا يُعد أيٌّ من هذه الأخطاء أخطاءً في التصنيع، بل هي أخطاء في المواصفات.
يُخبر تحديد معالجة السطح القابل للاستخدام المورّد بأربعة أمور: المعيار المطبق، والنوع والصنف ضمن ذلك المعيار، والأماكن التي يجب أن يظهر فيها الطلاء والأماكن التي يجب ألا يظهر فيها، وكيفية قبول الجزء النهائي. كل ما عدا ذلك — كيمياء الحمام، نقاط التعليق، جدول المعالجة — يقع على عاتق المُنهي. عندما تكون هذه البنود الأربعة مفقودة، يخمّن المُنهي، وغالبًا ما يكون التخمين هو العملية الأرخص التي تطابق الكلمات الموجودة على الرسم.
في شركة Gran Industries، نراجع معالجة الأسطح جنبًا إلى جنب مع المادة والتفاوتات المسموحة والخصائص الملولبة وخطة الفحص قبل إصدار عرض السعر، لأن المعالجة تُغيّر التصنيع الذي يسبقها. يغطي هذا الدليل كيفية كتابة هذا التحديد بحيث يطابق الجزء الذي تستلمه الجزء الذي صممته.
تحديد معالجة السطح هو مواصفة، وليس مجرد ملاحظة لونية.
“أكسدة سوداء” ليست مواصفة. فهي لا توضح ما إذا كان الطلاء أكسدة كبريتية زخرفية بسماكة بضعة ميكرونات أو طلاء أكسدي صلب سيضيف 25 ميكرونًا لكل سطح وسيُزيح كل بُعد يلامسه. كما أنها لا توضح ما إذا كان اللون يجب أن يطابق عينة مرجعية، أو ما إذا كان الجزء سيُستخدم في الهواء الطلق، أو ما إذا كان مسار التأريض الكهربائي يجب أن يبقى سليمًا بعد العملية.
يمكن لمورّدَين مختلفين تسليم جزء مؤكسد باللون الأسود يلبي تلك الملاحظة وينتجان نتائج تتصرف بشكل مختلف تمامًا في الخدمة. قد يجتاز أحدهما 336 ساعة من رش الملح؛ بينما قد يتعرض الآخر للطباشير خلال موسم واحد. يجب على الرسم إزالة هذا الغموض، لأن الملاحظة التي يمكن تلبيتها بطريقتين سيتم تلبيتها في النهاية بالطريقة الأرخص.
الحل قصير. اكتب المعيار، والنوع، والصنف، والسماكة إذا كان المعيار يسمح بنطاق، ومتطلب اللون أو المظهر. خمسة عناصر، في سطر واحد.
حدد اسم المعيار والنوع والصنف.
معظم معالجات الأسطح الصناعية محددة بالفعل بمعيار منشور. الإشارة إلى أحدها أسرع من وصف العملية بكلماتك الخاصة، ويمنح كلا الطرفين أساس قبول مشتركًا.
الأكسدة على الألمنيوم.
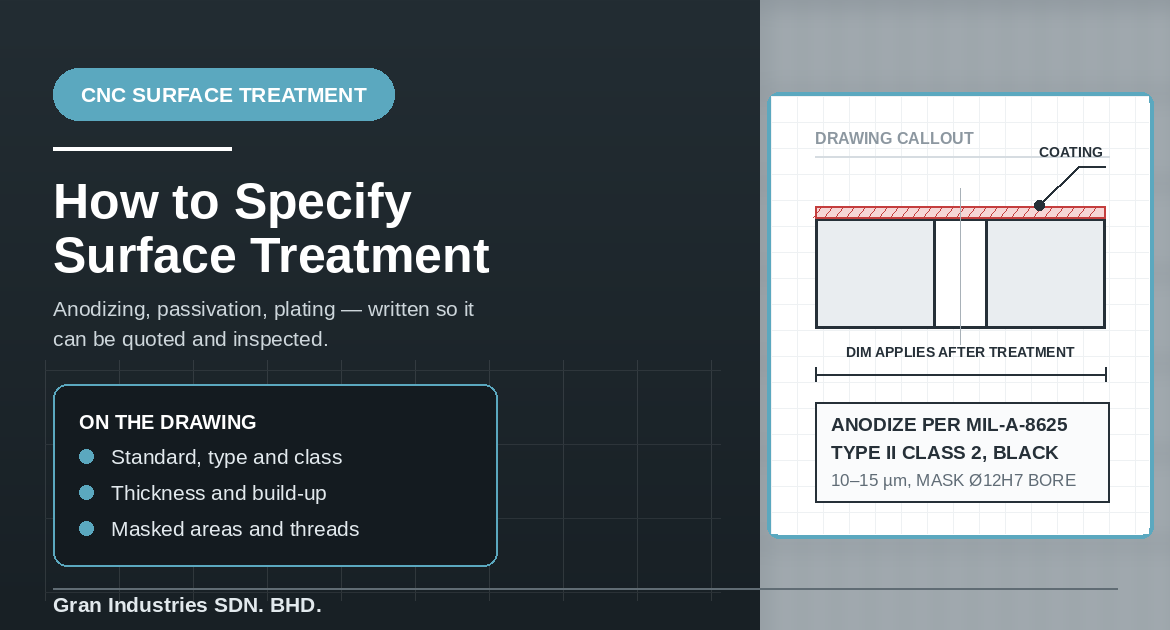
يظل معيار MIL-A-8625 المواصفة الأكثر استخدامًا للأكسدة في التصنيع المخصص، بينما يغطي المعياران ISO 7599 وISO 10074 نفس المجال للأكسدة الزخرفية والصلبة على التوالي. ضمن MIL-A-8625، النوع II هو الأكسدة الكبريتية التقليدية، بسمك نموذجي يتراوح بين 5–25 ميكرون (0.0002–0.0010 بوصة)، والنوع III هو الأكسدة الصلبة، بسمك نموذجي يتراوح بين 25–75 ميكرون (0.0010–0.0030 بوصة). الصنف 1 غير مصبوغ، والصنف 2 مصبوغ.
وهذا يعطي تحديدًا كاملاً في سطر واحد: أكسدة وفقًا لـ MIL-A-8625 النوع II الصنف 2، أسود، 10–15 ميكرون.. الجزء الذي يحتاج إلى مقاومة تآكل بدلاً من المظهر يُقرأ بشكل مختلف: أكسدة وفقًا لـ MIL-A-8625 النوع III الصنف 1، 50 ميكرون اسميًا.. سيتم تصنيع الجزأين بأحجام مختلفة قبل المعالجة، لذا يجب أن يوجد التمييز قبل القطعة الأولى، وليس بعدها.
السبيكة مهمة هنا أيضًا. يختلف لون الأكسدة وثباتها بشكل ملحوظ بين 6061 و7075، وسبائك الصب عالية السيليكون لن تأخذ أكسدة زخرفية نظيفة على الإطلاق. إذا كان المظهر حرجًا، يجب تثبيت السبيكة في نفس وقت تثبيت التشطيب.
طلاءات التحويل الكيميائي.
عندما تكون هناك حاجة إلى حاجز تآكل موصل أو قابل للطلاء أو منخفض التكلفة على الألمنيوم، فإن طلاء التحويل الكيميائي وفقًا لـ MIL-DTL-5541 هو الإجابة المعتادة. يستخدم النوع I الكروم سداسي التكافؤ بينما يستخدم النوع II كيمياء الكروم ثلاثي التكافؤ أو غيرها من الكيمياء غير سداسية التكافؤ، وهو أمر مهم للامتثال لتوجيهات RoHS وREACH. يُحدد الصنف 1A لأقصى حماية من التآكل؛ ويُحدد الصنف 3 عندما يكون مسار كهربائي منخفض المقاومة مطلوبًا، مع تحديد مقاومة تلامس تصل إلى 5,000 ميكروأوم لكل بوصة مربعة في البداية و10,000 ميكروأوم بعد التعرض لرش الملح، مع الاختبار عند ضغط قطب كهربائي يبلغ 200 رطل لكل بوصة مربعة.
إذا كان الجزء هيكلًا أو حاملًا أو غلافًا يحمل تأريضًا، فإن الصنف 3 ليس اختياريًا ويجب ذكره صراحةً. أجزاء الهياكل هي المكان الأكثر شيوعًا الذي نرى فيه ملاحظة الصنف 1A مطبقة على مكوّن يحتاج في الواقع إلى الصنف 3.
التخميل على الفولاذ المقاوم للصدأ.
التخميل ليس طلاءً. فهو يزيل الحديد الحر والملوثات السطحية الأخرى بحيث يمكن إعادة تشكيل طبقة أكسيد الكروم الطبيعية، ولا يُغيّر أي أبعاد. المعياران ASTM A967 وAMS 2700 هما المعياران اللذان يجب الاستشهاد بهما، وكلاهما يسمح بمعالجات حمض النيتريك أو حمض الستريك مع عدة متغيرات مرقمة لعائلات السبائك المختلفة.
نظرًا لأن ASTM A967 يحدد أيضًا اختبارات القبول — رش الملح، الغمر في الماء، كبريتات النحاس، الرطوبة العالية، واختبار فيريسيانيد البوتاسيوم وحمض النيتريك من بينها — فإن تسمية الاختبار الذي تريده هو ما يجعل المتطلب قابلاً للتنفيذ. تخميل وفقًا لـ ASTM A967، حمض الستريك، اختبار كبريتات النحاس. هو متطلب كامل. “تخميل” وحدها ليست كذلك.
النيكل غير الكهربائي والطلاءات الكهروكيميائية.
يغطي المعيار ASTM B733 النيكل-الفوسفور التحفيزي الذاتي ويصنف الطلاءات حسب محتوى الفوسفور: النوع II بنسبة 1–3% لقابلية اللحام والتوصيل، والنوع III بنسبة 2–4% للصلابة ومقاومة التآكل، والنوع IV بنسبة 5–9% كخيار للأغراض العامة، والنوع V بنسبة أعلى من 10% لأفضل مقاومة للتآكل والسلوك غير المغناطيسي. تحدد أصناف الخدمة السماكة، وتحدد أصناف المعالجة الحرارية ما إذا كان الترسيب يُستخدم كما هو مطلي أو يُخبز للصلابة أو الالتصاق. المعيار ISO 4527 هو المعيار الدولي المكافئ.
يترسب النيكل غير الكهربائي بشكل موحد، بما في ذلك داخل الثقوب الداخلية والثقوب العمياء، وهذا هو بالضبط سبب حاجته إلى رقم سماكة على الرسم. ترسيب بسمك 25 ميكرون يُغلق ثقبًا صغيرًا بمسافة خلوص بشكل ملحوظ.
مرجع سريع للتحديدات الشائعة.
| المعالجة. | المعيار الذي يجب الاستشهاد به. | ما يجب إضافته. | السماكة النموذجية المضافة لكل سطح. |
|---|---|---|---|
| الأكسدة الكبريتية. | MIL-A-8625 النوع II / ISO 7599. | الصنف 1 أو 2، اللون، السماكة. | حوالي 50% من سماكة الطلاء. |
| الأكسدة الصلبة. | MIL-A-8625 النوع III / ISO 10074. | الصنف، السماكة، المناطق المقنعة. | حوالي 50% من سماكة الطلاء. |
| طلاء التحويل. | MIL-DTL-5541. | النوع I أو II، الصنف 1A أو 3. | مهملة. |
| التخميل. | ASTM A967 / AMS 2700. | حمض النيتريك أو الستريك، اختبار القبول. | لا شيء. |
| النيكل غير الكهربائي. | ASTM B733 / ISO 4527. | النوع، فئة الخدمة، فئة المعالجة الحرارية | سمك الطلاء الكامل |
ضع في الاعتبار النمو الأبعادي قبل تحديد التسامح
الأنودة هي عملية تحويلية: ينمو الطلاء تقريبًا نصفه إلى الخارج ونصفه إلى داخل المعدن الأساسي. لذلك، فإن طلاء الأنودة الصلب بسماكة 50 ميكرومتر يضيف حوالي 25 ميكرومتر لكل سطح، مما يعني أن قطر العمود يزداد بحوالي 50 ميكرومتر وقطر التجويف ينخفض بحوالي 50 ميكرومتر. تتصرف الطلاءات المطلية كهربائيًا بشكل مختلف — حيث يُضاف سمك الطلاء الكامل فوق السطح الموجود.
هذا هو المكان الذي تنشأ فيه معظم مشاكل المعالجة السطحية فعليًا. التجويف الذي يكون تسامحه H7 في النموذج ويتم أنودته صلبة بعد التصنيع لن يكون H7 عند وصوله. إما أن يتم تعويض حجم التصنيع، أو يتم إخفاء الميزة، أو يُذكر التسامح كمتطلب بعد المعالجة ويُطلب من المورد العمل بشكل عكسي بناءً عليه.
الطريقة الأوضح لكتابة ذلك هي تحديد الأبعاد التي تنطبق بعد المعالجة. ملاحظة مثل الأبعاد المحددة بـ (AT) تنطبق بعد المعالجة السطحية, مع وضع علامات على تلك الأبعاد في الرسم، يزيل ذلك الغموض تمامًا. الإرشادات ذات الصلة حول المكان الذي يكون فيه التسامح مبررًا فعليًا مغطاة في مقالتنا حول كيف تؤثر التفاوتات الدقيقة على تكلفة التصنيع باستخدام الحاسوب (CNC) والوقت اللازم للتسليم.
حدد الأماكن التي يجب ألا تشملها المعالجة
الإخفاء هو عملية يدوية بتكلفة حقيقية، ولا يمكن استنتاجها من النموذج. الأسطح التي تحتاج عادةً إلى الاستبعاد تشمل مقاعد المحامل وتجاويف الضغط، ونقاط التلامس الأرضية، وأسطح الختم حيث يؤثر الطلاء على الانضغاط، والمسامير التي يجب أن تقبل قفلًا متزاوجًا بالحجم الاسمي، والأسطح المرجعية المستخدمة للفحص.
يجب إظهار المناطق المخفية في الرسم بحدود، وليس وصفها بالكلمات فقط. “إخفاء التجويف” على جزء يحتوي على أربعة تجاويف يولد سؤالًا في أفضل الأحوال وجزءًا خاطئًا في أسوأ الأحوال. حيث يكون الانتقال بين المناطق المطلية وغير المطلية مهمًا من الناحية الجمالية، حدد مدى حدة الحدود، لأن الإخفاء اليدوي يترك دائمًا بعض التباين.
تستحق المسامير اهتمامًا خاصًا. الثقب الملولب الذي يتم أنودته أو طلاؤه بعد القص سيفقد الخلوص، وعلى المسامير الصغيرة قد يكون ذلك كافيًا لربط المسمار. الخيارات هي إخفاء الثقب، أو القص بعد المعالجة، أو القص بحجم أكبر مع تضمين بدل الطلاء — ولكن يجب أن يحدد الرسم أي خيار. دليلنا حول كيفية تحديد الثقوب الملولبة للأجزاء المُصنعة باستخدام الحاسب الآلي يغطي جانب القص في هذا القرار.
حدد المظهر بمصطلحات يمكن مراجعتها
اللون واللمعان والقبول الجمالي أمور ذاتية ما لم تكن مرتبطة بشيء مادي. للعمل الإنتاجي، النهج العملي هو عينة أول قطعة معتمدة يحتفظ بها الطرفان، مع ذكر الرسم أن الأجزاء الإنتاجية يجب أن تطابقها ضمن تسامح متفق عليه تحت إضاءة محددة.
من المهم بنفس القدر تحديد الأسطح الجمالية. معظم الأجزاء لها وجه أو وجهان مرئيان والعديد من الأسطح التي لا تُرى أبدًا. تحديد الأسطح الجمالية في الرسم يسمح للفني بتعليق الجزء بحيث تظهر علامات التلامس الحتمية في أماكن لا تهم. إذا لم يتم تحديد سطح جمالي، فقد تظهر علامات التعليق على الوجه الذي يراه العميل.
حيثما تكون هناك حاجة إلى نسيج محدد قبل الطلاء — السفع بالخرز، أو التنعيم الفرشاة، أو كما هو بعد التصنيع — يجب أن يكون ذلك أيضًا في المواصفة، لأن الأنودة تعيد إنتاج أي سطح تُطبق عليه. المعالجة الكاملة لمتطلبات الخشونة الأساسية موجودة في مقالتنا حول كيفية تحديد تشطيب السطح للأجزاء المُصنعة باستخدام الحاسب الآلي.
حدد اختبارات القبول التي تحتاجها فعليًا
كل اختبار يُضاف إلى الرسم يضيف تكلفة ومدة تسليم، لذا حدد تلك التي تعكس ظروف الخدمة الفعلية. متطلب رش الملح وفقًا لـ ASTM B117 أو ISO 9227 معقول للأجهزة الخارجية أو البحرية وغير ضروري لقوس داخلي. التحقق من سماكة الطلاء بواسطة التيار الدوامي أو المقطع العرضي مناسب حيث تكون النمو الأبعادي أو عمر التآكل مهمًا. اختبارات الالتصاق ومقاومة التلامس تنطبق حيث يحمل الطلاء حمولة أو تيارًا.
لاحظ أيضًا أن العديد من هذه الاختبارات مدمرة وتُجرى على عينات شاهد تمت معالجتها مع الدفعة وليس على الأجزاء نفسها. إذا كنت تتطلب اختبارًا على الأجزاء المسلّمة، فاذكر ذلك، وتوقع أن يتم تسعير كمية العينات بشكل منفصل. ما يجب أن يثبته الفحص الأول للقطعة مغطى في مقالتنا حول ما يعنيه فحص القطعة الأولى في مراقبة الجودة للتصنيع باستخدام الحاسب الآلي.
أرسل متطلب المعالجة مع طلب عرض السعر، وليس بعده
تؤثر المعالجة السطحية على بدلات التصنيع، وعمل الإخفاء، وجدولة الدفعات، ومدة التسليم. إضافتها بعد إصدار عرض السعر يعني عادةً إعادة التسعير، وإضافتها بعد بدء التصنيع قد يعني إتلاف أجزاء تم قصها بحجم ما قبل المعالجة الخاطئ.
قم بتضمين متطلب التشطيب في نفس الحزمة مع النموذج والرسم ومواصفة المواد والكمية. مراجعة الرسم قبل الإنتاج، التي نوقشت في مقالتنا حول لماذا تعتبر مراجعة الرسم مهمة قبل عروض أسعار التصنيع باستخدام الحاسب الآلي والإنتاج, هي المكان الذي يُحل فيه الغموض المتبقي دون أي تكلفة على أي من الطرفين.
الأسئلة الشائعة حول المعالجة السطحية لأجزاء CNC
هل تغيّر الأنودة أبعاد الجزء المُصنع؟
نعم. تنمو الأنودة تقريبًا نصفها إلى داخل المعدن الأساسي ونصفها إلى الخارج، لذلك يُضاف حوالي نصف سماكة الطلاء لكل سطح. طلاء الأنودة الصلب بسماكة 50 ميكرومتر يزيد قطر العمود بحوالي 50 ميكرومتر ويقلل قطر التجويف بنفس المقدار تقريبًا. الطلاءات المطلية كهربائيًا مثل النيكل غير الكهربائي تضيف سماكة الطلاء الكاملة لكل سطح بدلاً من ذلك.
ما الفرق بين الأنودة من النوع الثاني والنوع الثالث؟
النوع الثاني هو أنودة حمض الكبريتيك التقليدية، عادةً 5-25 ميكرومتر، تُستخدم للحماية من التآكل والتلوين. النوع الثالث هو الأنودة الصلبة، عادةً 25-75 ميكرومتر، تُستخدم حيث تكون مقاومة التآكل مهمة. النوع الثالث أسمك وأصلب وأكثر أهمية من الناحية الأبعادية ومحدود في الألوان التي يمكن أن ينتجها.
هل أحتاج إلى تحديد التخميل على أجزاء الفولاذ المقاوم للصدأ؟
إذا كان يجب أن يقاوم الجزء التآكل في الخدمة، نعم. التصنيع يترك حديدًا حرًا وبقايا أدوات على السطح ستصدأ حتى على درجة مقاومة للتآكل. الاستشهاد بـ ASTM A967 مع نوع الحمض واختبار القبول يجعل المتطلب قابلاً للتحقق بدلاً من كونه مفترضًا.
هل يجب إخفاء المسامير قبل الأنودة أو الطلاء؟
يعتمد ذلك على حجم القص وسماكة الطلاء. المسامير الدقيقة والطلاءات السميكة تتطلب عادةً إخفاءً أو قصًا بعد المعالجة؛ المسامير الخشنة مع الطلاءات الرقيقة غالبًا لا تتطلب ذلك. حدد النهج المقصود في الرسم بحيث يتم الاتفاق على حالة الملاءمة قبل الإنتاج.
اجعل متطلب التشطيب صريحًا قبل عرض السعر
تقع المعالجة السطحية في نهاية العملية، لكن القرارات التي تحركها تحدث في البداية — اختيار السبيكة، وبدل التصنيع، والإخفاء، واستراتيجية القص، والفحص. مواصفة تسمي المعيار والنوع والفئة والسماكة والمناطق المخفية وأساس القبول تسمح بتخطيط كل ذلك مرة واحدة بدلاً من تصحيحه لاحقًا.
تورد Gran Industries مكونات مُصنعة بدقة باستخدام الحاسب الآلي مع الأنودة والطلاء التحويلي والتخميل والتشطيبات المطلية وفقًا للمواصفات لعملاء OEM في جميع أنحاء جنوب شرق آسيا وخارجها. إذا كان لديك رسم لا يزال متطلب التشطيب فيه غير محسوم،, تواصل مع فريقنا الهندسي مع نموذجك ورسمك وسنراجع المعالجة مع خطة التصنيع قبل تقديم عرض السعر.