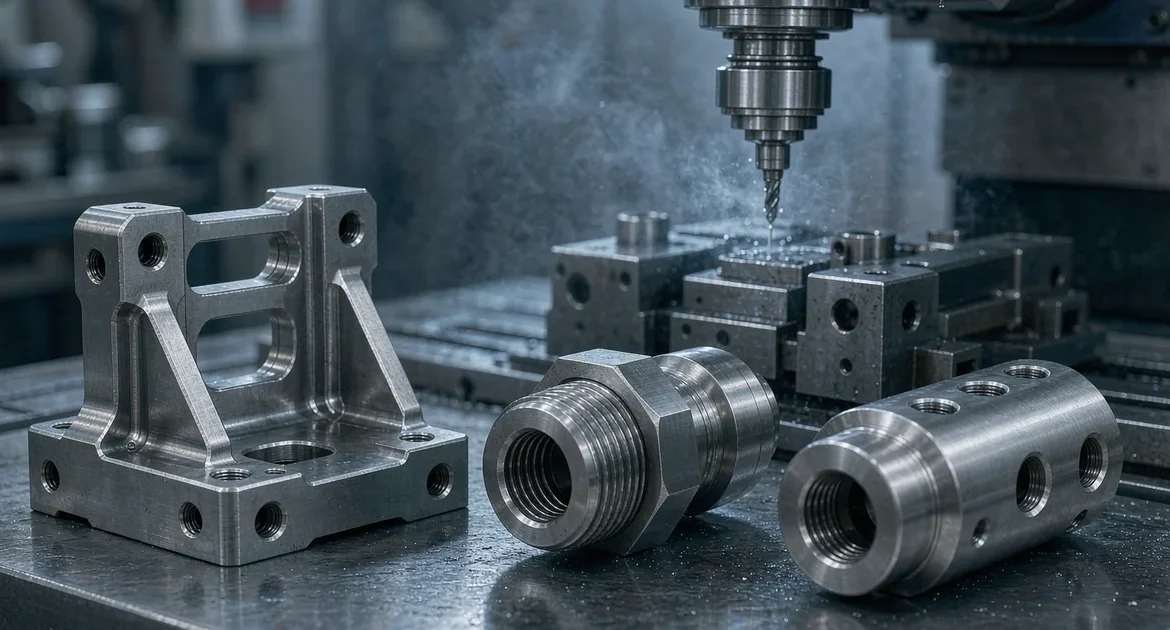
Le titane mérite sa réputation chaque fois qu'un machiniste le touche. Il est résistant, léger et résistant à la corrosion — et il riposte avec une faible conductivité thermique, une tendance à l'écrouissage et une habitude de détruire les outils de coupe. Usinage CNC du titane n'est pas plus difficile parce que le matériau est mystérieux ; il est plus difficile parce que le matériau refuse de coopérer avec les raccourcis qui fonctionnent si bien sur l'aluminium et l'acier.
Ce guide explique les nuances de titane qui comptent pour les pièces usinées, pourquoi le matériau se comporte comme il le fait sous l'outil de coupe, les options de finition qui le protègent et le colorent, et les habitudes de conception qui maintiennent les pièces en titane fabricables. Il est rédigé pour les ingénieurs et les acheteurs qui spécifient des pièces haute performance dans l'aérospatiale, le médical, le sport automobile et les applications industrielles.
Pourquoi le titane est difficile à usiner
Le titane concentre la chaleur exactement là où vous ne le souhaitez pas. Sa conductivité thermique ne représente qu'une fraction de celle de l'aluminium, de sorte que la chaleur générée au bord de coupe ne s'écoule pas dans le copeau et la pièce — elle reste dans l'outil. Le résultat est un bord de coupe qui se dégrade rapidement, une pièce qui s'écrouit si l'avance est trop faible, et un état de surface qui se détériore dès que l'usure de l'outil s'installe.
Trois comportements définissent l'usinage du titane :
- La chaleur reste locale — Une mauvaise dissipation thermique concentre la température au bord de coupe, de sorte que le titane est usiné à des vitesses de coupe inférieures à celles de l'aluminium ou de l'acier, avec un arrosage abondant pour évacuer la chaleur.
- Écrouissage — Un outil émoussé ou une passe de finition légère peut durcir la surface en cours de coupe, rendant la passe suivante plus difficile et réduisant considérablement la durée de vie de l'outil.
- Retour élastique — Le titane se déforme élastiquement plus que l'acier, de sorte que les parois minces et les éléments longs non supportés nécessitent un bridage rigide et des paramètres de coupe conservateurs pour maintenir les dimensions.
Nuances de titane pour les pièces usinées par CNC
Le titane est spécifié par nuance — un système de désignation maintenu par des organisations telles que ASM International — et la nuance modifie le comportement à l'usinage autant que les propriétés mécaniques. Les quatre nuances ci-dessous couvrent la plupart des travaux sur pièces usinées :
| Niveau | Également connu sous le nom de | Caractéristique | Utilisation Typique |
|---|---|---|---|
| Nuance 2 | Titane commercialement pur (CP) | Excellente résistance à la corrosion, formable, résistance inférieure | Boîtiers chimiques, marins, médicaux |
| Nuance 5 | Ti-6Al-4V | Rapport résistance/poids élevé, l'alliage de référence | Aérospatiale, sport automobile, implants |
| Nuance 23 | Ti-6Al-4V ELI | Pureté supérieure, ténacité à la rupture excellente | Implants médicaux, aérospatiale critique |
| Nuance 7 | Ti-0,2Pd | Résistance à la corrosion supérieure en milieu acide | Équipements de traitement chimique |
La nuance 5 (Ti-6Al-4V) est la référence pour la plupart des pièces structurelles — elle équilibre résistance, poids et coût mieux que tout autre titane. La nuance 2 est le choix lorsque la résistance à la corrosion importe plus que la résistance mécanique et que la pièce n'a pas besoin des performances supplémentaires de l'alliage. La nuance 23 est essentiellement la nuance 5 avec un contrôle plus strict des impuretés, spécifiée lorsque la durée de vie en fatigue et la ténacité à la rupture sont critiques, comme pour les implants porteurs. La nuance 7 ajoute du palladium pour les environnements chimiques les plus agressifs.
Stratégie d'usinage : outils, vitesses et lubrifiant
Bien usiner le titane est une discipline de paramètres, pas d'exploits. L'approche qui fonctionne sur l'aluminium détruira un outil en titane en quelques minutes :
- Outillage en carbure revêtu — Le titane exige des arêtes vives et résistantes à la chaleur. Le carbure revêtu est la norme ; le revêtement réduit le transfert de chaleur vers l'outil et résiste à la réactivité chimique qui soude les copeaux à l'arête.
- Vitesses réduites, avances élevées — L'opposé de l'aluminium. Une vitesse lente maintient la chaleur à un niveau bas, tandis qu'une avance saine maintient l'outil en coupe et empêche le frottement qui écrouit la surface.
- Lubrifiant abondant — Un lubrifiant haute pression évacue la chaleur et les copeaux de la zone de coupe. L'usinage à sec ou par brumisation du titane est une invitation à un outil brûlé.
- Bridage rigide — Le retour élastique du titane punit les montages fragiles. Un porte-à-faux d'outil court et un maintien de pièce solide empêchent la pièce de vibrer hors tolérance.
La durée de vie de l'outil est le coût caché de l'usinage du titane. Un atelier qui n'a pas ajusté ses paramètres pour le titane le chiffrera incorrectement, soit en perdant de l'argent, soit en transférant le risque au client par des coupes précipitées et des défauts de surface. L'expérience du matériau fait la différence entre une pièce en titane conforme aux spécifications et une pièce qui arrive en bon état apparent mais qui échoue en fatigue.
Finition de surface pour les pièces en titane
Les finitions du titane sont dictées par la fonction — la protection contre la corrosion est largement intégrée par la couche d'oxyde naturelle, de sorte que la finition concerne l'usure, l'apparence et, dans les travaux médicaux et aérospatiaux, l'intégrité de surface :
- Anodisation — L'anodisation du titane est plus fine que celle de l'aluminium et est utilisée davantage pour l'identification et le codage couleur que pour une protection contre l'usure intense. La tension contrôle la couleur, produisant des bleus, des violets et des dorés sans colorants.
- Passivation — Un traitement chimique qui nettoie et épaissit la couche d'oxyde protectrice, éliminant le fer de surface et améliorant la résistance à la corrosion. Pratique standard pour les pièces médicales et aérospatiales.
- Sablage microbillage — Produit un fini mat uniforme et peut améliorer la résistance à la fatigue en impartissant une contrainte de compression bénéfique sur la surface, ce qui explique pourquoi il est courant sur les composants aérospatiaux.
- Polissage — Polissage mécanique jusqu'à un fini réfléchissant ou satiné pour les pièces cosmétiques, fréquemment spécifié sur les dispositifs médicaux visibles et les produits en titane de consommation.
Conseils de conception pour les pièces en titane usinables
Une bonne conception en titane respecte la réticence du matériau à coopérer :
- Éviter les parois minces non supportées — Le titane reprend sa forme élastiquement, donc une paroi mince qui tient ses dimensions en aluminium dérivera en titane. Ajoutez de l'épaisseur ou un renfort là où la géométrie le permet.
- Garder des angles internes généreux — Les angles vifs concentrent à la fois les contraintes et la difficulté d'usinage. Un rayon correspondant à l'outillage standard réduit la charge sur l'outil et améliore simultanément la durée de vie en fatigue.
- Concevoir pour l'accès de l'outil — Les poches profondes et les caractéristiques en retrait imposent des outils longs et flexibles que le titane punit. Si une caractéristique doit être profonde, attendez-vous à ce que la tolérance se relâche ou que le coût augmente.
- Spécifier l'intention de finition dès le début — Que la pièce nécessite une anodisation, une passivation ou un sablage change la séquence d'usinage et de nettoyage. Informez l'atelier avant l'usinage, pas après.
Comment GRAN usine le titane
Chez GRAN INDUSTRIES SDN. BHD., le titane est usiné selon le même principe fondamental que nous appliquons à chaque matériau : examiner le plan avant de devis. La nuance de matériau, la faisabilité des tolérances, l'intention de finition et la quantité sont confirmées en amont, car une pièce en titane devisée sur de mauvaises hypothèses est une erreur coûteuse pour toutes les parties concernées.
Nous usinons le titane aux côtés de l'acier inoxydable, de l'aluminium, de la fibre de carbone et des plastiques techniques, et nous gardons en interne le forgeage, l'estampage, la tôlerie et le formage à froid. Cette étendue est importante pour les programmes en titane, où une ébauche forgée ou formée près des cotes finales peut éliminer l'usinage le plus coûteux avant même qu'un seul copeau ne soit coupé. Consultez notre Aperçu du processus d'usinage CNC pour le flux de travail complet, du plan à la livraison.
Lancez votre projet d'usinage CNC en titane
Le titane récompense un atelier qui le respecte et punit celui qui le traite comme de l'aluminium. Si votre projet nécessite des pièces en titane — supports aérospatiaux, implants médicaux, composants de sport automobile ou visserie critique pour la corrosion — envoyez votre plan, échantillon de référence ou brief de projet à info@gran.my ou appelez le +60 10-881 2868. Indiquez la nuance de matériau, la quantité, la tolérance et les exigences de finition, et nous examinerons le projet et retournerons un devis avec une voie de traitement recommandée et un délai de livraison. Explorez notre capacité complète sur gran.my.
Foire Aux Questions
Q : Quelles nuances de titane pouvez-vous usiner ?
R : Nous usinons les nuances qui couvrent la plupart des travaux CNC — Grade 2 (commercialement pur), Grade 5 (Ti-6Al-4V), Grade 23 (Ti-6Al-4V ELI) et Grade 7, entre autres. Le Grade 5 est la référence pour les pièces structurelles, le Grade 2 pour les applications dominées par la corrosion, le Grade 23 là où la durée de vie en fatigue et la ténacité à la rupture sont critiques, et le Grade 7 pour les environnements chimiques agressifs. Partagez vos conditions d'exploitation et nous recommanderons la nuance appropriée lors du devis.
Q : Pourquoi le titane est-il plus difficile à usiner que l'acier ou l'aluminium ?
R : Le titane conduit mal la chaleur, de sorte que la chaleur de coupe reste concentrée au bord de l'outil au lieu de s'évacuer avec le copeau. Il s'écrouit également si l'avance est trop légère ou si l'outil s'émousse, et il reprend sa forme élastiquement plus que l'acier. Ensemble, ces facteurs imposent des vitesses de coupe plus faibles, un outillage en carbure revêtu plus affûté, un arrosage généreux et un bridage rigide. Un atelier expérimenté en titane définit les paramètres très différemment d'un atelier habitué à l'aluminium.
Q : Quelles finitions de surface sont disponibles pour les pièces en titane ?
R : Les principales options sont l'anodisation (fine, utilisée pour le codage couleur et l'identification), la passivation (nettoie et épaissit l'oxyde protecteur pour la résistance à la corrosion), le sablage (fini mat uniforme qui peut aussi améliorer la durée de vie en fatigue) et le polissage pour les pièces cosmétiques. Le bon choix dépend de la fonction de la pièce — les pièces médicales et aérospatiales nécessitent généralement une passivation, tandis que les produits de consommation visibles reçoivent souvent une anodisation ou un polissage.
Q : Quelles tolérances pouvez-vous tenir sur les pièces en titane usinées par CNC ?
R : Avec un bridage rigide et des paramètres optimisés, nous tenons régulièrement environ ±0,05 mm sur les caractéristiques générales en titane et plus serré sur les diamètres critiques avec la bonne configuration. La reprise élastique du titane signifie que les parois minces et les caractéristiques longues non supportées ouvrent les tolérances davantage qu'en aluminium ou en acier, donc les valeurs réalisables dépendent toujours de la géométrie. Les dimensions critiques sont vérifiées par mesure et documentées dans des rapports d'inspection.