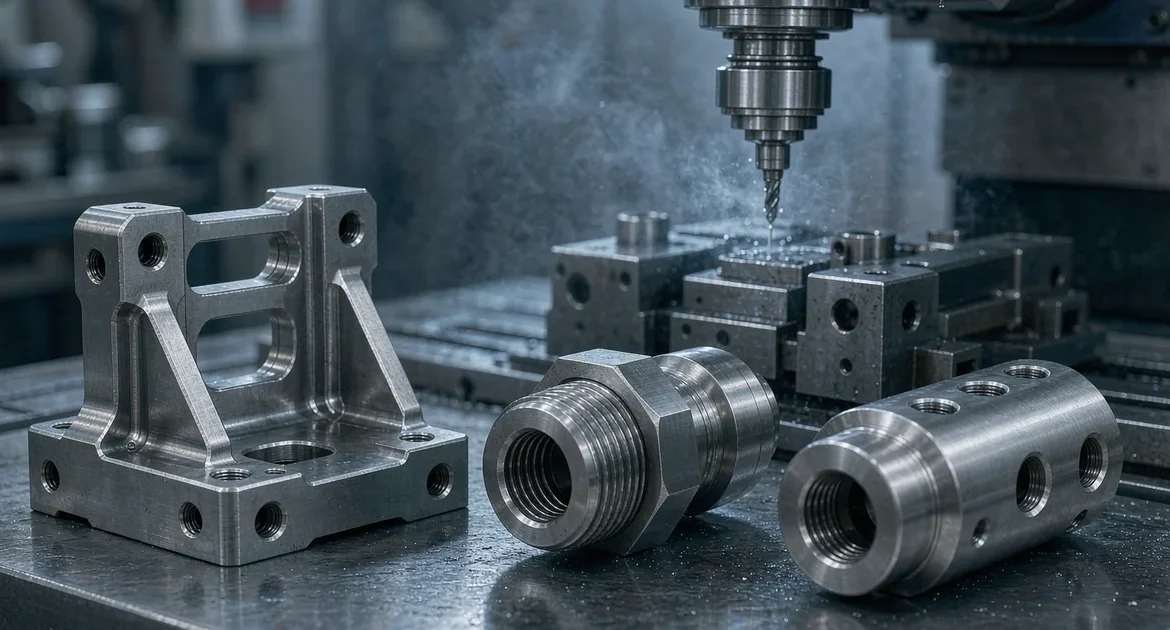
Il titanio si guadagna la sua reputazione ogni volta che un operatore lo tocca. È resistente, leggero e resistente alla corrosione — e reagisce con bassa conduttività termica, una tendenza all'incrudimento e l'abitudine di consumare gli utensili da taglio. Lavorazione CNC del titanio non è più difficile perché il materiale è misterioso; è più difficile perché il materiale rifiuta di cooperare con le scorciatoie che funzionano così bene su alluminio e acciaio.
Questa guida spiega le gradi di titanio che contano per i componenti lavorati, perché il materiale si comporta in questo modo sotto l'utensile, le opzioni di finitura che lo proteggono e lo colorano, e le abitudini di progettazione che mantengono i componenti in titanio producibili. È scritta per ingegneri e acquirenti che specificano componenti ad alte prestazioni in ambito aerospaziale, medicale, motorsport e industriale.
Perché il titanio è difficile da lavorare
Il titanio concentra il calore esattamente dove non lo si vuole. La sua conduttività termica è una frazione di quella dell'alluminio, quindi il calore generato sul tagliente non fluisce via nel truciolo e nel pezzo — rimane nell'utensile. Il risultato è un tagliente che si degrada rapidamente, un pezzo che si incrudisce se l'avanzamento è troppo leggero, e una finitura che peggiora nel momento in cui inizia l'usura dell'utensile.
Tre comportamenti definiscono la lavorazione del titanio:
- Il calore rimane locale — La scarsa dissipazione del calore concentra la temperatura sul tagliente, quindi il titanio viene lavorato a velocità di taglio inferiori rispetto all'alluminio o all'acciaio, con abbondante refrigerante per portare via il calore.
- Incrudimento — Un utensile smussato o una passata di finitura leggera possono indurire la superficie durante il taglio, rendendo la passata successiva più difficile e riducendo drasticamente la vita dell'utensile.
- Ritorno elastico — Il titanio si deforma elasticamente più dell'acciaio, quindi pareti sottili e elementi lunghi non supportati richiedono un fissaggio rigido e parametri di taglio conservativi per mantenere le dimensioni.
Gradi di titanio per componenti lavorati CNC
Il titanio viene specificato per grado — un sistema di designazione mantenuto da organizzazioni come ASM International — e il grado cambia il comportamento di lavorazione tanto quanto cambia le proprietà meccaniche. I quattro gradi seguenti coprono la maggior parte del lavoro sui componenti lavorati:
| Voto | Noto anche come | Caratteristica | Utilizzo Tipico |
|---|---|---|---|
| Grado 2 | Titanio commercialmente puro (CP) | Eccellente resistenza alla corrosione, deformabile, resistenza inferiore | Involucri chimici, marini, medicali |
| Grado 5 | Ti-6Al-4V | Elevato rapporto resistenza-peso, la lega di riferimento | Aerospaziale, motorsport, impianti |
| Grado 23 | Ti-6Al-4V ELI | Purezza superiore, tenacità alla frattura superiore | Impianti medicali, aerospaziale critico |
| Grado 7 | Ti-0.2Pd | Resistenza alla corrosione superiore in mezzi acidi | Apparecchiature per il trattamento chimico |
Il Grado 5 (Ti-6Al-4V) è il predefinito per la maggior parte dei componenti strutturali — bilancia resistenza, peso e costo meglio di qualsiasi altro titanio. Il Grado 2 è la scelta quando la resistenza alla corrosione conta più della resistenza e il componente non necessita delle prestazioni extra della lega. Il Grado 23 è essenzialmente il Grado 5 con un controllo più rigoroso delle impurità, specificato dove la vita a fatica e la tenacità alla frattura sono critiche, come negli impianti portanti. Il Grado 7 aggiunge palladio per gli ambienti chimici più aggressivi.
Strategia di lavorazione: utensili, velocità e refrigerante
Lavorare bene il titanio è una disciplina di parametri, non di eroismi. L'approccio che funziona sull'alluminio distruggerà un utensile per titanio in pochi minuti:
- Utensili in metallo duro rivestito — Il titanio richiede taglienti affilati e resistenti al calore. Il metallo duro rivestito è lo standard; il rivestimento riduce il trasferimento di calore nell'utensile e resiste alla reattività chimica che salda i trucioli al tagliente.
- Velocità inferiori, avanzamenti superiori — L'opposto dell'alluminio. Andare lenti mantiene basso il calore, mentre un avanzamento adeguato mantiene l'utensile in taglio e previene lo sfregamento che incrudisce la superficie.
- Refrigerante abbondante — Il refrigerante ad alta pressione allontana calore e trucioli dalla zona di taglio. La lavorazione a secco o con nebbia del titanio significa utensile bruciato.
- Fissaggio rigido — Il ritorno elastico del titanio punisce gli allestimenti fragili. Sbalzo dell'utensile corto e bloccaggio solido del pezzo impediscono al componente di vibrare fuori tolleranza.
La vita dell'utensile è il costo nascosto nella lavorazione del titanio. Un'officina che non ha ottimizzato i propri parametri per il titanio lo quoterà in modo errato, perdendo denaro o trasferendo il rischio al cliente attraverso tagli affrettati e difetti superficiali. L'esperienza con il materiale è la differenza tra un componente in titanio che soddisfa le specifiche e uno che arriva apparentemente integro ma cede a fatica.
Finitura superficiale per componenti in titanio
Le finiture del titanio sono guidate dalla funzione — la protezione dalla corrosione è in gran parte integrata attraverso lo strato di ossido naturale, quindi la finitura riguarda l'usura, l'aspetto e, nel lavoro medicale e aerospaziale, l'integrità superficiale:
- Anodizzazione — L'anodizzazione del titanio è più sottile di quella dell'alluminio ed è utilizzata più per identificazione e codifica a colori che per una pesante protezione dall'usura. La tensione controlla il colore, producendo blu, viola e ori senza coloranti.
- Passivazione — Un trattamento chimico che pulisce e addensa lo strato protettivo di ossido, rimuovendo il ferro superficiale e migliorando la resistenza alla corrosione. Pratica standard per componenti medicali e aerospaziali.
- Sabbiatura con microsfere — Produce una finitura opaca uniforme e può migliorare la resistenza alla fatica impartendo una sollecitazione di compressione benefica sulla superficie, motivo per cui è comune sui componenti aerospaziali.
- Lucidatura — Lucidatura meccanica fino a una finitura riflettente o satinata per parti estetiche, frequentemente specificata su dispositivi medicali visibili e prodotti in titanio di consumo.
Suggerimenti di progettazione per parti in titanio lavorabili
Un buon design in titanio rispetta la riluttanza del materiale a collaborare:
- Evitare pareti sottili e non supportate — Il titanio ritorna elasticamente, quindi una parete sottile che mantiene le dimensioni in alluminio si deforma in titanio. Aggiungere spessore o irrigidimento dove la geometria lo consente.
- Mantenere gli angoli interni generosi — Gli angoli vivi concentrano sia lo stress che la difficoltà di lavorazione. Un raggio che corrisponde all'utensileria standard riduce il carico sull'utensile e migliora contemporaneamente la vita a fatica.
- Progettare per l'accesso dell'utensile — Tasche profonde e caratteristiche incassate impongono utensili lunghi e flessibili che il titanio punisce. Se una caratteristica deve essere profonda, aspettarsi che la tolleranza si allarghi o che il costo aumenti.
- Specificare l'intento di finitura in anticipo — Che la parte necessiti di anodizzazione, passivazione o sabbiatura cambia la sequenza di lavorazione e pulizia. Comunicarlo all'officina prima del taglio, non dopo.
Come GRAN lavora il titanio
Presso GRAN INDUSTRIES SDN. BHD., il titanio viene lavorato con lo stesso principio fondamentale che applichiamo a ogni materiale: esaminare il disegno prima di preventivare. Grado del materiale, fattibilità delle tolleranze, intento di finitura e quantità vengono confermati in anticipo, perché una parte in titanio preventivata su presupposti errati è un errore costoso per tutti i soggetti coinvolti.
Lavoriamo il titanio insieme ad acciaio inossidabile, alluminio, fibra di carbonio e plastiche tecniche, e manteniamo internamente forgiatura, stampaggio, lamiera e rullatura a freddo. Questa ampiezza è importante per i programmi in titanio, dove un grezzo forgiato o formato near-net può eliminare la lavorazione più costosa prima ancora che venga rimosso un solo truciolo. Consultate il nostro Panoramica del processo di lavorazione CNC per il flusso di lavoro completo dal disegno alla consegna.
Avviate il vostro progetto di lavorazione CNC del titanio
Il titanio premia un'officina che lo rispetta e punisce chi lo tratta come alluminio. Se il vostro progetto richiede parti in titanio — staffe aerospaziali, impianti medicali, componenti motorsport o hardware critico per la corrosione — inviate il vostro disegno, campione di riferimento o brief di progetto a info@gran.my oppure chiamare +60 10-881 2868. Includi qualità del materiale, quantità, tolleranze e requisiti di finitura, e revisioneremo il progetto e restituiremo una quotazione con un percorso di lavorazione raccomandato e tempi di consegna. Esplora le nostre piene capacità su gran.my.
Domande frequenti
D: Quali gradi di titanio potete lavorare?
R: Lavoriamo i gradi che coprono la maggior parte del lavoro CNC — Grado 2 (commercialmente puro), Grado 5 (Ti-6Al-4V), Grado 23 (Ti-6Al-4V ELI) e Grado 7, tra gli altri. Il Grado 5 è il predefinito per parti strutturali, il Grado 2 per applicazioni guidate dalla corrosione, il Grado 23 dove la vita a fatica e la tenacità alla frattura sono critiche, e il Grado 7 per ambienti chimici aggressivi. Condividete le vostre condizioni operative e vi consiglieremo il grado giusto durante il preventivo.
D: Perché il titanio è più difficile da lavorare rispetto all'acciaio o all'alluminio?
R: Il titanio conduce male il calore, quindi il calore del taglio rimane concentrato sul bordo dell'utensile invece di fluire via con il truciolo. Inoltre si incrudisce se l'avanzamento è troppo leggero o l'utensile si usura, e ritorna elasticamente più dell'acciaio. Insieme, questi fattori impongono velocità di taglio inferiori, utensileria in carburo rivestito più affilata, abbondante refrigerante e fissaggio rigido. Un'officina esperta di titanio imposta i parametri in modo molto diverso da una abituata all'alluminio.
D: Quali finiture superficiali sono disponibili per le parti in titanio?
R: Le opzioni principali sono anodizzazione (sottile, utilizzata per codifica a colori e identificazione), passivazione (pulisce e addensa l'ossido protettivo per la resistenza alla corrosione), sabbiatura (finitura opaca uniforme che può anche migliorare la vita a fatica) e lucidatura per parti estetiche. La scelta giusta dipende dalla funzione della parte — le parti medicali e aerospaziali richiedono tipicamente la passivazione, mentre i prodotti di consumo visibili spesso ricevono anodizzazione o lucidatura.
D: Quali tolleranze potete mantenere sulle parti in titanio lavorate CNC?
R: Con fissaggio rigido e parametri ottimizzati manteniamo abitualmente circa ±0,05 mm sulle caratteristiche generali in titanio e tolleranze più strette su diametri critici con la giusta configurazione. Il ritorno elastico del titanio significa che pareti sottili e caratteristiche lunghe non supportate forzano tolleranze più aperte rispetto a quanto farebbero in alluminio o acciaio, quindi i valori raggiungibili dipendono sempre dalla geometria. Le dimensioni critiche sono verificate tramite misurazione e documentate nei rapporti di ispezione.