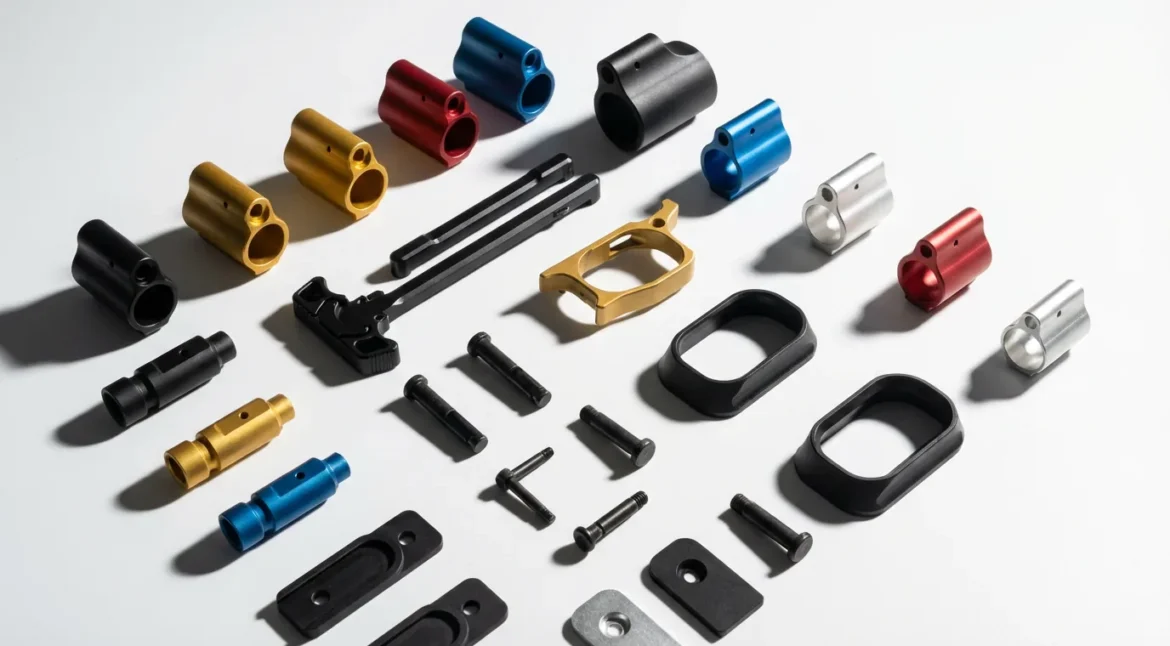
Pada platform AR15, blok gas merupakan inti dari sistem siklus. Blok gas ini mengalihkan gas bertekanan tinggi dari laras ke dalam tabung gas untuk menggerakkan kelompok pembawa baut. Bagi merek OEM dan perancang, mencapai toleransi pemesinan yang tepat pada komponen ini merupakan pembeda antara senapan yang andal dan akurat dengan platform yang rentan terhadap kegagalan siklus, kebocoran gas, atau erosi dini.
\n
Pemesinan presisi pada blok gas—baik yang berprofil rendah, dapat disetel, maupun bergaya A2—memerlukan pemahaman mendalam mengenai antarmuka laras serta lingkungan termal ekstrem yang dihadapi komponen tersebut. Panduan ini menjelaskan secara rinci toleransi kritis dan standar manufaktur untuk blok gas AR15 berkinerja tinggi.
\n
\n
1. Antarmuka Utama: Ketepatan Diameter Lubang
\n
Dimensi terpenting dari setiap blok gas adalah diameter dalam (ID) lubang yang meluncur di atas laras. Sebagian besar laras AR15 memiliki diameter jurnal blok gas sebesar 0,750\”, 0,625\” (profil pensil), atau 0,875\” / 0,936\” (profil tebal).
\n
Standar Toleransi:
\n
- \n
- ID Target: Diameter Jurnal + 0,001\”
- Toleransi: +0,001\” / -0,000\”
\n
\n
\n
Tujuan utamanya adalah mencapai ”slip-fit”. Jika lubang terlalu ketat (celah kurang dari 0,0005 inci), blok dapat mengalami gesekan berlebihan atau macet saat pemasangan. Jika terlalu longgar (celah lebih dari 0,002 inci), gas akan bocor di antara laras dan blok, yang menyebabkan \”short stroking\” dan penumpukan karbon pada bagian luar laras.
\n
Catatan Pemesinan: Reaming vs. Boring
\n
Untuk mencapai tingkat konsistensi ini di seluruh proses produksi, kami merekomendasikan untuk melakukan pengeboran akhir pada lubang. Alat pengebor presisi menjamin kehalusan permukaan dan kehalusan lingkaran yang lebih baik (biasanya 32 Ra atau lebih baik) dibandingkan dengan operasi pengeboran standar, sehingga menghasilkan penyegelan gas yang lebih unggul.
\n
\n
2. Penjajaran dan Dimensi Lubang Gas
\n
Lubang gas pada blok harus sejajar sempurna dengan lubang pada laras. Ketidaksejajaran sekecil apa pun pun akan menghambat aliran gas dan menimbulkan turbulensi.
\n
- \n
- Diameter Lubang: Biasanya berukuran 0,125\” (standar). Ukuran ini lebih besar daripada lubang gas pada laras untuk mengantisipasi kesalahan penumpukan longitudinal yang sedikit.
- Toleransi Posisi: +/-0,005\” relatif terhadap permukaan belakang blok gas.
- Toleransi Sudut: Lubang gas harus tepat berada di tengah (tanpa penyimpangan sudut 0°) relatif terhadap sumbu vertikal blok.
\n
\n
\n
\n
\n
3. Diameter Dalam dan Penyelarasan Tabung Gas
\n
Lubang yang menjadi tempat pemasangan tabung gas harus konsentris dan kedalamannya diatur dengan tepat. Jika tabung dipaksakan masuk secara miring, hal itu akan menyebabkan gesekan berlebihan dengan kunci gas pada pembawa baut.
\n
- \n
- Diameter Lubang: 0,180\” +0,002\” / -0,000\”.
- Lubang Pin Gulung: Harus dipasang dengan tepat agar tabung gas terpasang kokoh tanpa menghalangi tabung tersebut untuk sedikit \”bergerak\” guna mengakomodasi pemuaian akibat panas.
\n
\n
\n
\n
4. Sekrup Pengunci vs. Pemasangan dengan Pin: Pertimbangan Pemasangan
\n
Produsen peralatan asli (OEM) harus memilih antara pemasangan dengan sekrup pengunci dan pemasangan dengan pasak silang.
\n
- \n
- Blok Sekrup Pengunci: Diperlukan lubang yang diulir dengan presisi ukuran 10-32 atau 8-32. Kami menyarankan untuk membuat bagian datar atau ”lekukan kecil” pada bagian bawah laras guna memastikan sekrup tidak bergeser akibat recoil.
- Blok yang Dipasang: Diperlukan lubang silang untuk pin tirus berukuran 1/8\” atau 5/32\”. Ini adalah metode yang paling aman, namun membutuhkan presisi penyetelan yang lebih tinggi selama perakitan akhir.
\n
\n
\n
\n
5. Bahan dan Perlakuan Panas
\n
Blok gas terpapar suhu tungku peleburan dan partikel karbon yang abrasif. Pemilihan bahan sama pentingnya dengan dimensinya.
\n
- \n
- Baja Chromoly 4140: Standar industri. Harus menjalani perlakuan panas hingga 28–32 HRC untuk mencegah lubang gas mengalami \”erosi\” seiring waktu (melebar akibat pemotongan gas).
- Baja Tahan Karat 17-4 PH: Sangat cocok untuk ketahanan terhadap suhu tinggi dan korosi. Sering kali dibiarkan dengan permukaan matte atau melalui proses nitridasi.
- Permukaan Akhir: Nitrida Hitam (QPQ) atau Fosfat Mangan lebih disukai untuk meningkatkan kekerasan permukaan dan ketahanan terhadap korosi.
\n
\n
\n
\n
\n
6. Tips DFM untuk Perancang OEM
\n
- \n
- Membuat talang pada lubang: Sebuah chamfer berukuran 0,030\” x 45° pada kedua ujung lubang utama mencegah terjadinya \”terjepit\” pada jurnal laras selama perakitan.
- Mengurangi Massa: Untuk konstruksi modern yang ”ringan”, gunakan pemotongan kontur CNC untuk menghilangkan material non-struktural di sekitar rumah tabung gas.
- Pemeriksaan Gangguan: Pastikan profil blok gas tidak menghalangi diameter dalam handguard M-LOK standar (biasanya 1,3\” hingga 1,5\”).
\n
\n
\n
\n
\n
Bekerja Sama dengan Produsen yang Mengutamakan Ketepatan
\n
Di Gran.my, kami Pemesinan Suku Cadang Aksesori Airsoft & Senapan Divisi kami menyadari bahwa selisih +/-0,001\” sangat penting. Kami menggunakan pusat pemesinan CNC 4-sumbu dan 5-sumbu berpresisi tinggi untuk memastikan bahwa setiap blok gas, pegangan pengisian, dan komponen receiver memenuhi spesifikasi Anda secara tepat.
\n