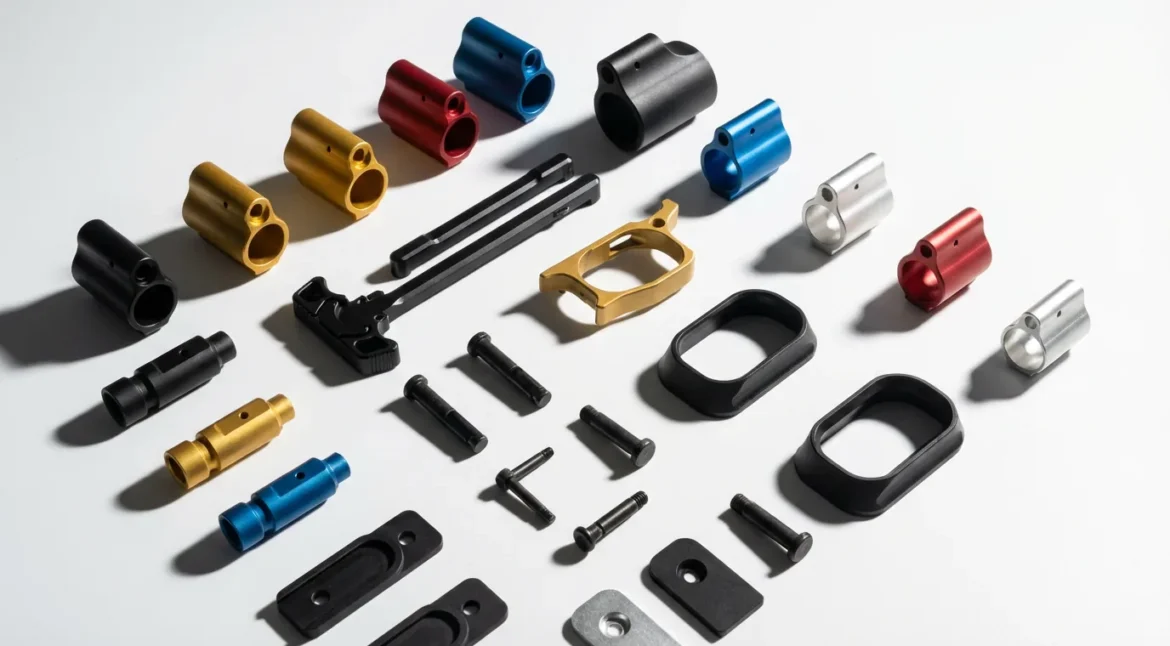
Nella piattaforma AR15, il blocco del gas è il cuore del sistema di ciclo. Esso reindirizza il gas ad alta pressione dalla canna al tubo del gas per azionare il gruppo otturatore. Per i marchi OEM e i progettisti, il rispetto delle corrette tolleranze di lavorazione su questo componente fa la differenza tra un fucile affidabile e con traiettoria piatta e una piattaforma afflitta da malfunzionamenti del ciclo di sparo, perdite di gas o usura prematura.
\n
La lavorazione di precisione dei blocchi di gas — siano essi a profilo ribassato, regolabili o in stile A2 — richiede una profonda comprensione dell’interfaccia con la canna e delle condizioni termiche estreme a cui il componente è sottoposto. Questa guida illustra in dettaglio le tolleranze critiche e gli standard di produzione per i blocchi di gas AR15 ad alte prestazioni.
\n
\n
1. L'interfaccia principale: precisione del diametro interno
\n
La misura più importante di qualsiasi blocco del gas è il diametro interno (ID) del foro che scivola sulla canna. La maggior parte delle canne AR15 presenta un diametro del perno del blocco di gas pari a 0,750\”, 0,625\” (profili ”pencil”) oppure 0,875\” / 0,936\” (profili “heavy”).
\n
Standard di tolleranza:
\n
- \n
- ID obiettivo: Diametro del mandrino + 0,001\”
- Tolleranza: +0,001\” / -0,000\”
\n
\n
\n
L'obiettivo è ottenere un ”accoppiamento a scorrimento”. Se il foro è troppo stretto (gioco inferiore a 0,0005\”,), il blocco potrebbe graffiarsi o gripparsi durante l’installazione. Se è troppo largo (gioco superiore a 0,002\”\), il gas fuoriesce tra la canna e il blocco, causando una \”corsa ridotta\” e la formazione di depositi carboniosi sulla superficie esterna della canna.
\n
Nota sulla lavorazione: alesatura vs. foratura
\n
Per ottenere questo livello di uniformità nell'intero ciclo di produzione, si consiglia di eseguire l'alesatura di finitura del foro. Un alesatore di precisione garantisce una migliore circolarità e finitura superficiale (in genere 32 Ra o superiore) rispetto alle operazioni di alesatura standard, assicurando una tenuta ai gas di qualità superiore.
\n
\n
2. Allineamento e dimensioni delle prese del gas
\n
L'apertura per il passaggio del gas nel blocco deve essere perfettamente allineata con il foro nella canna. Anche un minimo disallineamento limita il flusso del gas e crea turbolenze.
\n
- \n
- Diametro del foro: In genere 0,125\” (standard). Questa misura è maggiore rispetto a quella della porta di sfiato del canna, per consentire un leggero errore di allineamento longitudinale.
- Tolleranza di posizione: +/-0,005\” rispetto alla faccia posteriore del blocco del gas.
- Tolleranza angolare: L'apertura per il gas deve essere perfettamente centrata (sfasamento pari a 0°) rispetto all'asse verticale del blocco.
\n
\n
\n
\n
\n
3. Diametro interno e allineamento del tubo del gas
\n
Il foro in cui viene inserito il tubo del gas deve essere concentrico e avere una profondità corretta. Se il tubo viene inserito di traverso, causerà un attrito eccessivo con la chiavetta del gas sul portaotturatore.
\n
- \n
- Diametro del foro: 0,180\” +0,002\” / -0,000\”.
- Foro per perno cilindrico: Deve essere posizionato con precisione per fissare il tubo del gas senza impedirgli di ”fluttuare” leggermente per consentire la dilatazione termica.
\n
\n
\n
\n
4. Viti di fissaggio vs. perni: considerazioni sul montaggio
\n
I produttori OEM devono scegliere tra il montaggio con viti di fissaggio e quello con perni trasversali.
\n
- \n
- Blocchi con viti di fissaggio: Sono necessari fori filettati con precisione da 10-32 o 8-32. Si consiglia di realizzare una superficie piana o una ”fossetta” sul fondo della canna per garantire che le viti non si spostino a causa del rinculo.
- Blocchi fissati: È necessario un foro passante per un perno conico da 1/8\” o 5/32\”. Questo è il metodo più sicuro, ma richiede una maggiore precisione di regolazione durante l’assemblaggio finale.
\n
\n
\n
\n
5. Materiali e trattamenti termici
\n
I blocchi per gas sono sottoposti alle temperature dell'altoforno e all'azione abrasiva delle particelle di carbonio. La scelta del materiale è importante quanto le dimensioni.
\n
- \n
- Acciaio crom-molibdeno 4140: Lo standard del settore. Deve essere sottoposto a trattamento termico a 28-32 HRC per evitare che l’apertura di sfogo del gas si ”erosioni” nel tempo (allargandosi a causa del taglio a gas).
- Acciaio inossidabile 17-4 PH: Ottimo per la resistenza alle alte temperature e alla corrosione. Spesso viene lasciato con finitura opaca o sottoposto a nitrurazione.
- Finitura superficiale: Per aumentare la durezza superficiale e la resistenza alla corrosione, si preferisce l'uso del nitruro nero (QPQ) o del fosfato di manganese.
\n
\n
\n
\n
\n
6. Suggerimenti DFM per i progettisti OEM
\n
- \n
- Smussare il foro: Uno smusso di 0,030\” a 45° su entrambe le estremità del foro principale impedisce che il pezzo si \”impigli\” nel perno della canna durante il montaggio.
- Ridurre la massa: Per le moderne strutture ”leggere”, utilizzare la lavorazione CNC a contorno per rimuovere il materiale non strutturale attorno all’alloggiamento del tubo del gas.
- Verifica delle interferenze: Assicurarsi che il profilo del blocco del gas non interferisca con il diametro interno dei comuni paramani M-LOK (in genere da 1,3\” a 1,5\”).
\n
\n
\n
\n
\n
Collabora con un produttore specializzato in lavorazioni di precisione
\n
Su Gran.my, il nostro Lavorazione di parti di accessori per fucili e Airsoft La nostra divisione è consapevole che una tolleranza di +/-0,001” è fondamentale. Utilizziamo centri CNC a 4 e 5 assi ad alta precisione per garantire che ogni blocco del gas, maniglia di caricamento e componente del ricevitore soddisfi esattamente le vostre specifiche.
\n