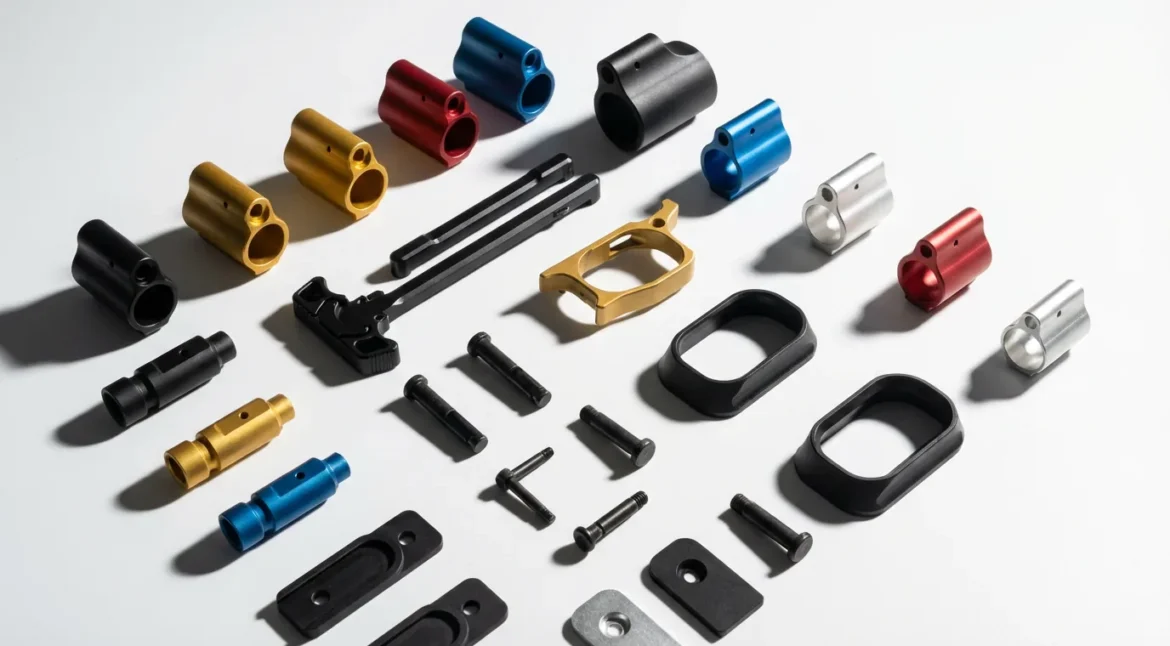
В платформе AR15 газовый блок является сердцем системы цикла стрельбы. Он перенаправляет газ высокого давления из ствола в газовую трубку для привода затворной рамы. Для производителей оригинального оборудования и конструкторов соблюдение надлежащих допусков при обработке этого узла является залогом создания надёжной винтовки с ровной траекторией полёта пули, в отличие от платформы, страдающей от сбоев в цикле перезаряжания, утечек газа или преждевременного износа.
\n
Точная обработка газовых блоков — будь то низкопрофильные, регулируемые или типа A2 — требует глубокого понимания принципа взаимодействия со стволом и экстремальных температурных условий, в которых эксплуатируется данная деталь. В данном руководстве подробно описаны критические допуски и стандарты производства высокопроизводительных газовых блоков для AR15.
\n
\n
1. Основной интерфейс: точность диаметра отверстия
\n
Наиболее важным параметром любого газового блока является внутренний диаметр (ID) отверстия, в которое он надевается на ствол. У большинства стволов AR15 диаметр шейки газового блока составляет 0,750 дюйма, 0,625 дюйма (профили ”карандаш”) или 0,875 дюйма / 0,936 дюйма (усиленные профили).
\n
Стандарт допуска:
\n
- \n
- Идентификатор цели: Диаметр вала + 0,001 дюйма”
- Толерантность: +0,001 дюйма / -0,000 дюйма”
\n
\n
\n
Цель — добиться ”свободного зазора”. Если зазор слишком мал (менее 0,0005 дюйма), во время установки может произойти задир или заклинивание блока. Если зазор слишком велик (более 0,002 дюйма), между стволом и блоком будет происходить утечка газа, что приведет к ”укороченному ходу” и образованию нагара на внешней поверхности ствола.
\n
Примечание по механической обработке: развертывание и растачивание
\n
Для обеспечения такого уровня стабильности в течение всего производственного цикла мы рекомендуем проводить чистовую развертку отверстия. Прецизионная развертка обеспечивает лучшую округлость и качество поверхности (как правило, 32 Ra или лучше) по сравнению со стандартными операциями растачивания, что гарантирует более высокую газонепроницаемость.
\n
\n
2. Расположение газовых отверстий и размеры
\n
Газовое отверстие в блоке должно идеально совпадать с отверстием в стволе. Даже незначительное несовпадение приводит к ограничению потока газа и возникновению турбулентности.
\n
- \n
- Диаметр отверстия: Обычно 0,125 дюйма (стандарт). Этот размер превышает размер газового отверстия ствола, что позволяет компенсировать небольшую продольную погрешность сборки.
- Допуск по положению: +/-0,005 дюйма относительно задней поверхности газового блока.
- Допуск по углу: Газовое отверстие должно быть идеально центрировано (с смещением 0°) относительно вертикальной оси блока.
\n
\n
\n
\n
\n
3. Внутренний диаметр газовой трубки и её выравнивание
\n
Отверстие, в которое вставляется газовая трубка, должно быть концентрическим, а его глубина — правильно отрегулированной. Если трубка будет вставлена под углом, это приведет к чрезмерному трению о газовый штифт на затворной рамке.
\n
- \n
- Диаметр отверстия: 0,180 дюйма +0,002 дюйма / -0,000 дюйма.
- Отверстие для штифта: Должно быть установлено с высокой точностью, чтобы надежно закрепить газовую трубку, не препятствуя при этом её небольшому ”сдвигу” для компенсации теплового расширения.
\n
\n
\n
\n
4. Стопорный винт или штифт: рекомендации по монтажу
\n
Производители оригинального оборудования должны выбрать между креплением с помощью стопорных винтов и креплением с помощью поперечных штифтов.
\n
- \n
- Блоки с установочными винтами: Требуются отверстия с точной резьбой 10-32 или 8-32. Рекомендуется обработать дно ствола, сделав на нем плоскую поверхность или ”углубление”, чтобы винты не смещались под действием отдачи.
- Закрепленные блоки: Необходимо просверлить сквозное отверстие для конического штифта диаметром 1/8\” или 5/32\”. Это самый надежный способ, однако он требует более высокой точности настройки при окончательной сборке.
\n
\n
\n
\n
5. Материал и термическая обработка
\n
Газовые блоки подвергаются воздействию температур, характерных для доменных печей, и абразивных частиц углерода. Выбор материала имеет такое же важное значение, как и размеры.
\n
- \n
- Хромомолибденовая сталь 4140: Отраслевой стандарт. Необходимо провести термообработку до 28–32 HRC, чтобы предотвратить ”эрозию” газового отверстия со временем (его расширение в результате газовой резки).
- Нержавеющая сталь 17-4 PH: Отличается высокой термостойкостью и коррозионной стойкостью. Часто оставляют с матовой поверхностью или подвергают азотированию.
- Поверхностная обработка: Для повышения твердости поверхности и коррозионной стойкости предпочтительно использовать черный нитрид (QPQ) или фосфат марганца.
\n
\n
\n
\n
\n
6. Советы по DFM для разработчиков OEM
\n
- \n
- Снятие фаски с внутреннего отверстия: Фаска размером 0,030 дюйма под углом 45° на обоих концах основного отверстия предотвращает ”зацепление” за шейку ствола при сборке.
- Уменьшение массы: Для изготовления современных ”облегчённых” конструкций используйте контурную обработку на станке с ЧПУ для удаления ненесущего материала вокруг корпуса газовой трубки.
- Проверка наличия помех: Убедитесь, что профиль газового блока не задевает внутренний диаметр стандартных цевьев M-LOK (обычно от 1,3 до 1,5 дюйма).
\n
\n
\n
\n
\n
Сотрудничайте с производителем высокоточной продукции
\n
В Gran.my наши Обработка деталей аксессуаров для эйрсофт и винтовок Наше подразделение понимает, насколько важен допуск в +/-0,001 дюйма. Мы используем высокоточные 4-осевые и 5-осевые центры с ЧПУ, чтобы гарантировать, что каждый газовый блок, зарядная рукоятка и деталь ствольной коробки соответствуют вашим точным техническим требованиям.
\n