表面処理は図面に追加される最後のラインの一つであり、CNC機械加工部品が受入検査で不合格となる最も一般的な理由の一つである。モデルが寸法的に完璧であっても、アルマイト処理が異なる色合いで仕上がった、めっきがタップ穴を塞いだ、ハードコート後に穴径が公差外に膨張した、といった理由で不合格となることがある。これらはいずれも機械加工のエラーではなく、仕様のエラーである。.
実用的な表面処理の指示は、サプライヤーに4つのことを伝える:どの規格が適用されるか、その規格内のどのタイプとクラスか、コーティングが施されるべき箇所と施されてはならない箇所、そして完成部品がどのように受け入れられるかである。それ以外の事項—浴化学、ラックポイント、硬化スケジュール—は表面処理業者に属する。これら4項目が欠落している場合、表面処理業者は推測で対応し、その推測は通常、図面の文言に一致する最も安価なプロセスである。.
グラン・インダストリーズでは、見積書を発行する前に、材料、公差、ねじ形状、検査計画と併せて表面処理をレビューする。なぜなら、表面処理はその前に行われる機械加工を変えるからである。本ガイドでは、設計した部品と一致する部品を受け取るために、その指示をどのように記述するかを解説する。.
表面処理の指示は仕様であり、色のメモではない
“「黒アルマイト処理」は仕様ではない。それが数ミクロンの厚さの装飾用硫酸アルマイト処理なのか、各表面に25ミクロンを付加し接触するすべての寸法を変えるハードアノード被覆なのかを明示していない。色が基準サンプルに一致しなければならないかどうか、部品が屋外で使用されるかどうか、電気的接地経路がプロセスを経ても維持されなければならないかどうかも明示していない。.
2つのサプライヤーがともにそのメモを満たす黒アルマイト処理部品を納入し、実使用でまったく異なる挙動を示す結果を生み出す可能性がある。一方は336時間の塩水噴霧試験に合格するかもしれないが、他方は一シーズンで白亜化するかもしれない。図面はその曖昧さを排除しなければならない。なぜなら、2通りの方法で満たすことができるメモは、結局より安価な方法で満たされることになるからである。.
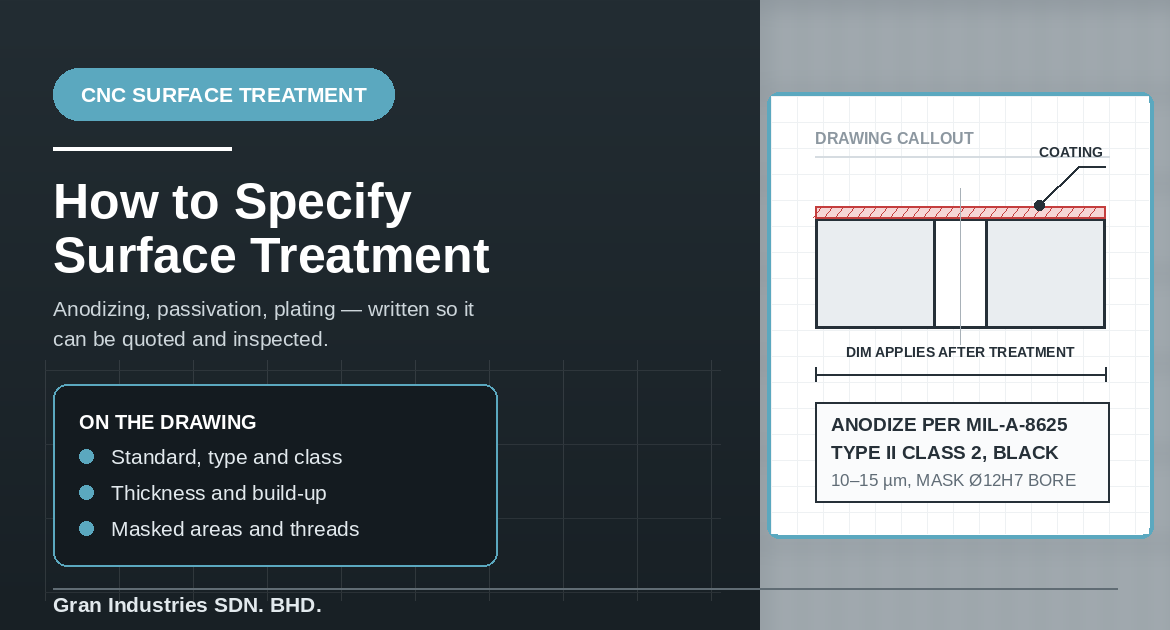
修正方法は簡潔である。規格、タイプ、クラス、規格が範囲を許容する場合は厚さ、そして色または外観要件を記述する。5項目、1行で済む。.
規格、タイプ、クラスを明記する
ほとんどの工業用表面処理は、既に公表された規格によって定義されている。それを参照することは、独自の言葉でプロセスを記述するよりも迅速であり、双方に共通の受入基準を与える。.
アルミニウムの陽極酸化処理
MIL-A-8625は、カスタム製造において最も広く使用されている陽極酸化処理仕様であり、ISO 7599およびISO 10074は、それぞれ装飾用およびハードアノード被覆について同じ範囲をカバーしている。MIL-A-8625内では、タイプIIが従来の硫酸陽極酸化処理で、通常5〜25 µm(0.0002〜0.0010インチ)、タイプIIIがハードアノード処理で、通常25〜75 µm(0.0010〜0.0030インチ)である。クラス1は無染色、クラス2は染色である。.
これにより、1行で完全な指示が得られる: ANODIZE PER MIL-A-8625 TYPE II CLASS 2, BLACK, 10–15 µm. 外観ではなく耐摩耗性を必要とする部品は、異なる読み方になる: ANODIZE PER MIL-A-8625 TYPE III CLASS 1, 50 µm NOMINAL. この2つの部品は異なる前処理寸法に機械加工されるため、その区別は最初の切削の前に存在しなければならず、後からでは遅い。.
合金もここで重要である。アルマイト処理の色と一貫性は6061と7075の間で顕著に異なり、高シリコン鋳造合金はきれいな装飾用アルマイト処理をまったく受けない。外観が重要である場合、合金は表面処理と同時に確定されなければならない。.
化成被覆処理
アルミニウムに導電性、塗装性、または低コストの防食バリアが必要な場合、MIL-DTL-5541に基づく化成被覆処理が通常の答えである。タイプIは6価クロムを使用し、タイプIIは3価またはその他の非6価クロム化学薬品を使用する。これはRoHSおよびREACH適合に関わる。クラス1Aは最大の防食性を目的として指定され、クラス3は低抵抗の電気経路が必要な場合に指定され、接触抵抗は初期で1平方インチあたり5,000マイクロオーム、塩水噴霧試験後で10,000マイクロオームに制限され、200 psiの電極圧力で試験される。.
部品が接地を担うシャーシ、ブラケット、または筐体である場合、クラス3は任意ではなく、明示的に記載されるべきである。シャーシ部品は、実際にはクラス3を必要とする部品にクラス1Aのメモが適用されているのを最も一般的に見かける箇所である。.
ステンレス鋼の不動態化処理
不動態化処理はコーティングではない。それは遊離鉄やその他の表面汚染を除去して自然の酸化クロム層が再形成できるようにするものであり、寸法を変えることはない。ASTM A967およびAMS 2700が引用すべき規格であり、両方とも硝酸またはクエン酸処理を許容し、異なる合金ファミリーに対していくつかの番号付きバリエーションがある。.
ASTM A967は受入試験—塩水噴霧、水浸漬、硫酸銅、高湿度、およびフェリシアン化カリウム-硝酸など—も定義しているため、希望する試験を指定することが要件を執行可能にするものである。. PASSIVATE PER ASTM A967, CITRIC, COPPER SULFATE TEST は完全な要件である。「不動態化処理」だけでは不十分である。.
無電解ニッケルおよび電気めっき被覆
ASTM B733は無電解ニッケル-リンをカバーし、リン含有量によって被覆を分類する:タイプIIは1〜3%で半田付け性と導電性、タイプIIIは2〜4%で硬度と耐摩耗性、タイプIVは5〜9%で汎用選択肢、タイプVは10%超で最良の耐食性と非磁性挙動を提供する。サービスクラスは厚さを定義し、熱処理クラスは被覆をめっきまま使用するか、硬度または密着性のために焼きなますかを定義する。ISO 4527が同等の国際規格である。.
無電解ニッケルは、穴内部や止まり穴を含めて均一に析出する。これはまさに、図面上に厚さの数値が必要な理由である。25 µmの析出は、小さなクリアランス穴を測定可能な程度に閉じる。.
一般的な指示のクイックリファレンス
| 処理 | 引用すべき規格 | 追加すべき事項 | 表面あたりの典型的な付着量 |
|---|---|---|---|
| 硫酸陽極酸化処理 | MIL-A-8625 タイプII / ISO 7599 | クラス1または2、色、厚さ | 被覆厚さの約50% |
| ハードアノード処理 | MIL-A-8625 タイプIII / ISO 10074 | クラス、厚さ、マスキング箇所 | 被覆厚さの約50% |
| 化成被覆処理 | MIL-DTL-5541 | タイプIまたはII、クラス1Aまたは3 | 無視できる程度 |
| 不動態化処理 | ASTM A967 / AMS 2700 | 硝酸またはクエン酸、受入試験 | なし |
| 無電解ニッケル | ASTM B733 / ISO 4527 | タイプ、サービスクラス、熱処理クラス | 完全な皮膜厚さ |
公差を設定する前に寸法成長を考慮する
陽極酸化処理は転換プロセスである。皮膜はおおよそ半分が外側へ、半分が母材内部へ成長する。したがって、50 µmのハード陽極酸化皮膜は各表面に約25 µmを追加し、シャフト径は約50 µm増加し、ボア径は約50 µm減少する。めっき皮膜は挙動が異なる—既存の表面の上に完全な皮膜厚さが追加される。.
ここが実際に表面処理の問題の大半が発生する箇所である。モデルでH7公差が指定されたボアを機械加工後にハード陽極酸化処理した場合、納品時にはH7ではなくなる。機械加工寸法をオフセットして補正するか、その部位をマスキングするか、公差を処理後要件として明記し、サプライヤーにそこから逆算して対応させるかのいずれかが必要である。.
これを最も明確に記述する方法は、どの寸法が処理後に適用されるかを明示することである。以下のような注記が有効である: (AT)とマークされた寸法は表面処理後に適用される, 図面上で該当寸法にフラグを立てることで、曖昧さは完全に排除される。公差が実際に費用対効果を発揮する箇所に関する関連ガイダンスは、以下の記事で解説している: 厳しい公差がCNC加工のコストとリードタイムに及ぼす影響.
処理を施してはならない箇所を明示する
マスキングは実際にコストがかかる手作業であり、モデルから推定することはできない。一般的に除外が必要な表面には、ベアリングシート、圧入ボア、接地箇所、コーティングが圧縮に影響するシール面、呼び寸法で相手側ファスナーを受け入れる必要があるねじ部、検査に使用されるデータム面が含まれる。.
マスキング領域は図面上で境界線を用いて示すべきであり、言葉だけで記述してはならない。4つのボアがある部品に「ボアをマスキング」と記述した場合、最良でも質問が発生し、最悪の場合、誤った部品が製造される。コーティング領域と非コーティング領域の移行部が外観上重要である場合、手作業によるマスキングでは常にある程度のばらつきが生じるため、境界のシャープさをどの程度要求するかを明記すべきである。.
ねじ部は特に注意が必要である。タップ加工後に陽極酸化処理またはめっき処理を行ったタップ穴はクリアランスが減少し、小さなねじではスクリューの結合が妨げられる可能性がある。選択肢としては、穴をマスキングする、処理後にタップ加工する、またはコーティング代を組み込んだオーバーサイズでタップ加工する方法がある—ただし、図面でどの方法を採用するかを明記しなければならない。以下のガイドで: CNC機械加工部品のねじ穴の指定方法 この決定におけるねじ側の対応について解説している。.
外観をレビュー可能な条件で定義する
色、光沢、外観の合格基準は、物理的な基準に紐付けられない限り主観的である。量産においては、両者で保管する承認済み初品サンプルを実用的なアプローチとし、図面には量産品が指定された照明条件下で合意された公差内でサンプルに一致しなければならないと明記する。.
どの表面が外観面であるかを定義することも同様に重要である。ほとんどの部品には1〜2面の目に見える面と、決して見えない面がいくつかある。図面上で外観面をマークすることで、仕上げ業者は部品をラックに掛ける際に、避けられない接触痕が問題にならない位置に付くようにできる。外観面が特定されていない場合、ラック痕が顧客の目に触れる面に現れる可能性がある。.
コーティング前に特定のテクスチャー(ビーズブラスト、ブラシ仕上げ、機械加工のまま)が必要な場合、それもコールアウトに含めるべきである。陽極酸化処理は適用された表面をそのまま再現するためである。下地の粗さ要件の完全な解説は、以下の記事で解説している: CNC機械加工部品の表面仕上げの指定方法.
実際に必要な受入試験を明記する
図面に追加する試験はすべてコストとリードタイムを増加させるため、実際の使用条件を反映する試験のみを指定すること。ASTM B117またはISO 9227に基づく塩水噴霧試験は、屋外または海洋用途のハードウェアには合理的であるが、内部ブラケットには不要である。渦電流法や断面観察による皮膜厚さの検証は、寸法成長や摩耗寿命が重要な場合に適切である。密着性試験や接触抵抗試験は、コーティングが荷重や電流を担う場合に適用される。.
また、これらの試験の多くは破壊試験であり、部品自体ではなくバッチとともに処理された証人試験片で実施されることにも注意が必要である。納入部品自体での試験を要求する場合はその旨を明記し、サンプル数量が別途見積もられることを想定しておくこと。初品検査が実際に確立すべき内容については、以下の記事で解説している: CNC加工品質管理における初品検査の意味.
表面処理要件はRFQとともに送付し、後から追加しない
表面処理は機械加工代、マスキング工数、バッチスケジューリング、リードタイムに影響を与える。見積もり発行後に追加すると通常は再見積もりが必要となり、機械加工開始後に追加すると、誤った処理前寸法で切削された部品を廃棄しなければならない可能性がある。.
仕上げ要件は、モデル、図面、材料仕様、数量と同じパッケージに含めること。生産前の図面レビューは、以下の記事で解説している: CNC加工の見積もりと生産前に図面レビューが重要な理由, ここで残りの曖昧さが両者にコストをかけずに解決される。.
CNC部品の表面処理に関するよくある質問
陽極酸化処理は機械加工部品の寸法を変えるか?
はい。陽極酸化処理は約半分が母材内部へ、半分が外側へ成長するため、各表面に皮膜厚さの約半分が追加される。50 µmのハード陽極酸化皮膜はシャフト径を約50 µm増加させ、ボア径を約同量減少させる。無電解ニッケルなどのめっき皮膜は、各表面に完全な皮膜厚さが追加される。.
Type IIとType IIIの陽極酸化処理の違いは何か?
Type IIは従来型の硫酸陽極酸化処理であり、通常5〜25 µmで、耐食性と着色に使用される。Type IIIはハード陽極酸化処理であり、通常25〜75 µmで、耐摩耗性が重要な用途に使用される。Type IIIはより厚く、より硬く、寸法への影響が大きく、生成できる色が限られている。.
ステンレス鋼部品に不動態化処理を指定する必要があるか?
部品が使用中に耐食性を要求される場合は、はい。機械加工により表面に遊離鉄や工具残留物が残り、耐食性グレードでも錆びることがある。ASTM A967を酸の種類と受入試験とともに引用することで、要件が想定ではなく検証可能になる。.
ねじ部は陽極酸化処理またはめっき処理の前にマスキングすべきか?
ねじサイズと皮膜厚さによる。細目ねじと厚い皮膜では通常、マスキングまたは処理後のタップ加工が必要であり、並目ねじと薄い皮膜では不要なことが多い。図面上で意図したアプローチを明記し、適合状態が生産前に合意されるようにすること。.
見積もり前に仕上げ要件を明確にする
表面処理はプロセスの最後に位置するが、それが決定を左右するのは最初の段階—合金選定、機械加工代、マスキング、ねじ戦略、検査—である。規格、タイプ、クラス、厚さ、マスキング領域、受入基準を明記したコールアウトにより、これらすべてを後から修正するのではなく一度に計画できる。.
Gran Industriesは、東南アジアおよびその他の地域のOEM顧客向けに、陽極酸化処理、化成処理、不動態化処理、めっき仕上げを仕様に合わせて施した精密CNC機械加工部品を供給している。仕上げ要件が未解決の図面をお持ちの場合は、, 当社のエンジニアリングチームにご連絡ください モデルと図面をお送りいただければ、見積もり前に機械加工計画とともに処理内容をレビューする。.