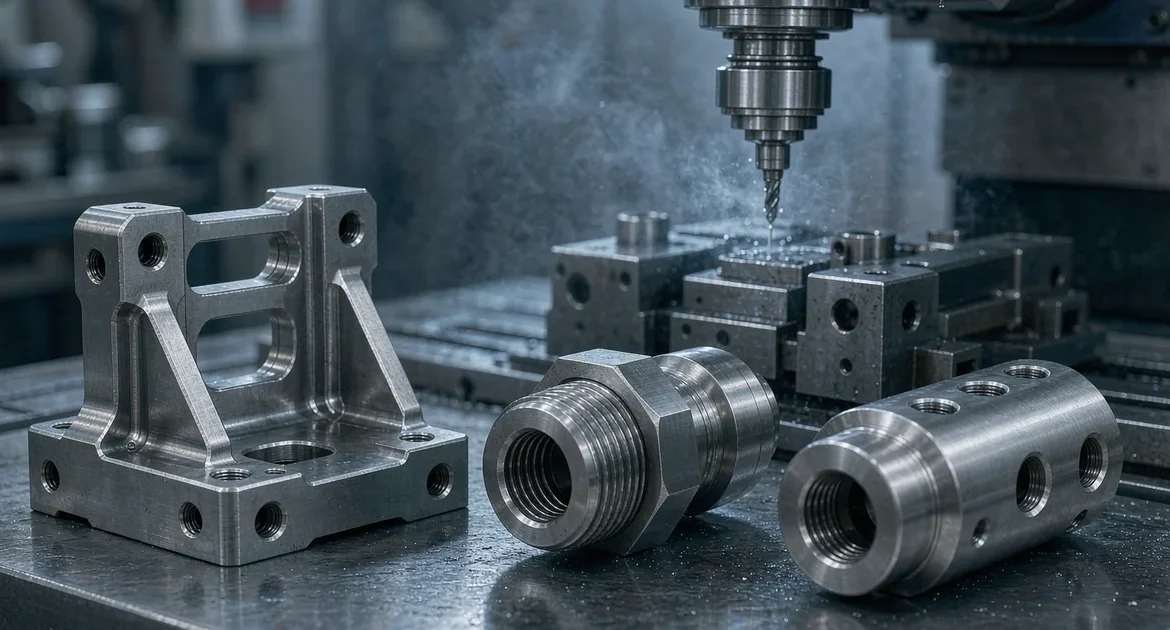
Титан заслуживает свою репутацию каждый раз, когда станочник прикасается к нему. Он прочный, лёгкий и коррозионностойкий — и он даёт отпор низкой теплопроводностью, склонностью к наклёпу и привычкой изнашивать режущий инструмент. CNC-обработка титана не сложнее потому, что материал загадочен; она сложнее потому, что материал отказывается сотрудничать с теми упрощениями, которые так хорошо работают с алюминием и сталью.
Это руководство объясняет марки титана, которые важны для механически обработанных деталей, почему материал ведёт себя именно так под резцом, варианты отделки, которые защищают его и придают цвет, а также конструктивные привычки, которые сохраняют технологичность титановых деталей. Оно написано для инженеров и закупщиков, которые задают высокоэффективные детали в аэрокосмической, медицинской, автоспортивной и промышленной областях.
Почему титан трудно обрабатывать
Титан концентрирует тепло именно там, где вы этого не хотите. Его теплопроводность составляет лишь долю от теплопроводности алюминия, поэтому тепло, выделяемое на режущей кромке, не уходит в стружку и заготовку — оно остаётся в инструменте. Результат — режущая кромка, которая быстро деградирует, заготовка, которая наклёпывается при слишком малой подаче, и поверхность, которая страдает, как только начинается износ инструмента.
Три особенности определяют обработку титана:
- Тепло остаётся локальным — Плохой отвод тепла концентрирует температуру на режущей кромке, поэтому титан обрабатывают на более низких скоростях резания, чем алюминий или сталь, с обильной подачей СОЖ для отвода тепла.
- Наклёп — Тупой инструмент или лёгкий чистовой проход могут упрочнить поверхность прямо во время резания, делая следующий проход более трудным и резко сокращая стойкость инструмента.
- Упругий возврат — Титан упруго деформируется сильнее стали, поэтому тонкие стенки и длинные неподкреплённые элементы требуют жёсткого закрепления и консервативных режимов резания для выдерживания размера.
Марки титана для деталей, обрабатываемых на CNC
Титан задаётся маркой — системой обозначений, поддерживаемой такими организациями, как ASM International — и марка изменяет поведение при обработке так же сильно, как и механические свойства. Четыре марки ниже охватывают большинство работ по механической обработке деталей:
| Оценка | Также известна как | Характеристика | Типичное применение |
|---|---|---|---|
| Марка 2 | Технически чистый (CP) | Отличная коррозионная стойкость, деформируемость, более низкая прочность | Химические, морские, медицинские корпуса |
| Марка 5 | Ti-6Al-4V | Высокое отношение прочности к весу, основная рабочая марка | Аэрокосмическая отрасль, автоспорт, имплантаты |
| Марка 23 | Ti-6Al-4V ELI | Более высокая чистота, превосходная вязкость разрушения | Медицинские имплантаты, ответственные аэрокосмические применения |
| Марка 7 | Ti-0.2Pd | Превосходная коррозионная стойкость в кислых средах | Оборудование для химической переработки |
Марка 5 (Ti-6Al-4V) является стандартом по умолчанию для большинства конструкционных деталей — она лучше любой другой марки титана балансирует прочность, вес и стоимость. Марка 2 выбирается тогда, когда коррозионная стойкость важнее прочности и детали не нужны дополнительные эксплуатационные характеристики сплава. Марка 23 по сути представляет собой марку 5 с более строгим контролем примесей и задаётся там, где критичны усталостная долговечность и вязкость разрушения, например для несущих имплантатов. Марка 7 добавляет палладий для наиболее агрессивных химических сред.
Стратегия обработки: инструменты, скорости и СОЖ
Качественная обработка титана — это дисциплина параметров, а не героизм. Подход, который работает с алюминием, уничтожит титановый инструмент за считанные минуты:
- Твердосплавный инструмент с покрытием — Титан требует острых, теплостойких кромок. Твердый сплав с покрытием является стандартом; покрытие снижает передачу тепла в инструмент и противостоит химической активности, которая приваривает стружку к кромке.
- Ниже скорости, выше подачи — Противоположность алюминию. Работа на низких скоростях снижает нагрев, а достаточная подача поддерживает резание инструментом и предотвращает трение, которое наклёпывает поверхность.
- Обильная подача СОЖ — СОЖ высокого давления смывает тепло и стружку из зоны резания. Сухая обработка титана или обработка с минимальной смазкой — это верный путь к сожжённому инструменту.
- Жёсткое закрепление — Упругий возврат титана наказывает за хлипкие установки. Короткий вылет инструмента и надёжное закрепление заготовки не дают детали вибрировать и выходить из допуска.
Стойкость инструмента — это скрытая статья затрат при обработке титана. Цех, который не настроил свои режимы под титан, неправильно оценит его стоимость, либо теряя деньги, либо перекладывая риск на заказчика через спешные проходы и дефекты поверхности. Опыт работы с материалом — это разница между титановой деталью, соответствующей спецификации, и той, которая приходит внешне нормальной, но отказывает по усталости.
Отделка поверхности титановых деталей
Отделка титана определяется функцией — защита от коррозии в значительной степени обеспечивается естественным оксидным слоем, поэтому отделка касается износа, внешнего вида и, в медицинских и аэрокосмических работах, целостности поверхности:
- Анодирование — Анодирование титана тоньше анодирования алюминия и используется скорее для идентификации и цветового кодирования, чем для серьёзной защиты от износа. Напряжение управляет цветом, создавая синие, фиолетовые и золотые оттенки без красителей.
- Пассивация — Химическая обработка, которая очищает и утолщает защитный оксидный слой, удаляя поверхностное железо и повышая коррозионную стойкость. Стандартная практика для медицинских и аэрокосмических деталей.
- Дробеструйная обработка — Обеспечивает однородную матовую отделку и может повысить усталостную прочность за счёт создания благоприятных сжимающих напряжений на поверхности, поэтому часто применяется на аэрокосмических компонентах.
- Полировка — Механическая полировка до зеркальной или сатиновой отделки для косметических деталей, часто указывается для видимых медицинских изделий и потребительских титановых продуктов.
Советы по проектированию титановых деталей для обработки на станках
Грамотное проектирование титановых деталей учитывает неохотную податливость этого материала:
- Избегайте тонких стенок без поддержки — Титан пружинит назад, поэтому тонкая стенка, которая держит размер в алюминии, в титане будет «гулять». Добавьте толщину или элементы жёсткости там, где это позволяет геометрия.
- Оставляйте внутренние углы скруглёнными — Острые углы концентрируют как напряжения, так и сложность обработки. Радиус, соответствующий стандартному инструменту, снижает нагрузку на инструмент и одновременно повышает усталостную долговечность.
- Проектируйте с учётом доступа инструмента — Глубокие карманы и утопленные элементы вынуждают использовать длинный гибкий инструмент, к которому титан беспощаден. Если элемент должен быть глубоким, ожидайте расширения допуска или роста стоимости.
- Указывайте требования к отделке заранее — Нужна ли детали анодирование, пассивация или дробеструйная обработка, это меняет последовательность механической обработки и очистки. Сообщите цеху до начала резки, а не после.
Как GRAN обрабатывает титан
В GRAN INDUSTRIES SDN. BHD. титан обрабатывается по тому же первому принципу, который мы применяем к каждому материалу: изучаем чертёж до того, как выставить цену. Марка материала, реализуемость допусков, требования к отделке и количество подтверждаются заранее, потому что титановая деталь, оценённая на основе неверных допущений, — это дорогостоящая ошибка для всех участников.
Мы обрабатываем титан наряду с нержавеющей сталью, алюминием, углеродным волокном и инженерными пластиками, а также выполняем ковку, штамповку, листовую обработку и холодную высадку собственными силами. Такая широта возможностей важна для титановых программ, где почти готовую ковочную или формованную заготовку можно получить, исключив наиболее дорогостоящую механическую обработку ещё до снятия первой стружки. Смотрите наши обзор процесса обработки с ЧПУ для полного рабочего процесса от чертежа до поставки.
Начните свой проект по ЧПУ-обработке титана
Титан вознаграждает цех, который уважает его, и наказывает тот, который относится к нему как к алюминию. Если ваш проект требует титановых деталей — аэрокосмических кронштейнов, медицинских имплантатов, компонентов для автоспорта или коррозионно-критичной арматуры — отправьте ваш чертёж, эталонный образец или краткое описание проекта на info@gran.my или позвоните по телефону +60 10-881 2868. Укажите марку материала, объём, допуски и требования к обработке поверхности, и мы рассмотрим проект и вернём котировку с рекомендуемым маршрутом обработки и сроками поставки. Ознакомьтесь с нашими полными возможностями на gran.my.
Часто задаваемые вопросы
В: Какие марки титана вы можете обрабатывать?
О: Мы обрабатываем марки, которые охватывают большинство работ на ЧПУ, — Grade 2 (технически чистый), Grade 5 (Ti-6Al-4V), Grade 23 (Ti-6Al-4V ELI) и Grade 7, среди прочих. Grade 5 является стандартом для конструкционных деталей, Grade 2 — для применений, где важна коррозионная стойкость, Grade 23 — там, где критичны усталостная долговечность и трещиностойкость, а Grade 7 — для агрессивных химических сред. Сообщите ваши условия эксплуатации, и мы порекомендуем подходящую марку при выставлении предложения.
В: Почему титан труднее обрабатывать, чем сталь или алюминий?
О: Титан плохо проводит тепло, поэтому тепло резания остаётся сосредоточенным на кромке инструмента, а не отводится вместе со стружкой. Он также наклёпывается, если подача слишком мала или инструмент затуплен, и пружинит упруго сильнее стали. В совокупности это вынуждает снижать скорости резания, использовать более острую твердосплавную оснастку с покрытием, обильную подачу СОЖ и жёсткое закрепление. Цех, имеющий опыт работы с титаном, задаёт режимы совершенно иначе, чем цех, привыкший к алюминию.
В: Какие виды отделки поверхности доступны для титановых деталей?
О: Основные варианты — анодирование (тонкое, используется для цветовой кодировки и идентификации), пассивация (очищает и утолщает защитный оксид для коррозионной стойкости), дробеструйная обработка (однородная матовая отделка, которая также может повысить усталостную долговечность) и полировка для косметических деталей. Правильный выбор зависит от функции детали — медицинские и аэрокосмические детали обычно требуют пассивации, тогда как видимые потребительские продукты часто получают анодирование или полировку.
В: Какие допуски вы можете выдерживать на титановых деталях, обработанных на ЧПУ?
О: При жёстком закреплении и настроенных режимах мы регулярно выдерживаем около ±0,05 мм на общих элементах титановых деталей и более жёсткие допуски на критических диаметрах при правильной настройке. Упругое последействие титана означает, что тонкие стенки и протяжённые элементы без поддержки вынуждают расширять допуски сильнее, чем в алюминии или стали, поэтому достижимые значения всегда зависят от геометрии. Критические размеры проверяются измерениями и документируются в протоколах контроля.