
Обработка углеродного волокна
Производство изделий из углепластика в Малайзии: кузовные детали, крышки, пластины и рамы. Профильная резка, фрезерование с ЧПУ, сверление и зенковка, обработка кромок и финишная отделка — на ламинате, который не прощает ошибок.

Что мы фактически изготавливаем
из углеродного волокна.
Все одиннадцать деталей из углепластика в нашем каталоге разделены по способу изготовления — контурные оболочки, принимающие форму от пресс-формы, и плоский ламинат, раскроенный по профилю. Эти два типа требуют совершенно разной обработки, и это первое, что мы определяем по вашему чертежу.
Контурные оболочки и кузовные детали
Крылья, брызговики, экраны, корпуса зеркал и формованные крышки — детали, принимающие форму от пресс-формы, которые затем обрезаются, сверлятся и доводятся.
7 компонентов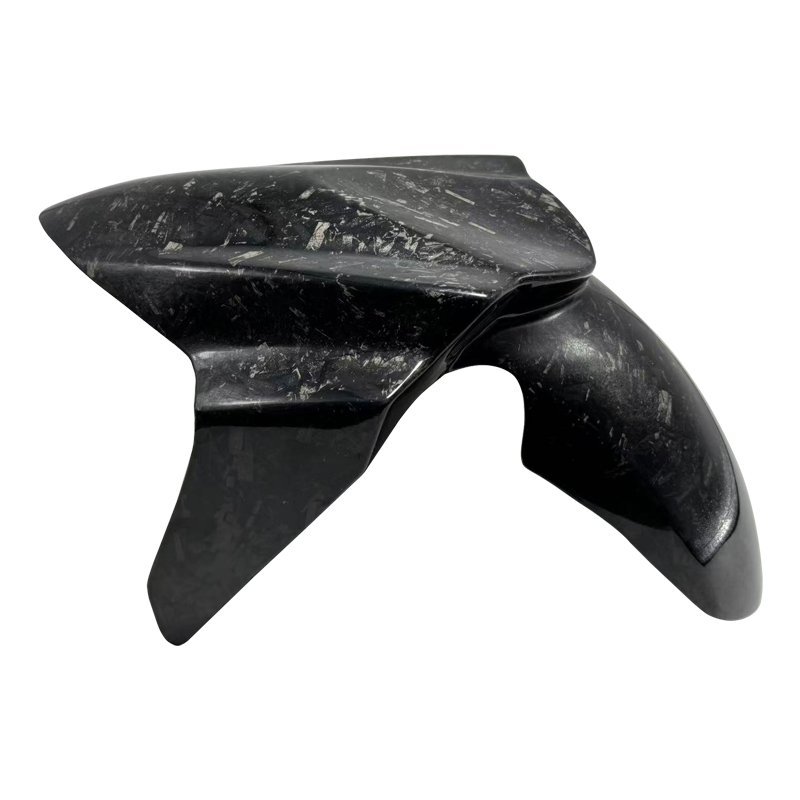


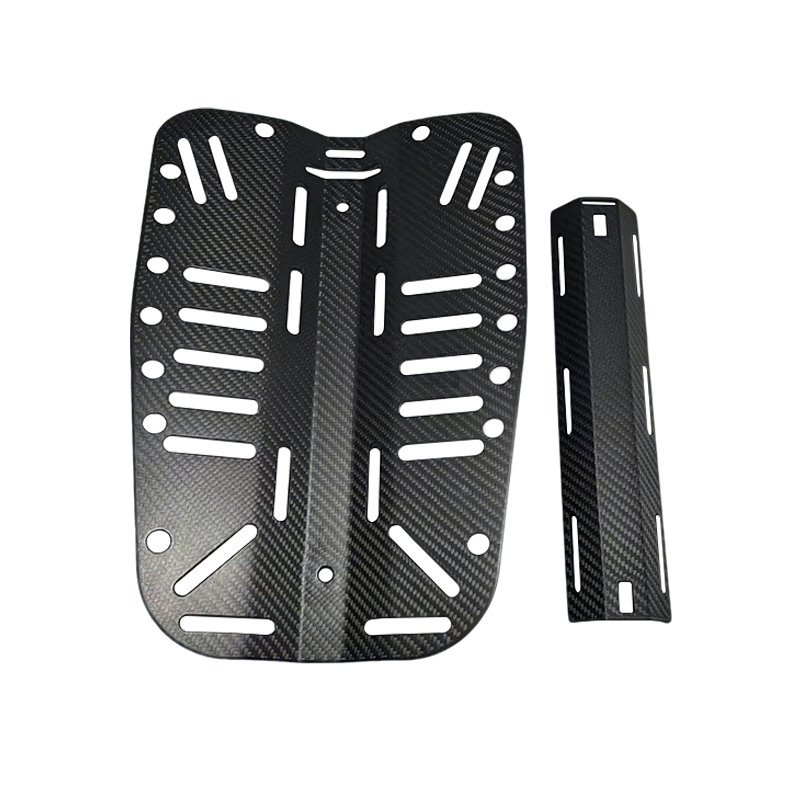
Плоские пластины и рамы
Опорные пластины, рамы, педальные пластины и панели, фрезерованные из монолитного ламината — детали, определяемые контуром, схемой отверстий и состоянием кромки.
4 детали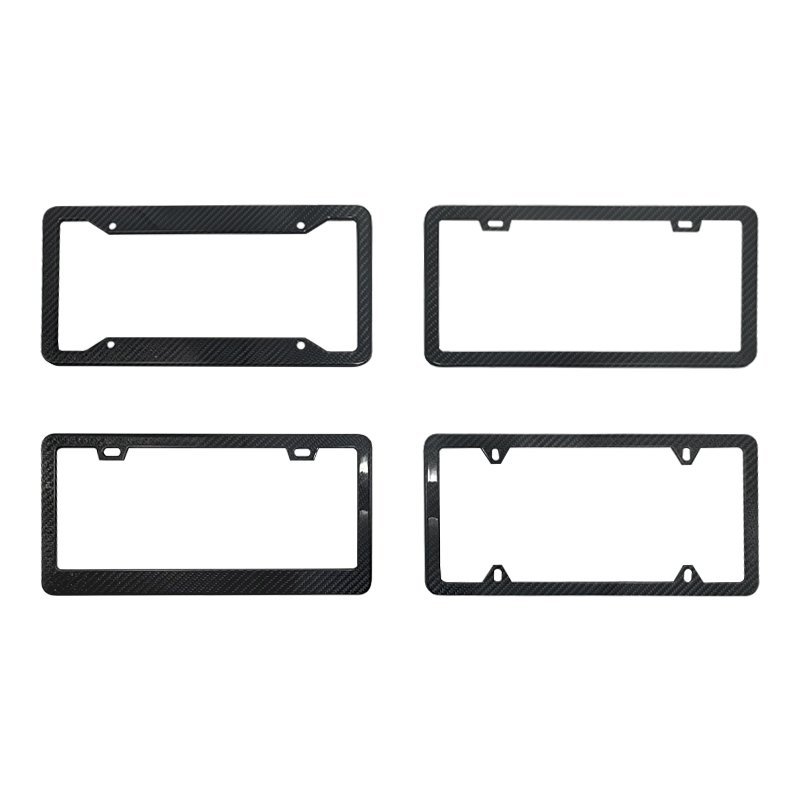


“Углеродное волокно”
не является техническим заданием.
Плетение, смола, толщина и наполнитель определяют почти всю стоимость, и ни один из этих параметров не виден в 3D-модели. Две детали с одинаковым контуром могут отличаться по стоимости в несколько раз. Вот конструкции, с которыми мы работаем.
Подробнее: Методы обработки углеродного волокна: профильная резка, фрезерование, сверление и обработка кромок
Углеродное волокно не трудно
резать. Оно не прощает ошибок.
Металл даёт вам вторую попытку. Расслоившийся ламинат — нет: поднятый слой нельзя заполнить, отшлифовать или отполировать обратно до прочности. Пять факторов определяют каждое наше решение при работе с углеродной деталью.
Волокна выполняют работу, и их резка её прекращает. Отверстие на пути нагрузки — это разорванный путь нагрузки, как бы аккуратно оно ни выглядело. Сообщите нам, где проходит нагрузка и к чему крепится деталь, и мы разместим отверстия и кромки там, где они меньше всего ослабят конструкцию.
Расслоение происходит на выходе. Когда сверло пробивает тыльную поверхность, последний слой не имеет опоры и приподнимается вместо того, чтобы резаться. Подпорка выходной поверхности, контроль подачи при выходе и правильная геометрия заточки — вот что отличает чистое отверстие от брака.
Направление важнее скорости. Материал анизотропен — он ведёт себя по-разному вдоль плетения и поперёк него. Фрезерование в неверном направлении относительно наружного слоя поднимает поверхность на видимой стороне. Попутное или встречное фрезерование — это решение для каждой кромки, а не настройка станка.
Он разрушает инструмент, а пыль разрушает всё остальное. Углеродная пыль абразивна и электропроводна; она быстро изнашивает фрезы и проникает в любые узлы с подшипниками или электрическими цепями. Углерод обрабатывается на выделенных участках с вытяжкой — отчасти поэтому цена за деталь не равна цене за пластиковую деталь.
Внешний вид — это спецификация, а не предпочтение. Глянец или мат, прозрачное покрытие или необработанная поверхность, совмещённое или произвольное направление плетения — всё это меняет технологический процесс, а не только внешний вид. Если лицевая сторона видна на готовом изделии, отметьте её на чертеже, и мы спланируем выкладку и обрезку с учётом этого.
Четыре операции,
выбираемые для каждой детали.
Каждый расчёт по углеродной детали, который мы выполняем, сводится к некоторой комбинации этих операций. Какие именно применяются, определяется контуром, ламинатом и тем, какая часть детали будет видна на готовом изделии.
Технологические операции
Что сообщить нам
Расположение отверстий, зенковки и состояние кромок — именно на этом большинство углеродных деталей выигрывают или проигрывают. Наша библиотека спецификаций описывает, как их обозначать.
Ознакомьтесь с руководством →Что мы можем удержать
на углеродной детали.
Публикуется на странице, чтобы вы могли за тридцать секунд решить, подходим мы вам или нет. Композитные допуски по своей природе шире металлических — если какой-либо элемент на вашем чертеже выходит за эти пределы, мы сообщаем об этом в расчёте стоимости.
Технологический диапазон
Допуски и качество поверхности
Мы публикуем информацию о том, как мы работаем
материалы, которые мы режем.
Восемьдесят статей, написанных людьми, которые изготавливают детали. Это те, что имеют наибольшее значение на чертеже композитной детали.
Отправьте чертеж.
Шесть пунктов позволяют нам рассчитать стоимость углепластиковой детали без дополнительных вопросов. Пропустите один — и мы спросим, но расчёт займёт на день больше.
- 3D-модель или плоский контур STEP / DXF
- Чертеж с размерами PDF
- Толщина или требуемая жёсткость любой из вариантов
- Количество и объем повторения обязательно
- Плетение и отделка если она видима
- Какие поверхности являются лицевыми отметьте их
 Алюминиевая торцевая фреза: диаметр 12 мм, длина режущей кромки 36 мм, хвостовик 12 мм, общая длина 75 мм, 3 режущих кромки, цельносплавная, без покрытия