في منصة AR15، يُعد كتلة الغاز قلب نظام الدورة. فهي تعيد توجيه الغاز عالي الضغط من الماسورة إلى أنبوب الغاز لدفع مجموعة حامل المزلاج. بالنسبة للعلامات التجارية ومصممي المعدات الأصلية (OEM)، فإن تحقيق التفاوتات التصنيعية الصحيحة لهذا المكون هو الفارق بين بندقية موثوقة ذات تصويب مستقيم ومنصة تعاني من أعطال في الدورة، أو تسربات غازية، أو تآكل مبكر.
\n
تتطلب المعالجة الدقيقة لكتل الغاز — سواء كانت من النوع المنخفض الارتفاع أو القابل للتعديل أو من طراز A2 — فهمًا عميقًا لتركيبها مع ماسورة السلاح والبيئة الحرارية القاسية التي يتعرض لها هذا الجزء. يوضح هذا الدليل بالتفصيل التفاوتات المسموح بها ومعايير التصنيع الحاسمة لكتل الغاز عالية الأداء الخاصة ببندقية AR15.
\n
\n
1. الواجهة الأساسية: دقة قطر التجويف
\n
يُعد القطر الداخلي (ID) للتجويف الذي ينزلق على ماسورة البندقية البعد الأكثر أهمية في أي كتلة غاز. يبلغ قطر عمود كتلة الغاز في معظم فوهات AR15 0.750 بوصة، أو 0.625 بوصة (للموديلات ذات المقطع الجانبي الرفيع)، أو 0.875 بوصة / 0.936 بوصة (للموديلات ذات المقطع الجانبي السميك).
\n
معيار التسامح:
\n
- \n
- معرّف الهدف: قطر العمود + 0.001 بوصة”
- التسامح: +0.001 بوصة / -0.000 بوصة”
\n
\n
\n
الهدف هو تحقيق ”تركيب انزلاقي”. إذا كان التجويف ضيقًا جدًّا (بفراغ أقل من 0.0005 بوصة)، فقد يتآكل الكتلة أو يتعطل أثناء التركيب. أما إذا كان فضفاضًا جدًّا (بفراغ يزيد عن 0.002 بوصة)، فسوف يتسرب الغاز بين الماسورة والكتلة، مما يؤدي إلى ”شوط قصير” وتراكم الكربون على السطح الخارجي للماسورة.
\n
ملاحظة بشأن التصنيع: التوسيع مقابل الحفر
\n
لتحقيق هذا المستوى من الاتساق على مدار دورة الإنتاج، نوصي بإجراء عملية توسيع نهائي للفتحة. تضمن أداة التوسيع الدقيقة دقة أفضل في الشكل الدائري ونعومة سطحية أعلى (عادةً 32 Ra أو أفضل) مقارنة بعمليات التوسيع القياسية، مما يوفر عزلًا فائقًا للغاز.
\n
\n
2. محاذاة منافذ الغاز وأبعادها
\n
يجب أن يتوافق منفذ الغاز في الكتلة تمامًا مع الفتحة الموجودة في الماسورة. فحتى أدنى انحراف في المحاذاة يؤدي إلى تقييد تدفق الغاز ويؤدي إلى حدوث اضطراب.
\n
- \n
- قطر الثقب: عادةً ما يكون قطره 0.125 بوصة (قياسي). وهذا القطر أكبر من فتحة الغاز في ماسورة السلاح، وذلك للسماح بوجود خطأ طفيف في التراص الطولي.
- التفاوت المسموح به في الموضع: +/-0.005 بوصة بالنسبة للوجه الخلفي لكتلة الغاز.
- التفاوت الزاوي: يجب أن يكون منفذ الغاز مُركزًا تمامًا (بإزاحة تبلغ 0°) بالنسبة للمحور الرأسي للكتلة.
\n
\n
\n
\n
\n
3. قطر أنبوب الغاز ومحاذاة الأنبوب
\n
يجب أن تكون الفتحة التي يستقبل فيها أنبوب الغاز متحدة المركز وأن يتم ضبط عمقها بشكل صحيح. فإذا تم إدخال الأنبوب بزاوية غير مستوية، فسوف يتسبب ذلك في احتكاك مفرط مع مفتاح الغاز الموجود على حامل المزلاج.
\n
- \n
- قطر التجويف: 0.180 بوصة +0.002 بوصة / -0.000 بوصة.
- فتحة دبوس الأسطواني: يجب تحديد موقعه بدقة لتثبيت أنبوب الغاز دون منعه من ”التحرك” قليلاً لتعويض التمدد الحراري.
\n
\n
\n
\n
4. المسمار الثابت مقابل التثبيت بالدبوس: اعتبارات التثبيت
\n
يجب على الشركات المصنعة للمعدات الأصلية (OEM) الاختيار بين التثبيت بمسامير التثبيت والتثبيت بالدبابيس المتقاطعة.
\n
- \n
- كتل البراغي التثبيتية: يلزم وجود ثقوب مُثقبة بدقة بمقاس 10-32 أو 8-32. نوصي بتشكيل سطح مستوٍ أو ”نتوء صغير” في قاع الماسورة لضمان عدم انزياح البراغي تحت تأثير الارتداد.
- الكتل المثبتة: يتطلب ذلك ثقبًا عرضيًا لمسمار مخروطي مقاس 1/8 بوصة أو 5/32 بوصة. هذه هي الطريقة الأكثر أمانًا، لكنها تتطلب دقة أعلى في الإعداد أثناء التجميع النهائي.
\n
\n
\n
\n
5. المواد والمعالجة الحرارية
\n
تتعرض كتل الغاز لدرجات حرارة أفران الصهر وجزيئات الكربون الكاشطة. ويُعد اختيار المادة أمرًا لا يقل أهمية عن الأبعاد.
\n
- \n
- الفولاذ الكرومولي 4140: المعيار الصناعي. يجب معالجتها حرارياً إلى 28-32 HRC لمنع ”تآكل” فتحة الغاز بمرور الوقت (اتساعها بسبب القطع بالغاز).
- الفولاذ المقاوم للصدأ 17-4 PH: ممتاز من حيث مقاومة الحرارة العالية والتآكل. غالبًا ما يُترك بلمسة نهائية غير لامعة أو يُعالج بالنترجة.
- تشطيب السطح: يُفضل استخدام نيتريد الأسود (QPQ) أو فوسفات المنغنيز لزيادة صلابة السطح ومقاومته للتآكل.
\n
\n
\n
\n
\n
6. نصائح حول التصميم من أجل التصنيع (DFM) لمصممي المعدات الأصلية (OEM)
\n
- \n
- شطف حافة التجويف: يمنع الشطب الذي يبلغ قياسه 0.030 بوصة بزاوية 45 درجة على طرفي التجويف الرئيسي حدوث ”التعثر” في عمود البرميل أثناء التجميع.
- تقليل الكتلة: بالنسبة للتصميمات الحديثة ”خفيفة الوزن”، استخدم تقنية النحت باستخدام الحاسب الآلي (CNC) لإزالة المواد غير الهيكلية المحيطة بغطاء أنبوب الغاز.
- فحص التداخل: تأكد من أن مقطع كتلة الغاز لا يتداخل مع القطر الداخلي لحواجز اليد الشائعة من نوع M-LOK (التي يتراوح عادةً بين 1.3 بوصة و1.5 بوصة).
\n
\n
\n
\n
\n
تعاون مع شركة متخصصة في التصنيع الدقيق
\n
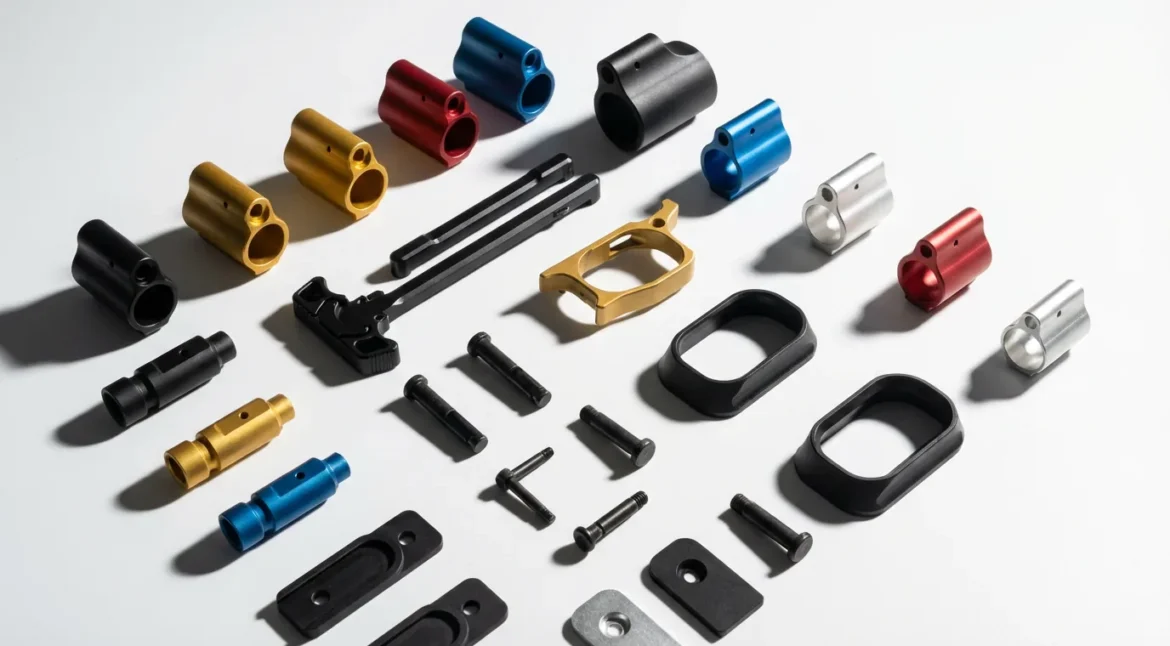
في Gran.my، لدينا تصنيع قطع غيار إكسسوارات البنادق والبنادق الإيرسوفت تدرك شركتنا أن دقة تبلغ +/-0.001 بوصة أمر مهم. ونحن نستخدم مراكز تصنيع CNC عالية الدقة ذات 4 محاور و5 محاور لضمان أن كل كتلة غاز، ومقبض الشحن، ومكون من مكونات جسم السلاح يتوافق تمامًا مع المواصفات التي تحددها.
\n