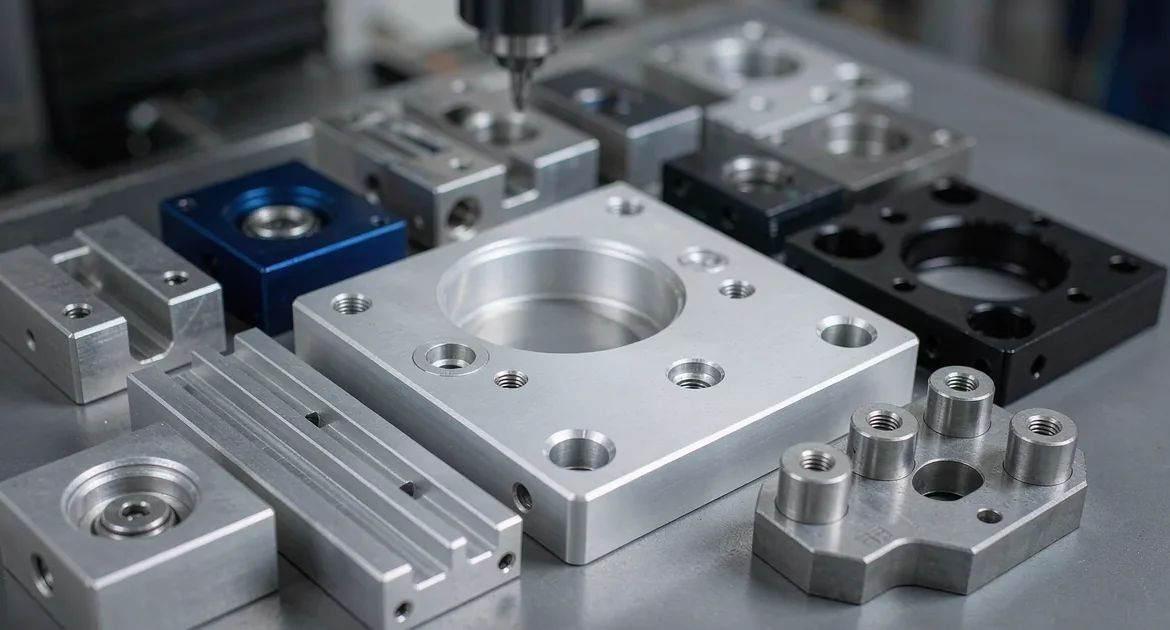
Aluminum ist die Standardantwort für leichte Präzisionsteile, und das aus gutem Grund. Es lässt sich schneller bearbeiten als Stahl, hält enge Toleranzen ohne exotische Werkzeuge ein und erhält durch Eloxieren eine hervorragende Oberfläche. Aber CNC-Bearbeitung von Aluminium ist nur so vorhersehbar wie die Entscheidungen dahinter – die gewählte Legierung, die geforderte Toleranz und die spezifizierte Oberfläche verändern alle die Kosten, die Lieferzeit und die Leistung des Teils im Einsatz.
Dieser Leitfaden erläutert die Aluminiumlegierungen, die für die CNC-Bearbeitung relevant sind, die Toleranzen, die eine gute Werkstatt einhalten kann, die Oberflächenoptionen, die das Teil schützen und einfärben, sowie die Konstruktionsgewohnheiten, die Aluminiumteile kostengünstig in der Bearbeitung halten. Ob Sie nun eine Halterung prototypisieren oder ein OEM-Gehäuse skalieren – dieser Leitfaden soll Ihnen helfen, mit Zuversicht zu spezifizieren.
Warum Aluminium das Arbeitstier der CNC-Bearbeitung ist
Aluminium liegt im optimalen Bereich zwischen Zerspanbarkeit und mechanischer Leistung. Es lässt sich bei hohen Spindeldrehzahlen schneiden, ohne den Werkzeugverschleiß von Titan, hat etwa ein Drittel der Dichte von Stahl und widersteht Korrosion durch seine natürliche Oxidschicht. Diese Kombination macht es zum Standardmaterial für Gehäuse, Halterungen, Kühlkörper und Strukturkomponenten, bei denen Gewicht und Kosten gleichermaßen eine Rolle spielen.
Der Kompromiss liegt in Steifigkeit und Festigkeit. Aluminium ist kein direkter Ersatz für Stahl in Anwendungen mit hoher Belastung oder hohem Verschleiß, und jede Legierung verhält sich unter Spannung, Wärme und Eloxieren anders. Die Wahl der richtigen Legierung ist die erste Entscheidung in jedem CNC-Bearbeitungsprojekt mit Aluminium und verdient mehr Aufmerksamkeit, als ihr normalerweise zuteilwird.
Auswahl der richtigen Aluminiumlegierung
Nicht alle Aluminiumlegierungen sind austauschbar – die Legierungen folgen dem Aluminum Association vierstelligen Bezeichnungssystem. Die fünf unten aufgeführten Legierungen decken die überwiegende Mehrheit der CNC-bearbeiteten Teile ab, und sie unterscheiden sich so stark, dass die falsche Wahl einen Nacharbeitszyklus kosten kann:
| Note | Eigenschaft | Typische Verwendung | Bearbeitbarkeit | Eloxieren |
|---|---|---|---|---|
| 6061 | Allround, gute Festigkeit & Korrosionsbeständigkeit | Halterungen, Gehäuse, Rahmen | Ausgezeichnet | Gut |
| 7075 | Sehr hohe Festigkeit, Flugzeugqualität | Hochbelastete Strukturteile | Gut | Messe |
| 5052 | Überlegene Korrosionsbeständigkeit, umformbar | Blech, maritime Teile | Gut | Gut |
| 2024 | Hohe Festigkeit, hervorragende Ermüdungslebensdauer | Luft- und Raumfahrtkomponenten | Gut | Schlecht |
| 6063 | Strangpressprofile, beste Oberflächengüte | Kühlkörper, kosmetische Teile | Gut | Ausgezeichnet |
Für die meisten allgemeinen Teile ist 6061 der sichere Standard – es balanciert Festigkeit, Korrosionsbeständigkeit, Zerspanbarkeit und Kosten aus. Wechseln Sie nur dann zu 7075, wenn Sie dessen höhere Festigkeit wirklich benötigen, da es teurer ist und ohne ordnungsgemäße Behandlung anfälliger für Spannungsrisskorrosion ist. Für kosmetische Teile, die in einer sichtbaren Farbe eloxiert werden, nehmen 6063 und 5052 typischerweise eine gleichmäßigere Oberfläche an als 7075 oder 2024.
Toleranzen und Bearbeitungsüberlegungen
Die Zerspanbarkeit von Aluminium verleitet Konstrukteure dazu, Toleranzen zu stark anzuziehen, was die Kosten stillschweigend erhöht. Eine gute Werkstatt hält etwa ±0,05 mm bei allgemeinen Aluminiummerkmalen ein und kann mit dem richtigen Aufbau ±0,005 mm bei kritischen Durchmessern erreichen – aber jede zusätzliche Dezimalstelle erhöht die Prüfzeit und das Ausschussrisiko.
Drei aluminiumspezifische Verhaltensweisen prägen den Bearbeitungsansatz:
- Rückfederung bei dünnen Wänden – Aluminium verformt sich unter Spann- und Schnittkraft. Ein dünnwandiges Gehäuse, das zu fest gegriffen wird, kann nach dem Lösen aus der Runde laufen, daher muss die Vorrichtung die Last verteilen, anstatt das Teil zu quetschen.
- Spanbildung – Aluminium erzeugt bei hoher Geschwindigkeit lange, fadenförmige Späne. Scharfe Werkzeuge mit korrektem Spanwinkel und Spanbrechern sowie ausreichend Kühlmittel verhindern, dass Späne am Fräser verschweißen und die Oberfläche beschädigen.
- Thermische Bewegung – Aluminium dehnt sich bei Temperatur stärker aus als Stahl. Enge Abmessungen sollten bei Messtemperatur spezifiziert werden, insbesondere bei Presssitzbohrungen und Lagersitzen.
Oberflächenbehandlungsoptionen für Aluminiumteile
Die meisten Aluminiumteile werden oberflächenbehandelt, sowohl für den Korrosionsschutz als auch für das Erscheinungsbild. Die wichtigsten Optionen:
- Eloxieren Typ II – Die standardmäßige dekorative und schützende Beschichtung. Erzeugt eine dünne Oxidschicht, die Korrosions- und Verschleißbeständigkeit verbessert und Farbstoff für Farbe aufnimmt. Die Dicke beträgt typischerweise 5–25 Mikrometer.
- Eloxieren Typ III (Harteloxal) – Eine dickere, härtere Beschichtung (25–150 Mikrometer) für Verschleißflächen und Gleitteile. Härter als Typ II und ideal, wenn das Teil gegen eine andere Komponente reibt.
- Glasperlenstrahlen – Eine mechanische Oberfläche, die eine gleichmäßige matte Textur erzeugt. Wird oft vor dem Eloxieren durchgeführt, um Bearbeitungsspuren zu verbergen und ein konsistentes satiniertes Aussehen zu erzielen.
- Chemische Konversionsbeschichtung (Alodine/Chromat) – Eine dünne leitfähige Schicht, die vor Korrosion schützt, ohne das Teil zu isolieren, und daher die Wahl ist, wenn elektrische Leitfähigkeit erhalten bleiben muss.
- Polieren und Bürsten – Mechanische Oberflächen für kosmetische Teile, bei denen eine reflektierende oder gerichtete Körnung erforderlich ist.
Die Oberfläche sollte mit Blick auf die Funktion des Teils gewählt werden. Ein leitfähiges Gehäuse, das über seine Montagefläche geerdet werden muss, benötigt eine chemische Konversionsbeschichtung, nicht Eloxieren, da Eloxieren ein elektrischer Isolator ist. Ein gleitendes Verschleißteil benötigt Harteloxal. Eine kosmetische Frontplatte benötigt eine konsistente Typ-II-Farbe, was bedeutet, dass sowohl die Basislegerung als auch die Oberflächenvorbereitung eine Rolle spielen.
Konstruktionstipps für zerspanbare Aluminiumteile
Kleine Konstruktionsentscheidungen haben eine überproportionale Wirkung auf Kosten und Qualität der Aluminiumbearbeitung:
- Mindestwandstärke respektieren – Wände nach Möglichkeit über etwa 0,8 mm halten. Dünnere Wände rattern, verformen sich und verziehen sich unter Spannung.
- Innenradien an Werkzeuge anpassen — Scharfe Innenkanten erfordern langsame, filigrane Bearbeitungsvorgänge. Ein Radius, der dem Durchmesser eines Standard-Schaftfräsers entspricht, ermöglicht es der Werkstatt, die Tasche in einem einzigen effizienten Durchgang zu fräsen.
- Taschentiefe angemessen halten — Tiefe Taschen erfordern lange, flexible Werkzeuge, die Schnittgeschwindigkeit und Oberflächengüte einschränken. Wo eine tiefe Tasche unvermeidbar ist, muss mit gelockerten Toleranzen oder steigenden Kosten gerechnet werden.
- Oberflächenabsicht klar angeben — Vermerken Sie, welche Flächen kosmetisch und welche funktional sind. Eloxieren verdeckt geringfügige Bearbeitungsspuren bei einigen Legierungen, hebt sie bei anderen jedoch hervor. Die Werkstatt muss daher wissen, worauf es ankommt, bevor sie den Prozess festlegt.
Wie GRAN Aluminium bearbeitet
Bei GRAN INDUSTRIES SDN. BHD. ist Aluminium eines der Materialien, die wir am häufigsten bearbeiten — über 6061, 7075, 5052 und andere Sorten hinweg. Jedes Projekt beginnt mit einer Zeichnungsprüfung — Materialspezifikation, Toleranzmachbarkeit, Oberflächenabsicht und Stückzahl — bevor wir ein Angebot erstellen, denn ein Angebot auf Basis einer ungelesenen Zeichnung hilft niemandem.
Wir kombinieren CNC-Bearbeitung mit Inhouse-Schmieden, Stanzen, Blechbearbeitung und Kaltumformung. Wenn ein Aluminiumteil als umgeformter Rohling mit bearbeiteten Merkmalen wirtschaftlicher wäre, empfehlen wir diesen Weg, anstatt alles durch die Fräsmaschine zu zwingen. Diese Multiprozess-Fähigkeit ermöglicht es uns, Aluminiumteile sowohl präzise als auch kosteneffizient zu fertigen. Sehen Sie unsere Überblick über den CNC-Bearbeitungsprozess für den vollständigen Arbeitsablauf von der Zeichnung bis zur Lieferung.
Starten Sie Ihr Aluminium-CNC-Bearbeitungsprojekt
Ob Sie eine Prototyp-Halterung oder eine Serienfertigung eloxierter Gehäuse benötigen — die richtigen Entscheidungen zu Werkstoffgüte und Oberfläche zu Beginn ersparen Ihnen Nacharbeit am Ende. Senden Sie Ihre Zeichnung, ein Referenzmuster oder ein Projektbriefing an info@gran.my oder rufen Sie an +60 10-881 2868. Geben Sie Werkstoffgüte, Stückzahl, Toleranz und Oberflächenanforderungen an. Wir prüfen das Projekt und senden Ihnen ein Angebot mit empfohlenem Fertigungsweg und Lieferzeit zurück. Entdecken Sie unsere vollständigen Fähigkeiten unter gran.my.
Häufig gestellte Fragen
F: Welche Aluminiumlegierungen können Sie bearbeiten?
A: Wir bearbeiten die Legierungen, die die meisten CNC-Arbeiten abdecken — darunter 6061, 7075, 5052, 2024 und 6063. Die richtige Legierung hängt vom Teil ab: 6061 für universelle Festigkeit und Korrosionsbeständigkeit, 7075 für hochbeanspruchte Strukturteile, 5052 für korrosionskritische Anwendungen und Blechteile, und 6063, wo Oberflächengüte und Eloxierqualität am wichtigsten sind. Wenn Sie unsicher sind, welche Legierung passt, teilen Sie uns die Betriebsbedingungen mit, und wir empfehlen eine während der Angebotserstellung.
Was ist der Unterschied zwischen Typ II und Typ III Eloxieren?
A: Typ II ist das Standard-Eloxalverfahren für dekorative und schützende Zwecke, mit einer Schichtdicke von etwa 5–25 Mikrometern, die Farbstoffe für die Einfärbung aufnimmt. Typ III (Hardcoat) ist deutlich dicker — 25–150 Mikrometer — und erheblich härter, was es zur Wahl für Verschleißflächen und Teile macht, die gegen andere Komponenten gleiten. Der Nachteil ist, dass Hardcoat teurer ist und kritische Maße leicht verändert, sodass enge Toleranzen angepasst werden müssen, um die Schichtdicke zu berücksichtigen.
F: Welche Toleranzen können Sie bei Aluminium-CNC-Teilen einhalten?
A: Wir halten routinemäßig etwa ±0,05 mm bei allgemeinen Aluminiummerkmalen ein und können ±0,005 mm bei kritischen Durchmessern mit entsprechendem Setup und Messung erreichen. Erreichbare Toleranzen hängen von der Geometrie ab — dünne Wände, tiefe Taschen und lange ungestützte Merkmale erzwingen alle eine Öffnung der Toleranz. Wir verifizieren kritische Maße durch Messung und liefern Prüfberichte, denn eine Toleranz auf dem Papier ist nur so viel wert, wie die Werkstatt tatsächlich prüft.
F: Wie wähle ich zwischen 6061 und 7075 Aluminium?
A: Wählen Sie 6061, es sei denn, Sie benötigen speziell die höhere Festigkeit von 7075. 6061 ist günstiger, lässt sich leicht bearbeiten, eloxiert gut und widersteht Korrosion zuverlässig — es ist die richtige Standardwahl für die meisten Halterungen, Gehäuse und Rahmen. 7075 ist Luftfahrtmaterial mit deutlich höherer Festigkeit, kostet aber mehr und ist anfälliger für Spannungsrisskorrosion, wenn es nicht ordnungsgemäß behandelt wird. Reservieren Sie 7075 für Teile, bei denen die Belastung es tatsächlich erfordert.