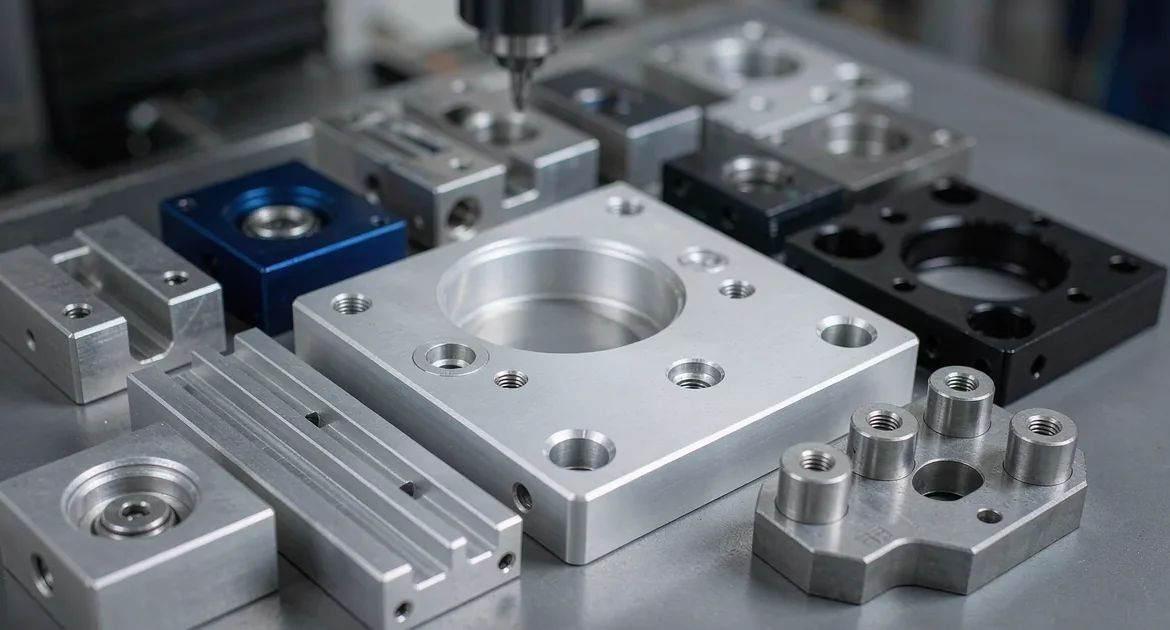
L'aluminium est la réponse par défaut pour les pièces de précision légères, et pour une bonne raison. Il s'usine plus rapidement que l'acier, maintient des tolérances serrées sans outillage exotique, et se finit magnifiquement par anodisation. Mais usinage CNC de l'aluminium il n'est aussi prévisible que les choix qui le sous-tendent — la nuance que vous sélectionnez, la tolérance que vous spécifiez, et la finition que vous exigez modifient toutes le coût, le délai de livraison, et la performance de la pièce en service.
Ce guide passe en revue les nuances d'aluminium qui comptent pour l'usinage CNC, les tolérances qu'un atelier compétent peut maintenir, les options de finition qui protègent et colorent la pièce, et les habitudes de conception qui maintiennent les pièces en aluminium économiques à usiner. Que vous prototypiez un support ou que vous passiez à l'échelle d'un boîtier OEM, ce guide est conçu pour vous aider à spécifier en toute confiance.
Pourquoi l'Aluminium Est le Cheval de Trait de l'Usinage CNC
L'aluminium se situe dans la zone optimale entre l'usinabilité et la performance mécanique. Il se coupe à des vitesses de broche élevées sans l'usure d'outil du titane, a une densité environ trois fois inférieure à celle de l'acier, et résiste à la corrosion grâce à sa couche d'oxyde naturelle. Cette combinaison en fait le matériau par défaut pour les boîtiers, supports, dissipateurs thermiques, et composants structurels où le poids et le coût comptent tous deux.
Le compromis réside dans la rigidité et la résistance. L'aluminium n'est pas un remplacement direct de l'acier dans les applications à forte charge ou à forte usure, et chaque nuance se comporte différemment sous contrainte, chaleur, et anodisation. Choisir la bonne nuance est la première décision dans tout projet d'usinage CNC en aluminium, et elle mérite plus d'attention qu'elle n'en reçoit habituellement.
Choisir la Bonne Nuance d'Aluminium
Tous les aluminiums ne sont pas interchangeables — les nuances suivent le système de désignation à quatre chiffres de la Aluminum Association Les cinq nuances ci-dessous couvrent la grande majorité des pièces usinées CNC, et elles diffèrent suffisamment pour que choisir la mauvaise puisse vous coûter un cycle de reprise :
| Niveau | Caractéristique | Utilisation Typique | Usinabilité | Anodisation |
|---|---|---|---|---|
| 6061 | Polyvalent, bonne résistance et bonne tenue à la corrosion | Supports, boîtiers, cadres | Excellent | Bon |
| 7075 | Très haute résistance, qualité aéronautique | Pièces structurelles à forte contrainte | Bon | Juste |
| 5052 | Résistance supérieure à la corrosion, formable | Tôlerie, pièces marines | Bon | Bon |
| 2024 | Haute résistance, excellente durée de vie en fatigue | Composants aérospatiaux | Bon | Faible |
| 6063 | Profilés extrudés, meilleur état de surface | Dissipateurs thermiques, pièces cosmétiques | Bon | Excellent |
Pour la plupart des pièces générales, le 6061 est le choix par défaut sûr — il équilibre résistance, tenue à la corrosion, usinabilité, et coût. Passez au 7075 uniquement lorsque vous avez réellement besoin de sa résistance supérieure, car il est plus coûteux et plus sujet à la fissuration par corrosion sous contrainte s'il n'est pas traité correctement. Pour les pièces cosmétiques qui seront anodisées dans une couleur visible, le 6063 et le 5052 prennent généralement une finition plus uniforme que le 7075 ou le 2024.
Tolérances et Considérations d'Usinage
L'usinabilité de l'aluminium incite les concepteurs à sur-serrer les tolérances, ce qui augmente silencieusement le coût. Un atelier compétent maintient environ ±0,05 mm sur les caractéristiques générales en aluminium et peut atteindre ±0,005 mm sur les diamètres critiques avec le bon montage — mais chaque décimale supplémentaire ajoute du temps d'inspection et un risque de rebut.
Trois comportements spécifiques à l'aluminium façonnent l'approche d'usinage :
- Retour élastique des parois minces — L'aluminium fléchit sous la force de serrage et de coupe. Un boîtier à paroi mince saisi trop fermement peut se détendre hors de sa rondeur une fois libéré, le montage doit donc répartir la charge plutôt que de pincer la pièce.
- Contrôle des copeaux — L'aluminium produit des copeaux longs et filandreux à haute vitesse. Un outillage tranchant avec un angle de coupe et des casse-copeaux corrects, ainsi qu'un liquide de refroidissement adéquat, empêche les copeaux de se souder à l'outil et de marquer la surface.
- Dilatation thermique — L'aluminium se dilate plus que l'acier avec la température. Les dimensions serrées doivent être spécifiées à la température de mesure, en particulier pour les alésages à ajustement serré et les sièges de roulements.
Options de Finition de Surface pour les Pièces en Aluminium
La plupart des pièces en aluminium sont finies, à la fois pour la protection contre la corrosion et pour l'apparence. Les principales options :
- Anodisation de type II — Le revêtement décoratif et protecteur standard. Ajoute une fine couche d'oxyde qui améliore la résistance à la corrosion et à l'usure et accepte les colorants pour la couleur. L'épaisseur est typiquement de 5 à 25 microns.
- Anodisation de type III (dure) — Un revêtement plus épais et plus dur (25 à 150 microns) pour les surfaces d'usure et les pièces coulissantes. Plus dur que le type II et idéal lorsque la pièce frotte contre un autre composant.
- Sablage microbillage — Une finition mécanique qui produit une texture mate uniforme. Souvent réalisée avant l'anodisation pour masquer les marques d'usinage et donner un aspect satiné cohérent.
- Revêtement de conversion chimique (alodine/chromate) — Une fine couche conductrice qui protège contre la corrosion sans isoler la pièce, ce qui en fait le choix lorsque la conductivité électrique doit être préservée.
- Polissage et brossage — Finitions mécaniques pour les pièces cosmétiques où un grain réfléchissant ou directionnel est requis.
La finition doit être choisie en fonction de la fonction de la pièce. Un boîtier conducteur qui doit être mis à la terre via sa surface de montage nécessite une conversion chimique, et non une anodisation, car l'anodisation est un isolant électrique. Une pièce d'usure coulissante nécessite un revêtement dur. Une plaque frontale cosmétique nécessite une couleur de type II cohérente, ce qui signifie que l'alliage de base et la préparation de surface comptent tous deux.
Conseils de Conception pour les Pièces en Aluminium Usinables
De petites décisions de conception ont un effet disproportionné sur le coût et la qualité de l'usinage de l'aluminium :
- Respectez l'épaisseur minimale des parois — Maintenez les parois au-dessus d'environ 0,8 mm lorsque c'est possible. Des parois plus fines vibrent, fléchissent et se déforment sous le serrage.
- Adaptez les rayons de coin internes à l'outillage — Les angles internes vifs exigent des opérations lentes et délicates. Un rayon correspondant à un diamètre de fraise en bout standard permet à l'atelier d'usiner la poche en une seule passe efficace.
- Maintenir une profondeur de poche raisonnable — Les poches profondes nécessitent un outillage long et flexible qui limite la vitesse de coupe et l'état de surface. Lorsqu'une poche profonde est inévitable, il faut s'attendre à un desserrage des tolérances ou à une augmentation du coût.
- Spécifier clairement l'intention de finition — Indiquer quelles faces sont esthétiques et quelles faces sont fonctionnelles. L'anodisation masque les marques d'usinage mineures sur certains alliages mais les met en évidence sur d'autres, l'atelier doit donc savoir ce qui est important avant de définir le processus.
Comment GRAN usine l'aluminium
Chez GRAN INDUSTRIES SDN. BHD., l'aluminium est l'un des matériaux que nous usinons le plus, à travers les nuances 6061, 7075, 5052 et d'autres. Chaque projet commence par une revue du plan — spécification matière, faisabilité des tolérances, intention de finition et quantité — avant que nous établissions un devis, car un devis construit sur un plan non lu n'aide personne.
Nous associons l'usinage CNC à la forge, l'estampage, la tôlerie et le formage à froid en interne, de sorte que lorsqu'une pièce en aluminium serait plus économique sous forme d'ébauche formée avec des caractéristiques usinées, nous recommandons cette voie au lieu de tout faire passer par la fraiseuse. Cette capacité multi-procédés est ce qui nous permet de maintenir les pièces en aluminium à la fois précises et compétitives en termes de coût. Consultez notre Aperçu du processus d'usinage CNC pour le flux de travail complet, du plan à la livraison.
Lancez votre projet d'usinage CNC de l'aluminium
Que vous ayez besoin d'un support prototype ou d'une production en série de boîtiers anodisés, les bonnes décisions de nuance et de finition au départ vous évitent des reprises à la fin. Envoyez votre plan, échantillon de référence ou brief de projet à info@gran.my ou appelez le +60 10-881 2868. Indiquez la nuance de matériau, la quantité, la tolérance et les exigences de finition, et nous examinerons le projet et retournerons un devis avec une voie de traitement recommandée et un délai de livraison. Explorez notre capacité complète sur gran.my.
Foire Aux Questions
Q : Quelles nuances d'aluminium pouvez-vous usiner ?
R : Nous usinons les nuances qui couvrent la plupart des travaux CNC — 6061, 7075, 5052, 2024 et 6063 entre autres. La bonne nuance dépend de la pièce : 6061 pour une résistance et une résistance à la corrosion polyvalentes, 7075 pour les pièces structurelles à forte contrainte, 5052 pour les applications critiques en corrosion et en tôle, et 6063 là où l'état de surface et la qualité d'anodisation importent le plus. Si vous n'êtes pas sûr de la nuance adaptée, partagez les conditions d'exploitation et nous en recommanderons une lors du devis.
What is the difference between Type II and Type III anodizing?
R : Le Type II est l'anodisation décorative et protectrice standard, avec un revêtement d'environ 5 à 25 microns d'épaisseur qui accepte la teinture pour la couleur. Le Type III (hardcoat) est beaucoup plus épais — 25 à 150 microns — et considérablement plus dur, ce qui en fait le choix pour les surfaces d'usure et les pièces qui glissent contre d'autres composants. Le compromis est que le hardcoat est plus cher et modifie légèrement les dimensions critiques, de sorte que les tolérances serrées doivent être ajustées pour tenir compte de l'épaisseur du revêtement.
Q : Quelles tolérances pouvez-vous tenir sur les pièces en aluminium usinées par CNC ?
R : Nous tenons régulièrement environ ±0,05 mm sur les caractéristiques générales en aluminium et pouvons atteindre ±0,005 mm sur les diamètres critiques avec la configuration et la mesure appropriées. Les tolérances réalisables dépendent de la géométrie — les parois minces, les poches profondes et les longues caractéristiques non supportées forcent toutes l'ouverture des tolérances. Nous vérifions les dimensions critiques par mesure et fournissons des rapports d'inspection, car une tolérance sur le papier ne vaut que ce que l'atelier vérifie réellement.
Q : Comment choisir entre l'aluminium 6061 et 7075 ?
R : Choisissez le 6061 sauf si vous avez spécifiquement besoin de la résistance supérieure du 7075. Le 6061 est moins cher, s'usine facilement, s'anodise bien et résiste à la corrosion de manière fiable — c'est le choix par défaut correct pour la plupart des supports, boîtiers et châssis. Le 7075 est un matériau de qualité aéronautique avec une résistance nettement supérieure, mais il coûte plus cher et est plus susceptible à la fissuration par corrosion sous contrainte s'il n'est pas traité correctement. Réservez le 7075 aux pièces où la charge l'exige réellement.