Usinage des plastiques techniques
Usinage CNC en Malaisie dans le POM, le nylon, le PEEK, le PTFE, l'UHMW et autres — boîtiers, raccords, engrenages, rouleaux, bagues et isolateurs. Tournés et fraisés à partir de matière pleine, non moulés, de sorte qu'une pièce coûte le même prix à l'unité qu'à la millième.

Ce que nous usinons réellement
en plastique.
Les vingt-sept pièces en plastique technique de notre catalogue, regroupées selon leur fonction. Chacune a été usinée à partir de matière pleine sur nos propres machines et dispose de sa propre page — trouvez celle qui se rapproche le plus de la vôtre, c'est le moyen le plus rapide de savoir si nous sommes l'atelier qu'il vous faut.
Raccords, presse-étoupes et adaptateurs filetés
Brides, raccords de tuyauterie, presse-étoupes, écrous union et adaptateurs filetés — des pièces qui relient un élément à un autre et doivent généralement assurer l'étanchéité.
10 pièces
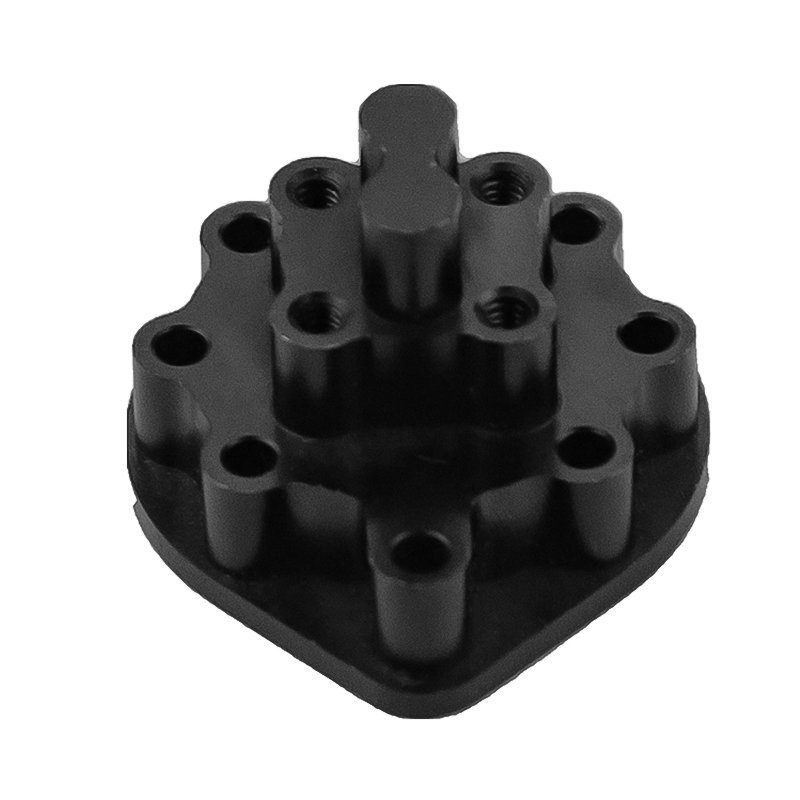
Boîtiers, couvercles et pièces de montage
Boîtiers de pompes et d'équipements, plaques adaptatrices, brides de serrage et colonnes — des pièces fraisées définies par des poches, des profils et des schémas de perçage de montage.
6 piècesEngrenages, rouleaux et pièces mobiles
Engrenages, poulies, glissières et balourds — des pièces pour lesquelles le plastique est choisi car il fonctionne silencieusement, à sec et sans corrosion.
6 piècesBagues, colliers et joints
Œillets, joints anti-poussière, colliers d'arbre, contre-écrous et bagues de positionnement — des pièces tournées définies par un alésage, un ajustement et une face.
5 piècesQuel plastique,
et en quoi il excelle.
Les noms commerciaux masquent plus qu'ils n'expliquent — le “ Delrin ” est une marque d'acétal et le “ nylon ” est toute une famille. Dites-nous ce que la pièce doit supporter : charge, température, produits chimiques, eau ou exigence électrique. Nous indiquerons le grade dans le devis.
Lecture approfondie : Usinage de plastiques techniques : tournage, fraisage, perçage et finition
Le plastique n'est pas
un métal mou.
Appliquer un programme métal à un bloc de plastique, c'est le moyen d'obtenir des pièces qui sortent conformes de la machine et qui mesurent faux une heure plus tard. Cinq comportements diffèrent, et ces cinq comportements modifient ce que nous pouvons garantir sur un plan.
Il se dilate avec la température. Les plastiques se dilatent plusieurs fois plus que l'aluminium et environ dix fois plus que l'acier. Un alésage usiné correctement pendant que la pièce est encore chaude à cause de l'outil peut se retrouver sous-dimensionné une fois refroidi. Pour les sièges de roulements et les ajustements serrés, nous usinons en fonction de la température réelle de service de la pièce — indiquez-nous donc cette température.
Le nylon absorbe l'eau. Le nylon non chargé absorbe l'humidité de l'air et se dilate en conséquence. Une pièce mesurée à sec dans une salle de contrôle climatisée n'est plus la même pièce après un mois dans un entrepôt en Malaisie. Si la tolérance est serrée et l'environnement humide, le POM est généralement la meilleure solution.
Il se déforme dans le mandrin. Une bague à paroi mince serrée comme une bague en acier reprend une forme ovale dès qu'elle est libérée. Le plastique nécessite des mors souples, une répartition de la charge et un serrage léger — ce qui coûte du temps de réglage, et explique pourquoi une simple bague en plastique n'est pas toujours moins chère que la même bague en laiton.
Les bavures sont filandreuses, pas coupantes. Le plastique ne se casse pas net comme le métal ; il s'étire et laisse des traces. L'ébavurage est une opération manuelle sur la plupart de ces pièces, et sur les pièces comportant de nombreux trous traversants, c'est une ligne réelle du devis plutôt qu'un simple arrondi.
La matière brute contient des contraintes internes. Les tiges et plaques extrudées sont sous contrainte dès le jour de leur fabrication. Coupez profondément d'un côté et la pièce se déforme. Pour les pièces serrées ou minces, nous ébauchons, laissons le matériau se stabiliser, puis finissons — une opération supplémentaire bien moins coûteuse qu'un lot déformé.
La tolérance en plastique
est une conversation.
Nous préférons convenir de ce qui est réalisable avant de couper plutôt que d'en débattre à l'inspection. Copier un bloc de tolérances aluminium sur un dessin en nylon est la raison la plus courante de rejet d'une pièce plastique.
Tolérance et stabilité
Ce qu’il faut nous communiquer
Les logements de roulements, les ajustements serrés et les trous taraudés se comportent tous différemment en plastique. Notre bibliothèque de spécifications couvre leur rédaction.
Lire le guide →Ce que nous pouvons garder
sur une pièce en plastique.
Publié sur la page afin que vous puissiez nous retenir ou nous écarter en trente secondes. Si une caractéristique de votre dessin sort de ce cadre, nous le mentionnons dans le devis.
Enveloppe d'usinage
Procédé et finition
Nous publions comment spécifier
les caractéristiques que nous usinons.
Quatre-vingts articles rédigés par ceux qui coupent les pièces. Ce sont ceux qui comptent le plus sur un dessin en plastique.
Envoyez le dessin.
Six éléments nous permettent de chiffrer une pièce plastique sans série de questions. Il en manque un et nous demanderons — mais le devis prend un jour de plus.
- Modèle 3D STEP / IGES
- Dessin coté PDF
- Matériau, ou ce qu’il doit supporter ou demandez-nous
- Quantité et volume récurrent requis
- Température de service et environnement important
- Les ajustements qui comptent réellement le cas échéant