
炭素繊維加工
マレーシア拠点のカーボンコンポジット加工。ボディワーク、カバー、プレート、フレームに対応。プロファイル切断、CNCルーティング、穴あけ・皿取り、エッジトリミングおよび仕上げ——やり直しの効かない積層材に対する加工です。.

実際に製造しているもの
カーボンファイバー製。.
カタログに掲載されている全11点のカーボン部品を、その構造別に分類——金型から形状を得る輪郭シェルと、プロファイルに切断される平板積層材の2種類です。この2つはまったく異なる加工を必要とし、それが図面から最初に読み取るポイントです。.
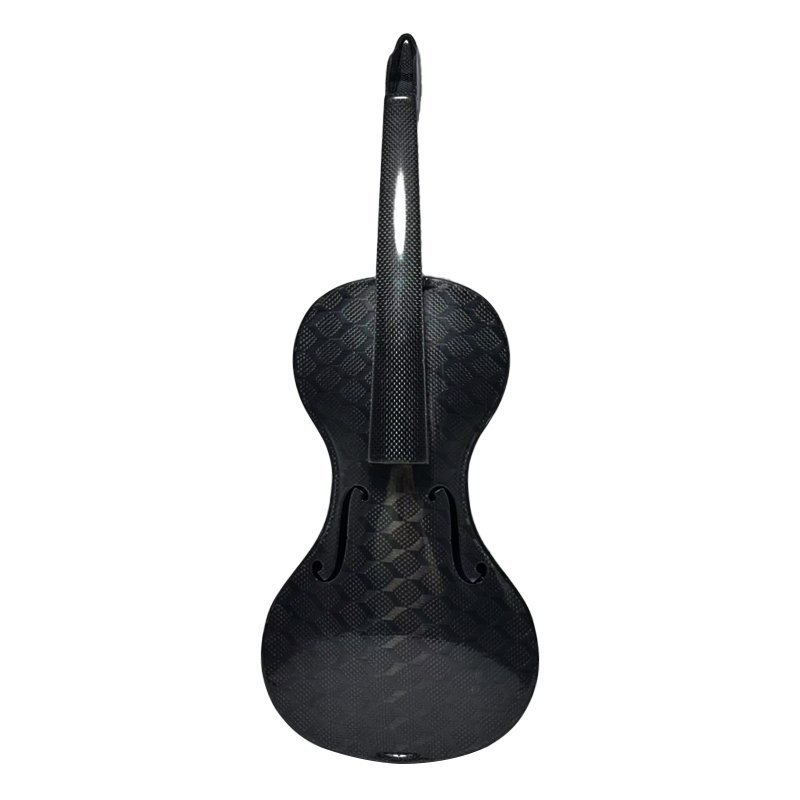
輪郭シェルおよびボディワーク
フェンダー、マッドガード、スクリーン、ミラーハウジング、成形カバー——金型から形状を得て、その後トリミング、穴あけ、仕上げが行われる部品です。.
7パーツ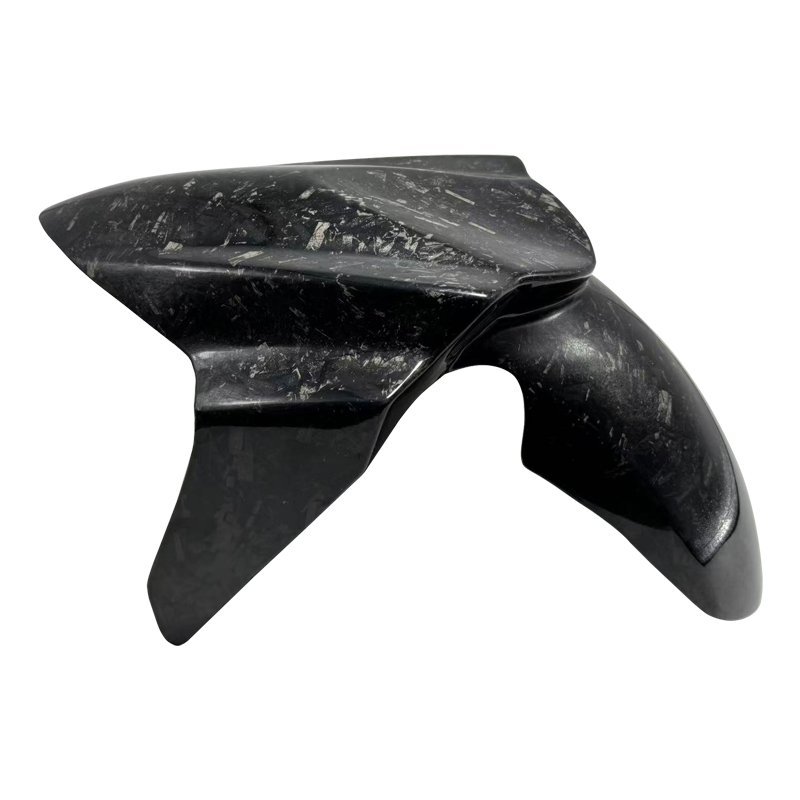


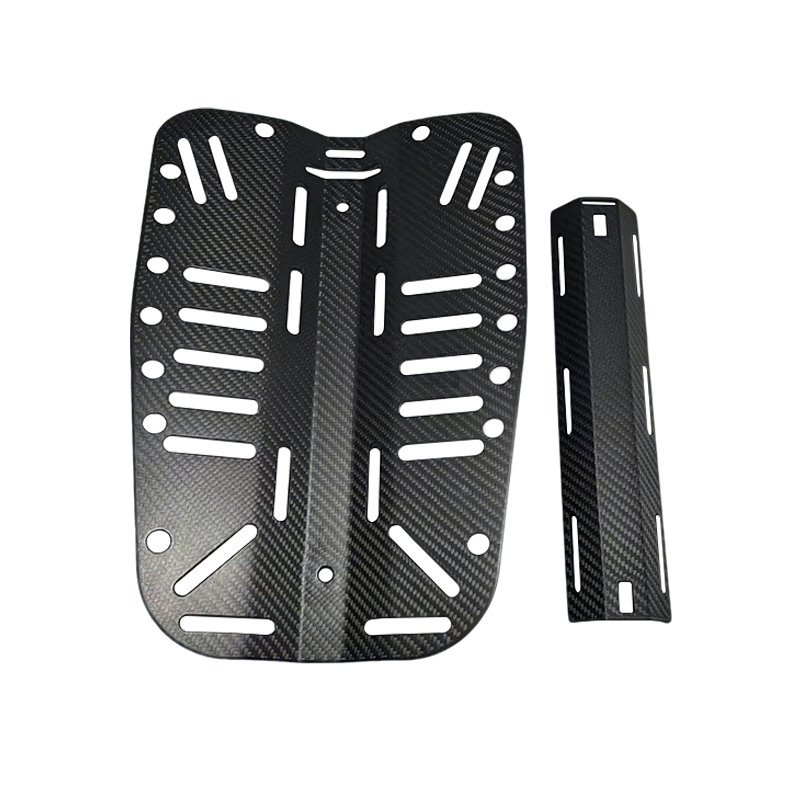
平板およびフレーム
バックプレート、フレーム、ペダルプレート、パネル——固体積層材からルーティング加工される部品で、外形、穴パターン、エッジ条件によって定義されます。.
4部品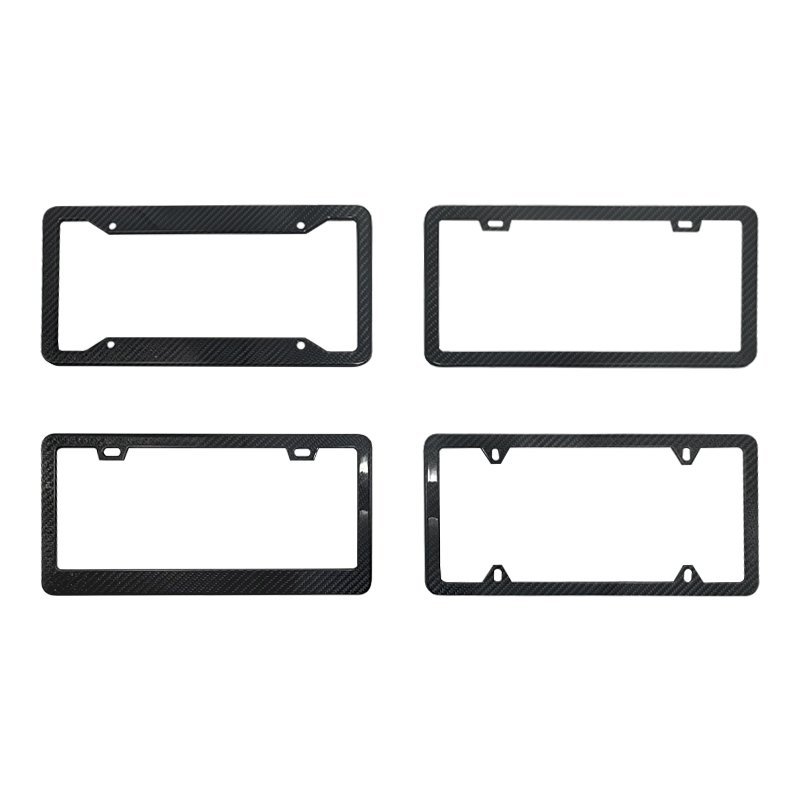


“「カーボンファイバー」”
は仕様ではありません。.
織り方、樹脂、厚さ、コア材が価格のほぼすべてを決定しますが、それらのいずれも3Dモデルでは見えません。同じ外形の2つの部品でも、コストが数倍異なることがあります。これらが当社が扱う構造です。.
カーボンファイバーは切断が難しい
わけではありません。許容しないのです。.
金属はやり直しが効きます。しかしデラミネーションした積層材はやり直しが効きません——剥離したプライは充填、研磨、または研磨によって強度を回復することはできません。カーボン部品に関する当社のすべての判断を左右する5つの要素があります。.
繊維が仕事をし、それを切断することで仕事は終わります。. 荷重経路を貫く穴は、どれほどきれいに見えても切断された荷重経路です。荷重がどこにかかり、部品が何にボルト締めされるかをお知らせください。強度への影響が最も少ない位置に穴とエッジを配置します。.
デラミネーションは抜け際に発生します。. ドリルが背面を貫通する際、最後のプライは背後に支えがなく、切断されずに持ち上がります。出口面のバッキング、貫通時の送り制御、適切なポイント形状——これらが良品の穴とスクラップを分ける大部分を占めます。.
方向は速度よりも重要です。. この材料は異方性です——織り方向とその直交方向で挙動が異なります。外層プライに対して誤った方向にルーティングすると、目に見える面の表面が持ち上がります。ダウンカットとアップカットの選択はエッジごとの判断であり、機械設定ではありません。.
工具を破壊し、その粉塵が他のすべてを破壊します。. カーボンダストは研磨性があり、導電性があります。切削工具を早く摩耗させ、ベアリングや回路のあるあらゆるものに侵入します。カーボンは集塵装置を備えた専用セットアップで加工されるため、これが部品単価がプラスチック部品の単価とはならない理由の一つです。.
外観は仕様であり、好みではありません。. 光沢かマットか、クリアコートか生材か、織目を揃えるか自由にするか — これらは見た目だけでなく、工程を変えます。完成品で面が見える場合、図面にその旨を記載していただければ、それを基準に積層とトリムを計画します。.
4つの加工工程、,
部品ごとに選択。.
当社が見積もるすべてのカーボン案件は、これらの組み合わせに帰結します。どれが適用されるかは、外形、ラミネート、そして完成品で部品のどの程度が見えるかによって決まります。.
加工工程
ご報告いただく内容
穴位置、座ぐり、エッジ状態が、ほとんどのカーボン部品の成否を分けます。当社の仕様ライブラリは、それらの指示方法を網羅しています。.
ガイドを読む →私たちが抱きしめられるもの
カーボン部品において。.
ページに公開しているので、30秒で当社が適任かどうかを判断できます。複合材料の公差は本質的に金属より広くなります — 図面の特徴がこの範囲外の場合、見積もりでその旨をお伝えします。.
加工範囲
公差と仕上げ
当社の仕事の進め方を公開しています
当社が切削する材料。.
部品を製作する担当者によって書かれた80の記事。複合材料の図面で最も重要なものです。.
図面を送ってください。.
6つの情報があれば、追加の質問なしでカーボン部品をお見積りできます。1つでも欠けると確認のご連絡をしますが、その場合お見積りに1日余分にかかります。.
- 3Dモデルまたは平面輪郭 STEP / DXF
- 寸法図 PDF
- 厚み、または必要な剛性 いずれか
- 数量およびリピート数量 必須
- 織目と仕上げ それが見える場合
- どの面が外観面か それらにマークを付ける