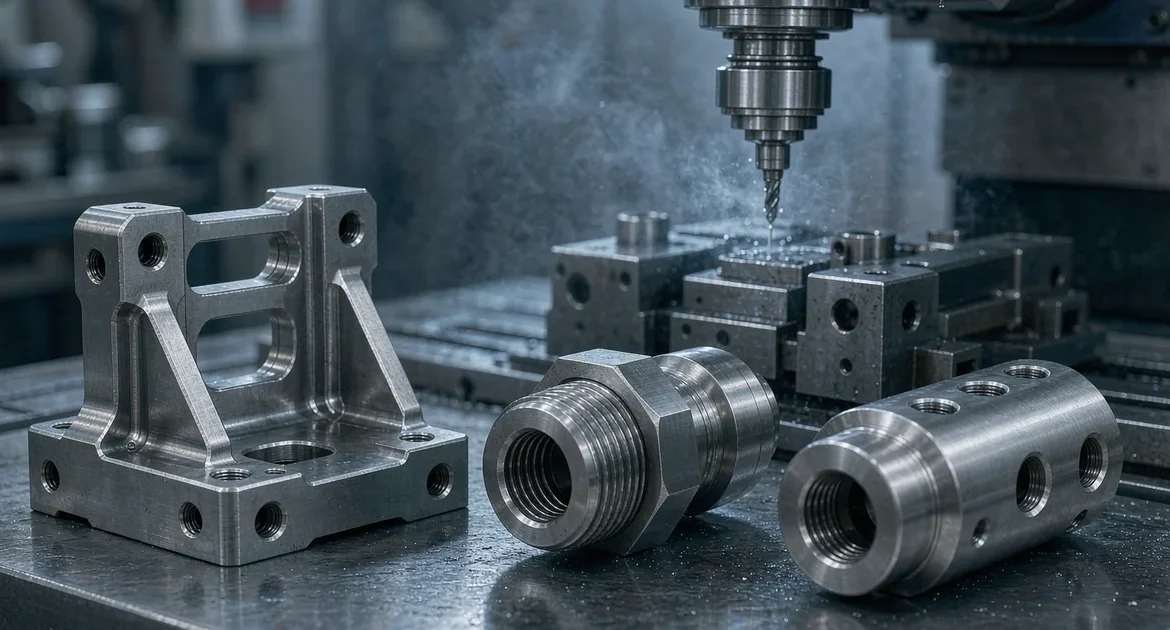
チタンは、機械加工者が触れるたびにその評判を証明する。強く、軽く、耐食性に優れる——そして、低い熱伝導率、加工硬化しやすい傾向、切削工具を噛み砕く癖で反撃してくる。. チタンCNC加工 は、材料が謎めいているから難しいのではない。アルミニウムや鋼でうまくいく近道に、この材料が協力することを拒むから難しいのだ。.
本ガイドでは、機械加工部品にとって重要なチタン grades、切削工具下でこの材料がそのように振る舞う理由、チタンを保護し着色する仕上げオプション、そしてチタン部品を製造可能に保つ設計習慣について説明する。航空宇宙、医療、モータースポーツ、産業用途で高性能部品を指定するエンジニアおよび購買担当者向けに書かれている。.
チタンが機械加工しにくい理由
チタンは、望まないまさにその場所に熱を集中させる。その熱伝導率はアルミニウムのほんの一部であるため、切削エッジで発生した熱は切りくずやワークピースへ逃げず、工具内に留まる。その結果、切削エッジは急速に劣化し、送りが軽すぎればワークピースは加工硬化し、工具摩耗が始まった瞬間に仕上げ面は悪化する。.
チタン機械加工を定義する3つの挙動:
- 熱が局所に留まる — 放熱性が悪いため、温度は切削エッジに集中する。そのためチタンはアルミニウムや鋼よりも低い表面速度で機械加工され、熱を運び去るために十分なクーラントが用いられる。.
- 加工硬化 — 鈍った工具や軽い仕上げパスは、切削中に表面を硬化させ、次のパスをより困難にし、工具寿命を劇的に短縮する。.
- スプリングバック — チタンは鋼よりも弾性的にたわみやすいため、薄肉壁や長い未支持形状では、寸法を保持するために剛性の高い治具と保守的な切削パラメータが必要となる。.
CNC機械加工部品向けチタン grades
チタンは grade によって指定される——これは ASM International などの組織によって維持されている呼称体系であり、grade は機械的性質を変えるのと同じくらい機械加工挙動も変える。以下の4つの grade が、ほとんどの機械加工部品作業をカバーする:
| 学年 | 別名 | 特性 | 代表的な用途 |
|---|---|---|---|
| Grade 2 | 工業用純チタン(CP) | 優れた耐食性、成形性、より低い強度 | 化学、海洋、医療用ハウジング |
| Grade 5 | Ti-6Al-4V | 高い比強度、主力合金 | 航空宇宙、モータースポーツ、インプラント |
| Grade 23 | Ti-6Al-4V ELI | より高い純度、優れた破壊靭性 | 医療用インプラント、重要航空宇宙用途 |
| Grade 7 | Ti-0.2Pd | 酸性媒体中での優れた耐食性 | 化学処理装置 |
Grade 5(Ti-6Al-4V)はほとんどの構造部品のデフォルトである——強度、重量、コストのバランスが他のどのチタンよりも優れている。Grade 2 は、強度よりも耐食性が重要で、部品が合金の追加性能を必要としない場合の選択肢である。Grade 23 は本質的に Grade 5 であり、不純物管理をより厳格にしたもので、疲労寿命と破壊靭性が重要な用途、たとえば荷重支持インプラントで指定される。Grade 7 は最も過酷な化学環境向けにパラジウムを添加している。.
機械加工戦略:工具、速度、クーラント
チタンをうまく機械加工することは、英雄的行為ではなくパラメータの規律である。アルミニウムでうまくいくアプローチは、チタン工具を数分で破壊する:
- コーティング超硬工具 — チタンは鋭利で耐熱性のあるエッジを要求する。コーティング超硬が標準であり、コーティングは工具への熱伝達を減らし、切りくずをエッジに溶着させる化学反応性に抵抗する。.
- より低い速度、より高い送り — アルミニウムとは逆である。低速で運転すると熱を抑えられ、健全な送りは工具を切削させ続け、表面を加工硬化させるこすりを防ぐ。.
- 十分なクーラント — 高圧クーラントは切削領域から熱と切りくずを洗い流す。チタンの乾式加工やミスト加工は、工具焼損を招く。.
- 剛性の高い治具 — チタンのスプリングバックは脆弱な段取りを罰する。短い工具突出量と堅固なワーク保持が、部品が振動して公差から外れるのを防ぐ。.
工具寿命はチタン機械加工における隠れたコストである。チタン向けにパラメータを調整していない工場は、見積りを誤り、利益を失うか、急いだ切削と表面欠陥によってリスクを顧客に押し付けることになる。この材料に関する経験が、仕様を満たすチタン部品と、見た目は問題なく届くが疲労で破壊する部品との差を生む。.
チタン部品の表面仕上げ
チタンの仕上げは機能によって決まる——腐食保護は主に自然酸化皮膜によって備わっているため、仕上げは摩耗、外観、そして医療および航空宇宙作業では表面完全性に関するものである:
- 陽極酸化処理 — チタン陽極酸化はアルミニウム陽極酸化よりも薄く、重摩耗保護よりも識別および色分けに多く用いられる。電圧が色を制御し、染料なしで青、紫、金を生み出す。.
- 不動態化処理 — 保護酸化層を洗浄・厚膜化し、表面の鉄分を除去して耐食性を向上させる化学処理。医療部品および航空宇宙部品における標準的な手法。.
- ビーズブラスト — 均一なマット仕上げを実現し、表面に有益な圧縮応力を付与することで疲労強度を向上させることができるため、航空宇宙部品で一般的に採用されている。.
- 研磨 — 化粧部品向けの反射仕上げまたはサテン仕上げのための機械研磨。目に見える医療機器やコンシューマー向けチタン製品で頻繁に指定される。.
切削可能なチタン部品の設計のヒント
優れたチタン設計は、この材料が協力的でないことを尊重するものである:
- 薄い支持なしの壁を避ける — チタンはスプリングバックするため、アルミニウムでは寸法が保持される薄い壁もチタンでは不安定になる。形状が許す限り厚みを追加するか補強を施すこと。.
- 内隅に十分な余裕を持たせる — 鋭いコーナーは応力と加工難度の両方を集中させる。標準工具に合致する半径は工具負荷を低減し、同時に疲労寿命を向上させる。.
- 工具アクセスを考慮した設計 — 深いポケットや凹部は、チタンが最も苦手とする長く柔軟な工具を必要とする。深い形状が必要な場合は、公差が緩くなるかコストが上昇することを覚悟すること。.
- 仕上げの意図を早期に指定する — 部品に陽極酸化、不動態化、ビーズブラストのいずれが必要かで、加工および洗浄の工程が変わる。切削前に工場に伝えること、後からでは遅い。.
GRANのチタン加工方法
GRAN INDUSTRIES SDN. BHD.では、すべての材料に適用する同じ基本原則でチタンを加工している:見積もり前に図面を確認する。材料グレード、公差の実現可能性、仕上げの意図、数量を事前に確認する。なぜなら、誤った前提で見積もられたチタン部品は、関係者全員にとって高くつく過ちとなるからである。.
当社はチタンをステンレス鋼、アルミニウム、カーボンファイバー、エンジニアリングプラスチックとともに加工し、鍛造、プレス、板金、冷間圧造を社内で一貫して行っている。この幅広さはチタンプログラムにおいて重要であり、ニアネットシェイプの鍛造または成形ブランクにより、1つの切りくずも出す前に最も高コストな加工を排除できる。詳細はこちらをご覧ください CNC加工プロセス概要 をご参照ください。.
チタンCNC加工プロジェクトを開始する
チタンは、それを尊重する工場に報い、アルミニウムのように扱う工場を罰する。プロジェクトにチタン部品——航空宇宙ブラケット、医療インプラント、モータースポーツ部品、腐食が重要なハードウェア——が必要な場合は、図面、参考サンプル、またはプロジェクト概要をこちらまでお送りください info@gran.my またはお電話ください: +60 10-881 2868. までお送りください。材料グレード、数量、公差、仕上げ要件を含めていただければ、プロジェクトをレビューし、推奨加工ルートとリードタイムを添えた見積書を返信いたします。当社の全能力は gran.my.
よくある質問
Q: どのチタングレードを加工できますか?
A: ほとんどのCNC加工をカバーするグレードを加工しています——Grade 2(工業用純チタン)、Grade 5(Ti-6Al-4V)、Grade 23(Ti-6Al-4V ELI)、Grade 7など。Grade 5は構造部品のデフォルト、Grade 2は耐食性重視の用途、Grade 23は疲労寿命と破壊靭性が重要な場合、Grade 7は過酷な化学環境向けです。使用条件をお知らせいただければ、見積もり時に適切なグレードを推奨します。.
Q: チタンが鋼やアルミニウムより加工が難しいのはなぜですか?
A: チタンは熱伝導性が低いため、切削熱が切りくずとともに逃げず、工具先端に集中します。また、送りが小さすぎたり工具が鈍ったりすると加工硬化し、鋼よりも弾性的にスプリングバックします。これらが相まって、低い切削速度、より鋭いコーティング超硬工具、十分なクーラント、剛性の高い治具が不可欠となります。チタンに精通した工場は、アルミニウムに慣れた工場とはまったく異なるパラメータを設定します。.
Q: チタン部品で利用可能な表面仕上げは何ですか?
A: 主な選択肢は、陽極酸化(薄く、色分けや識別に使用)、不動態化(保護酸化層を洗浄・厚膜化して耐食性を向上)、ビーズブラスト(均一なマット仕上げで疲労寿命も改善可能)、化粧部品向けの研磨です。適切な選択は部品の機能に依存します——医療部品や航空宇宙部品は通常不動態化が必要であり、目に見えるコンシューマー製品には陽極酸化や研磨が施されることが多いです。.
Q: チタンCNC部品でどのような公差を保持できますか?
A: 剛性の高い治具と調整されたパラメータにより、一般的なチタン形状で約±0.05 mmを日常的に保持し、適切なセットアップで重要な直径ではさらに厳しく対応します。チタンのスプリングバックにより、薄い壁や長い支持なしの形状はアルミニウムや鋼よりも公差が広がるため、達成可能な数値は常に形状に依存します。重要な寸法は測定により検証され、検査報告書に記録されます。.