البلاستيك الهندسي هو العمود الفقري الصامت في التصميم الميكانيكي الحديث. فهو يقلل الوزن، ويزيل التآكل، ويمتص الاهتزازات، ويوفر عزلًا كهربائيًا حيث لا تستطيع المعادن ذلك. لكن تشغيله بشكل جيد ليس مجرد مسألة تشغيل برنامج معدني على قطعة بلاستيكية. فالبلاستيك ينحرف تحت ضغط التثبيت، ويتمدد بالحرارة أثناء القطع، وينتج نتوءات تتطلب عناية مختلفة عن تلك المدرّبة على الألمنيوم أو الفولاذ.
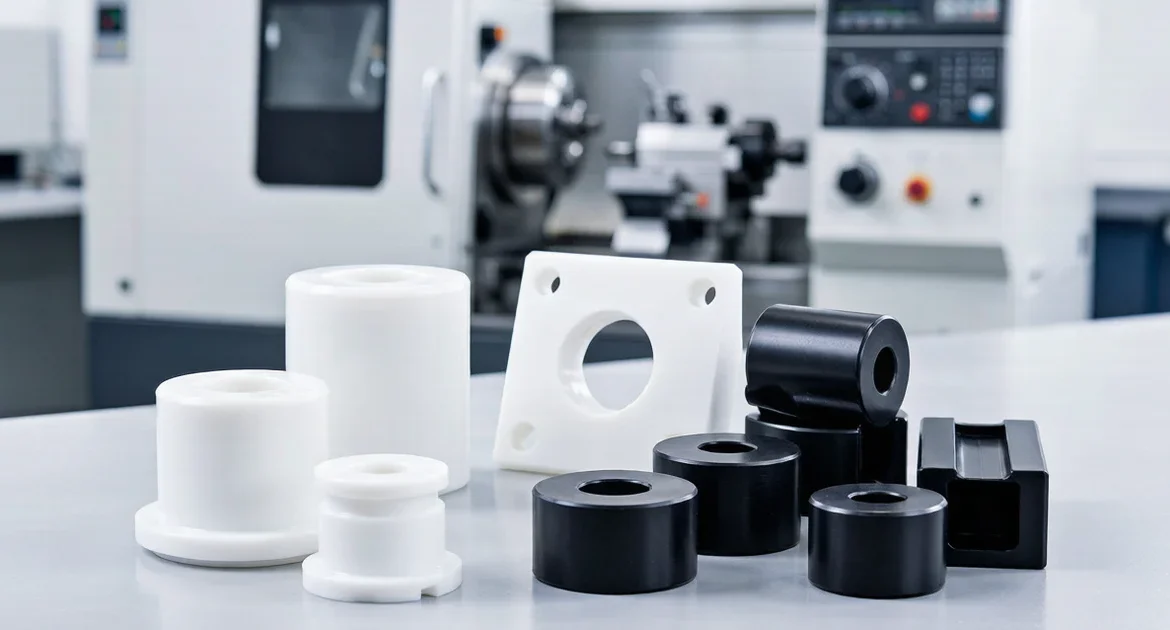
في شركة GRAN INDUSTRIES SDN. BHD.، يتم تنظيم تشغيل البلاستيك الهندسي حول أربع عمليات CNC أساسية: الخراطة، والتفريز، والتثقيب والتجويف، والمعالجة السطحية. يتم اختيار كل منها بناءً على هندسة القطعة، ومتطلبات التركيب، وظروف التشغيل التي سيواجهها المكوّن النهائي. تشرح هذه المقالة كل طريقة، والفئات النموذجية للأجزاء التي تنتجها، وكيف تضمن عملية مراجعة المشروع في GRAN اختيار نهج التشغيل الصحيح قبل بدء الإنتاج.
لماذا يحتاج البلاستيك الهندسي إلى نهج تشغيل مختلف
يتصرف البلاستيك بشكل مختلف عن المعادن بثلاث طرق تؤثر مباشرة على جودة التشغيل:
- التمدد الحراري — يتمدد البلاستيك بشكل أكبر بكثير من المعادن عند التسخين. فالقطعة التي تُقاس بشكل صحيح أثناء القطع قد تكون أصغر من الحجم المطلوب بعد أن تبرد. وهذا أمر بالغ الأهمية لمقاعد المحامل وخصائص التثبيت بالضغط حيث يجب أن يبقى القطر النهائي ضمن نطاق ضيق عند درجة حرارة الغرفة.
- انحراف التثبيت — على عكس الألمنيوم، يتشوه البلاستيك تحت قوة التثبيت. فالجلبة رقيقة الجدران التي تُمسك بإحكام شديد في ظرف المخرطة سترتد عند تحريرها، مما يؤدي إلى تجويف غير دائري. يجب أن توزع تركيبات التثبيت الحمل على كامل القطعة بدلاً من تركيزه عند نقاط تلامس الفكوك الثلاثة.
- تكوّن النتوءات — النتوءات البلاستيكية ليست مثل النتوءات المعدنية. فهي غالبًا مرنة وخيطية وليست حادة، ولا تنكسر بشكل نظيف باستخدام أداة إزالة النتوءات. إنها تتطلب نهجًا مختلفًا — أدوات حادة، ومعدلات تغذية مناسبة، وعمليات محددة لكسر الحواف.
1. الخراطة: العملية الأساسية للمكونات البلاستيكية الهندسية الدائرية
الخراطة هي العملية الأكثر شيوعًا لأجزاء البلاستيك الهندسي. أي مكوّن دائري في الأساس — جلبة، أو بكرة، أو كم، أو فاصل، أو حلقة — يبدأ على المخرطة. مفتاح الجودة في خراطة البلاستيك هو إدارة تراكم الحرارة مع الحفاظ على أقطار دقيقة.
الأجزاء المنتجة عبر الخراطة:
- الجلب والأكمام — مكونات تآكل أسطوانية بأقطار داخلية وخارجية مضبوطة. غالبًا ما تتطلب تفاوتات ملاءمة محامل على القطر الداخلي وملاءمة انزلاقية على القطر الخارجي لتركيبها في الهيكل.
- البكرات وعجلات التوجيه — مكونات دوارة بمقاعد محامل، وأسطح كتفية، وأحيانًا مقاطع خارجية محدبة أو مخددة. التركيز بين التجويف والقطر الخارجي هو البعد الحرج.
- الفواصل والأطواق — حلقات بسيطة وعناصر فصل بأسطح متوازية وطول إجمالي مضبوط. توازي الأسطح مهم لأن هذه الأجزاء تحدد الموضع المحوري في التجميع.
- الحلقات والأجزاء الدائرية المخصصة — مكونات خراطة خاصة بالتطبيق مع أكتاف، ودرجات، وأخاديد، أو شطفات.
في GRAN، تستخدم خراطة البلاستيك أدوات ذات زاوية أشعال موجبة حادة لقص المادة بدلاً من دفعها. يُستخدم المبرد بشكل محدود أو لا يُستخدم إطلاقًا للمواد مثل POM والنايلون التي تمتص الرطوبة، حيث يمكن أن يتغير الاستقرار البعدي بعد جفاف قطعة مشبعة بالمبرد. يتم ضبط معدلات التغذية وسرعات المغزل لكل درجة بلاستيك — فالنايلون المملوء بالزجاج الذي يُخرط بسرعة POM غير المملوء سينتج سطحًا خشنًا وممزقًا.
2. التفريز: إنشاء المقاطع والجيوب والأسطح المسطحة
يتعامل التفريز مع الأجزاء البلاستيكية غير الدائرية: الكتل، والألواح، والعوازل، وقضبان التوجيه، والمكونات المحولة ذات الأسطح المرجعية المسطحة، والميزات المجوفة، والفتحات، والمقاطع الجانبية.
الأجزاء المنتجة عبر التفريز:
- ألواح وكتل العزل — مكونات مسطحة بأنماط فتحات تثبيت، ومقاطع مسارات، وميزات مجوفة. الاستقرار البعدي هو الأولوية لأن هذه الأجزاء تتفاعل مع التجميعات الكهربائية أو الهيكلية.
- قضبان التوجيه ووسادات التآكل — عناصر انزلاق خطية بأسطح تلامس مسطحة، وفتحات تثبيت، وثقوب براغي غاطسة. جودة السطح على وجه الانزلاق تحدد سلوك الاحتكاك أثناء الخدمة.
- ألواح المحولات والأغطية — ألواح بلاستيكية مخصصة الشكل مع مسارات خارجية، وحفر ثقوب، وتشكيل حواف لتجميعات الآلات OEM.
- الهياكل المخصصة المُشغّلة — أجزاء صندوقية أو شبيهة بالأغلفة تتطلب تفريزًا متعدد الجوانب مع أرضيات جيوب، وزوايا داخلية، ومواقع إدخالات ملولبة.
التحدي الرئيسي في تفريز البلاستيك هو تثبيت الشغلة دون تشويه. فاللوح المثبت بإحكام عند الزوايا يمكن أن ينحني للأعلى في المنتصف، مما يتسبب في عدم استواء أرضية الجيب. تستخدم GRAN تركيبات تفريغ هوائي، وتثبيتًا منخفض الارتفاع مع وسادات تلامس موزعة، وتثبيتًا بشريط لاصق مزدوج الجوانب للألواح البلاستيكية الرقيقة للحفاظ على استواء القطعة دون إدخال إجهاد.
3. التثقيب والتجويف والتنفيط: إنشاء واجهات وظيفية
عمليات إنشاء الثقوب على البلاستيك الهندسي تحمل مجموعة مخاطر خاصة بها. فالمثقاب الذي يدخل بعدوانية شديدة يمكن أن يذيب جدار الثقب بدلاً من قطعه. والتجويف الذي يولد حرارة زائدة يمكن أن ينغلق بعد التبريد. والثقب الملولب في البلاستيك يتصرف بشكل مختلف تمامًا عن نفس الخيط في المعدن.
عمليات إنشاء الثقوب في GRAN:
- التثقيب — ثقوب تمرير للمثبتات، وثقوب خلوص، ونقاط تثبيت. هندسة المثقاب الحادة بزوايا حلزونية عالية تزيل الرايش بفعالية وتقلل الاحتكاك في الثقب. دورات التثقيب التدريجي تكسر الرايش وتمنع تراكم الحرارة في الثقوب العميقة.
- ممل — أقطار داخلية دقيقة لمقاعد المحامل، ومبيتات الجلب، وثقوب التحديد. أدوات التجويف أحادية النقطة تسمح بضبط القطر للتعويض عن الارتداد المادي بعد تمرير التخشين.
- التنفيط — ثقوب ملولبة للمثبتات وميزات التجميع. بالنسبة للبلاستيك، يمكن لصنابير تشكيل الخيط إنتاج خيوط أقوى من صنابير قطع الخيط لأنها تزيح المادة بدلاً من قطعها، مما يضغط البلاستيك حول ملف الخيط. تُستخدم الإدخالات الملولبة (الحلزونية أو بقفل المفتاح) عندما يتم تجميع الوصلة وفكها بشكل متكرر.
4. المعالجة السطحية والحواف: التشطيب للتركيب والمتانة
لا يُعتبر جزء البلاستيك الهندسي مكتملًا عند إجراء آخر قطع. فالمعالجة السطحية والحواف تحول الفراغ المُشغّل إلى مكوّن جاهز للتجميع بتركيبات نظيفة، وأسطح تلامس ناعمة، ومظهر موحد عبر الدفعات.
تشمل المعالجة بعد التشغيل:
- إزالة النتوءات — إزالة النتوءات المرنة والخيطية التي تتشكل على حواف البلاستيك. إزالة النتوءات يدويًا باستخدام شفرة حادة وبالزاوية الصحيحة تعمل بشكل أفضل من أدوات إزالة النتوءات الدوارة، التي قد تذيب أو تلطخ البلاستيك بدلاً من إزالة النتوءات بشكل نظيف.
- تنعيم الحواف — كسر الزوايا الحادة باستخدام شطب أو نصف قطر محكوم. الحواف البلاستيكية التي تبدو حادة عند اللمس غالبًا ما تكون علامة على معالجة غير مكتملة — كسر حافة صغير يتراوح بين 0.2 مم و0.5 مم يحسن أمان التعامل وإحساس التجميع دون التأثير على الهندسة الوظيفية.
- تنظيف مواقع الجلوس — التحقق من أن مواقع جلوس المحامل، وأسطح الكتفين، وأسطح التلامس خالية من النتوءات والشرائح المعدنية وبقايا سوائل القطع. شريحة معدنية واحدة محاصرة في موقع جلوس المحمل يمكن أن تزيح المحمل بما يتجاوز حد التسامح المسموح به.
- تشذيب الأسطح — تمريرات نهائية خفيفة على أسطح الاحتكاك والأسطح المرئية لضمان تناسق الملمس والمظهر عبر الدفعة بأكملها.
أي عملية تناسب أي قطعة: مرجع سريع
| فئة القطعة | الدوران | الطحن | الثقب/التجويف | الحواف/الأسطح |
|---|---|---|---|---|
| الجلبات والأكمام | \u2713 | \u2713 | \u2713 | |
| البكرات وعجلات التوجيه | \u2713 | \u2713 | \u2713 | |
| الفواصل والياقات | \u2713 | \u2713 | ||
| ألواح العزل | \u2713 | \u2713 | \u2713 | |
| القضبان الموجهة ووسادات التآكل | \u2713 | \u2713 | \u2713 | |
| ألواح المحولات والأغطية | \u2713 | \u2713 | \u2713 | |
| الهياكل المخصصة | \u2713 | \u2713 | \u2713 |
كيف تراجع GRAN مشاريع البلاستيك الهندسي قبل الإنتاج
يخضع كل مشروع بلاستيك هندسي لمراجعة منظمة قبل بدء التشغيل الآلي. تلتقط هذه العملية المشكلات التي يكون إصلاحها مكلفًا بعد قطع الدفعة الأولى.
- مراجعة الهندسة وظروف التشغيل — نقوم بفحص مخطط القطعة، وسماكة الجدران، والبيئة التشغيلية. الجلبة التي تعمل جافة عند درجات حرارة مرتفعة تتطلب معايير تشغيل مختلفة عن تلك التي تعمل في حمام زيت عند درجة حرارة الغرفة. يتم وضع علامات على المقاطع رقيقة الجدران، والميزات الطويلة غير المدعومة، والجيوب العميقة لمراجعة التثبيت.
- فحص الميزات والتسامحات — يتم فحص مواقع جلوس المحامل، وفتحات التثبيت، ومواصفات الخيوط، وواجهات الملاءمة الانزلاقية أو الملاءمة الضغطية مقابل الرسم. التسامحات القابلة للتحقيق في المعدن قد تحتاج إلى تعديل للبلاستيك بسبب التمدد الحراري وخصائص امتصاص الرطوبة.
- Processing route selection — بناءً على الهندسة والميزات، نحدد تسلسل العمليات. القطعة التي تتطلب كلاً من الخراطة والتفريز، على سبيل المثال، تُكمل ميزاتها المخروطة أولاً بينما تكون القطعة لا تزال فراغًا دائريًا صلبًا، مما يوفر أقصى صلابة للأقطار الحرجة.
- مواءمة توقعات السطح والحواف — نؤكد ما إذا كانت القطعة تحتوي على أسطح احتكاك (حيث يؤثر التشطيب مباشرة على الوظيفة)، أو أسطح تجميلية، أو مناطق تلامس حرجة للتجميع. يحدد هذا معيار تنعيم الحواف ومعالجة الأسطح.
- Sample validation — يتم تشغيل دفعة عينة صغيرة وفحصها للتأكد من دقة الأقطار، وحالة السطح، والتحكم في النتوءات، وملاءمة التجميع قبل الإنتاج الكامل. للأجزاء ذات الملاءمة الضيقة للمحامل، يتم قياس العينات عند درجة حرارة الغرفة المستقرة لتأكيد الأبعاد النهائية.
للاطلاع على سير العمل الكامل من الرسم إلى التسليم، راجع CNC machining process overview.
ابدأ مشروع تشغيل البلاستيك الهندسي الخاص بك
إذا كان مشروعك يتضمن جلبات بلاستيكية، أو بكرات، أو عوازل، أو قطع توجيه، أو فواصل، أو مكونات بلاستيكية مخصصة OEM، فإن GRAN INDUSTRIES SDN. BHD. لديها القدرة على المعالجة للانتقال من التحقق من العينات إلى الإنتاج المتكرر بجودة ثابتة.
Send your drawing, reference sample, or project brief to info@gran.my أو اتصل على +60 10-881 2868. — قم بتضمين هندسة القطعة، وتفضيل المواد، ومتطلبات الكمية، وأي ظروف تشغيل خاصة ستواجهها قطعك. يراجع فريقنا كل استفسار ويعيد عرض سعر مع مسار المعالجة الموصى به والمهلة الزمنية.
تعرف على المزيد على صفحة خدمة تشغيل البلاستيك الهندسي.
الأسئلة الشائعة
س: ما هي أنواع البلاستيك الهندسي التي يمكن لـ GRAN تشغيلها؟
ج: نقوم بتشغيل مجموعة واسعة من البلاستيك الهندسي بما في ذلك POM (الأسيتال/ديلرين)، والنايلون (PA6، PA66، وأنواع معبأة بالألياف الزجاجية)، وPTFE (تفلون)، وUHMWPE، وPEEK، وأنواع أخرى من اللدائن الحرارية الهندسية. المادة المناسبة تعتمد على التطبيق: POM لقطع التآكل منخفضة الاحتكاك، والنايلون للمتانة ومقاومة الصدمات، وPTFE لمقاومة المواد الكيميائية والانزلاق في درجات الحرارة العالية، وPEEK للتطبيقات عالية القوة ودرجات الحرارة العالية. إذا لم تكن متأكدًا من المادة المناسبة لقطعتك، فشارك ظروف التشغيل أثناء عرض السعر وسنوصي بالدرجة الصحيحة.
س: ما هي التسامحات التي يمكنكم تحقيقها على قطع البلاستيك المخروطة؟
ج: التسامحات النموذجية لقطع البلاستيك المخروطة هي ±0.05 مم على الأقطار و±0.1 مم على الأطوال، ولكن هذا يعتمد على المادة وهندسة القطعة. يمكن تحقيق تسامحات أدق مع ظروف تشغيل مستقرة، ولكن جميع تسامحات البلاستيك يجب أن تأخذ في الاعتبار التمدد الحراري، وفي حالة النايلون، امتصاص الرطوبة. جلبة نايلون مشغّلة بتسامح تجويف ضيق في يوم جاف يمكن أن تُقاس بشكل مختلف بعد امتصاص الرطوبة. نناقش هذه السلوكيات المادية أثناء عرض السعر حتى تتمكن من تحديد تسامحات وظيفية وواقعية في نفس الوقت.
س: هل يمكنكم تشغيل البلاستيك الهندسي المعبأ بالألياف الزجاجية أو الكربونية؟
ج: نعم، ولكن البلاستيك المعبأ يتطلب أدوات ومعايير مختلفة مقارنة بالدرجات غير المعبأة. الألياف الزجاجية والكربونية كاشطة وتتلف أدوات الكربيد القياسية بشكل أسرع. نستخدم أدوات مطلية بالألماس أو كربيد متخصص ونضبط معايير القطع لإدارة عمر الأداة وتشطيب السطح على المواد المعبأة. العملية راسخة — فقط أخبرنا بدرجة المادة أثناء عرض السعر.
س: ما هي الكمية الدنيا للطلب لقطع CNC البلاستيكية؟
ج: ندعم طلبات النماذج الأولية والدفعات الصغيرة للتحقق الأولي من التصميم. بمجرد الموافقة على العينة، ننتقل إلى كميات الإنتاج بناءً على احتياجات برنامجك — دون حد أدنى تعسفي. سواء كنت بحاجة إلى خمس قطع لفحص الملاءمة أو 5000 لطلب OEM مجدول، فإن مراجعة المشروع ومسار المعالجة يتوسعان وفقًا لذلك.
س: هل تحتاج القطع البلاستيكية إلى تغليف أو معالجة مختلفة مقارنة بالقطع المعدنية؟
ج: نعم. البلاستيك الهندسي يخدش بسهولة أكبر من المعادن، لذلك يتم استخدام فصل فردي للقطع أو تغليف مقسم لمنع تلف التلامس. القطع ذات الملاءمة الضيقة للمحامل تُغلف للحفاظ على نظافتها وخلوها من الشوائب، وقد تُغلق قطع النايلون في تغليف حاجز للرطوبة إذا كان الاستقرار البعدي أثناء التخزين والنقل أمرًا حرجًا. ننسق التغليف بناءً على متطلبات التوزيع الخاصة بك.