Les plastiques techniques sont les chevaux de trait silencieux de la conception mécanique moderne. Ils réduisent le poids, éliminent la corrosion, absorbent les vibrations et offrent une isolation électrique là où les métaux ne le peuvent pas. Mais leur usinage de qualité n'est pas simplement une question d'exécuter un programme métal avec une pièce en plastique. Les plastiques se déforment sous la pression de serrage, se dilatent sous l'effet de la chaleur en cours de coupe et produisent des bavures qui exigent un œil différent de celui formé à l'aluminium ou à l'acier.
Chez GRAN INDUSTRIES SDN. BHD., l'usinage des plastiques techniques est structuré autour de quatre opérations CNC fondamentales : le tournage, le fraisage, le perçage et l'alésage, et le traitement des surfaces. Chacune est sélectionnée en fonction de la géométrie de la pièce, des exigences d'ajustement et des conditions de fonctionnement auxquelles le composant fini sera soumis. Cet article explique chaque méthode, les catégories typiques de pièces qu'elle produit, et comment le processus de revue de projet de GRAN garantit que la bonne approche d'usinage est choisie avant le début de la production.
Pourquoi les plastiques techniques nécessitent une approche d'usinage différente
Les plastiques se comportent différemment des métaux de trois manières qui affectent directement la qualité d'usinage :
- Dilatation thermique — Les plastiques se dilatent nettement plus que les métaux lorsqu'ils sont chauffés. Une pièce qui mesure correctement en cours de coupe peut être sous-dimensionnée une fois refroidie. Ceci est particulièrement critique pour les sièges de roulements et les caractéristiques d'ajustement par pression où le diamètre final doit se maintenir dans une plage étroite à température ambiante.
- Déformation sous serrage — Contrairement à l'aluminium, les plastiques se déforment sous l'effet de la force de serrage. Une douille à paroi mince maintenue trop fermement dans un mandrin de tour reprendra sa forme initiale une fois relâchée, ce qui entraîne un alésage hors de rond. Le montage doit répartir la charge sur toute la pièce plutôt que de la concentrer en trois points de contact de mors.
- Formation de bavures — Les bavures de plastique ne ressemblent pas aux bavures de métal. Elles sont souvent souples et filandreuses plutôt que tranchantes, et elles ne se détachent pas nettement avec un outil d'ébavurage. Elles nécessitent une approche différente — des outils coupants, des vitesses d'avance appropriées et des opérations spécifiques de cassage d'arêtes.
1. Tournage : Le processus de base pour les composants ronds en plastique technique
Le tournage est l'opération la plus courante pour les pièces en plastique technique. Tout composant fondamentalement rond — une douille, un rouleau, un manchon, une entretoise ou un anneau — commence sur le tour. La clé de la qualité dans le tournage des plastiques est de gérer l'accumulation de chaleur tout en maintenant des diamètres serrés.
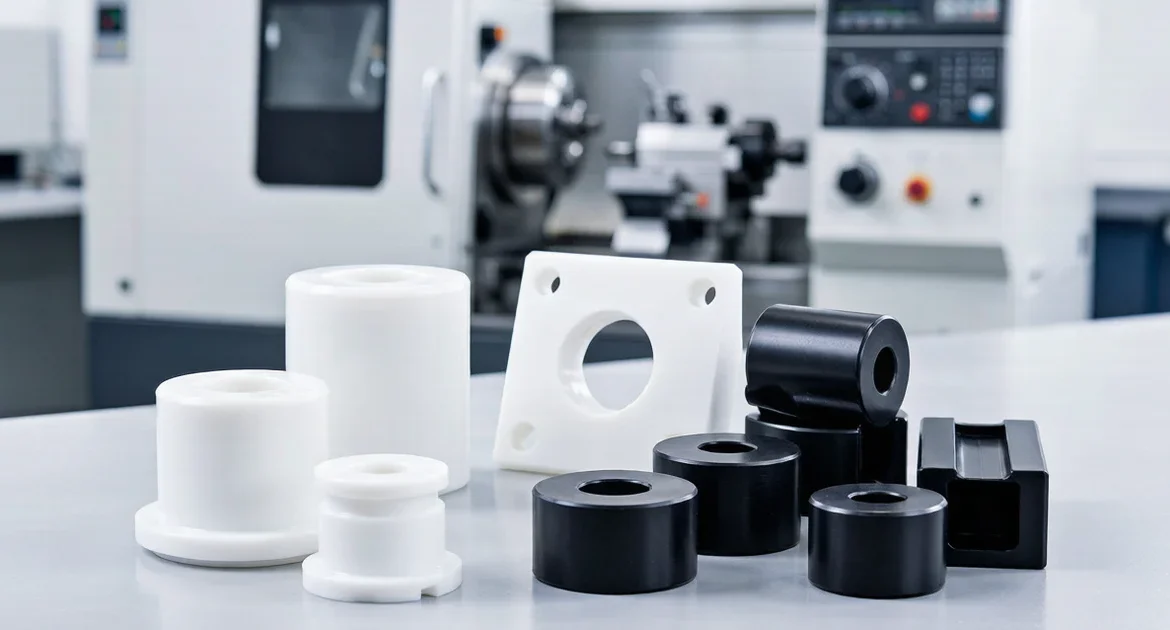
Pièces produites par tournage :
- Douilles et manchons — Composants d'usure cylindriques avec diamètres intérieurs et extérieurs contrôlés. Nécessitent souvent des tolérances d'ajustement pour roulements sur le diamètre intérieur et un diamètre extérieur à ajustement glissant pour l'installation dans le logement.
- Rouleaux et roues de guidage — Composants rotatifs avec sièges de roulements, faces d'épaulement et parfois profils extérieurs bombés ou rainurés. La concentricité entre l'alésage et le diamètre extérieur est la dimension critique.
- Entretoises et colliers — Anneaux simples et éléments d'espacement avec faces parallèles et longueur totale contrôlée. Le parallélisme des faces est important car ces pièces fixent la position axiale dans un assemblage.
- Anneaux et pièces rondes personnalisées — Composants tournés spécifiques à l'application avec épaulements, gradins, rainures ou chanfreins.
Chez GRAN, le tournage des plastiques utilise des outils à coupe positive et à forte dépouille pour cisailler plutôt que pousser le matériau. Le liquide de refroidissement est utilisé avec parcimonie ou pas du tout pour des matériaux comme le POM et le nylon qui absorbent l'humidité, car la stabilité dimensionnelle peut changer après le séchage d'une pièce imbibée de liquide de refroidissement. Les vitesses d'avance et les régimes de broche sont adaptés à chaque qualité de plastique — une pièce en nylon chargé de verre tournée à la vitesse d'un POM non chargé produira une surface rugueuse et déchirée.
2. Fraisage : Création de profils, de poches et de surfaces planes
Le fraisage traite les pièces en plastique qui ne sont pas rondes : blocs, plaques, isolateurs, rails de guidage et composants d'adaptation avec surfaces de référence planes, caractéristiques en poches, rainures et contours profilés.
Pièces produites par fraisage :
- Plaques et blocs isolateurs — Composants plats avec motifs de trous de montage, profils fraisés et caractéristiques en poches. La stabilité dimensionnelle est la priorité car ces pièces s'interfacent avec des assemblages électriques ou structurels.
- Rails de guidage et plaquettes d'usure — Éléments coulissants linéaires avec surfaces de contact planes, rainures de montage et trous de fixation fraisés. La qualité de surface sur la face de glissement détermine le comportement de friction en service.
- Plaques d'adaptation et couvercles — Panneaux en plastique de forme personnalisée avec fraisage de contour, perçage de trous et profilage des arêtes pour assemblages de machines OEM.
- Boîtiers usinés sur mesure — Pièces de type boîtier ou enveloppe nécessitant un fraisage multi-faces avec fonds de poches, coins internes et emplacements d'inserts filetés.
Le principal défi du fraisage des plastiques est le maintien de la pièce sans déformation. Une plaque serrée rigidement aux coins peut se bomber vers le haut au centre, ce qui rend le fond de la poche inégal. GRAN utilise des montages sous vide, des brides basses avec patins de contact répartis et un maintien par ruban adhésif double face pour les feuilles de plastique minces afin de garder la pièce plane sans introduire de contraintes.
3. Perçage, alésage et filetage : Création d'interfaces fonctionnelles
Les opérations de perçage sur les plastiques techniques comportent leurs propres risques. Un foret qui entre trop agressivement peut faire fondre la paroi du trou plutôt que de la couper. Un alésage qui génère trop de chaleur peut se refermer après refroidissement. Un trou taraudé dans le plastique se comporte très différemment du même filetage dans le métal.
Opérations de perçage chez GRAN :
- Perçage — Trous traversants pour fixations, trous de passage et points de montage. Une géométrie de foret affûtée avec des angles d'hélice élevés évacue efficacement les copeaux et réduit la friction dans le trou. Les cycles de perçage par à-coups brisent les copeaux et empêchent l'accumulation de chaleur dans les trous profonds.
- Ennuyeux — Diamètres intérieurs de précision pour sièges de roulements, logements de douilles et alésages de positionnement. Les outils d'alésage à un seul point permettent un ajustement du diamètre pour compenser le retour élastique du matériau après la passe d'ébauche.
- Filetage — Trous filetés pour fixations et caractéristiques d'assemblage. Pour les plastiques, les tarauds à refoulement peuvent produire des filetages plus résistants que les tarauds à coupe car ils déplacent plutôt qu'ils ne sectionnent le matériau, comprimant le plastique autour du profil du filet. Les inserts filetés (hélicoïdaux ou à verrouillage par clé) sont utilisés lorsque l'assemblage sera monté et démonté à plusieurs reprises.
4. Traitement des surfaces et des arêtes : Finition pour l'ajustement et la durabilité
Une pièce en plastique technique n'est pas terminée lorsque la dernière coupe est effectuée. Le traitement des surfaces et des arêtes transforme une ébauche usinée en un composant prêt à l'assemblage avec des ajustements propres, des surfaces de contact lisses et une apparence de lot cohérente.
Le traitement post-usinage comprend :
- L'ébavurage — Élimination des bavures flexibles et filandreuses qui se forment sur les arêtes des pièces en plastique. L'ébavurage manuel avec une lame tranchante à l'angle approprié donne de meilleurs résultats que les outils rotatifs d'ébavurage, qui peuvent faire fondre ou étaler le plastique au lieu de retirer proprement la bavure.
- Affinage des arêtes — Casse des angles vifs par un chanfrein ou un rayon contrôlé. Les arêtes en plastique qui semblent coupantes au toucher sont souvent le signe d'un traitement incomplet — une cassure d'arête de 0,2 mm à 0,5 mm améliore la sécurité de manipulation et le ressenti d'assemblage sans affecter la géométrie fonctionnelle.
- Nettoyage des portées — Vérification que les portées de roulement, les faces d'épaulement et les surfaces de contact sont exemptes de bavures, de copeaux et de résidus de fluide de coupe. Un seul copeau piégé dans une portée de roulement peut désaligner un roulement au-delà de la tolérance admissible.
- Finition de surface — Passages finaux légers sur les surfaces de friction et les faces visibles afin de garantir une texture et un aspect uniformes sur l'ensemble du lot.
Quel procédé pour quelle pièce : Référence rapide
| Catégorie de pièce | Tournage | Fraisage | Perçage/Alésage | Arête/Surface |
|---|---|---|---|---|
| Bagues et manchons | \u2713 | \u2713 | \u2713 | |
| Rouleaux et galets de guidage | \u2713 | \u2713 | \u2713 | |
| Entretoises et colliers | \u2713 | \u2713 | ||
| Plaques isolantes | \u2713 | \u2713 | \u2713 | |
| Rails de guidage et patins d'usure | \u2713 | \u2713 | \u2713 | |
| Plaques adaptatrices et couvercles | \u2713 | \u2713 | \u2713 | |
| Boîtiers sur mesure | \u2713 | \u2713 | \u2713 |
Comment GRAN examine les projets de plastique technique avant la production
Chaque projet de plastique technique fait l'objet d'un examen structuré avant le début de l'usinage. Ce processus permet de détecter les problèmes dont la correction serait coûteuse après la découpe du premier lot.
- Examen de la géométrie et des conditions de service — Nous examinons le contour de la pièce, l'épaisseur des parois et l'environnement d'exploitation. Une bague fonctionnant à sec à température élevée nécessite des paramètres d'usinage différents de ceux d'une bague fonctionnant dans un bain d'huile à température ambiante. Les sections à parois minces, les éléments hauts non soutenus et les poches profondes sont signalés pour un examen du bridage.
- Contrôle des caractéristiques et des tolérances — Les portées de roulement, les trous de montage, les spécifications de filetage et les interfaces à ajustement glissant ou serré sont vérifiés par rapport au dessin. Les tolérances réalisables sur le métal peuvent nécessiter un ajustement pour le plastique en raison de la dilatation thermique et des propriétés d'absorption d'humidité.
- Sélection de l'itinéraire de traitement — En fonction de la géométrie et des caractéristiques, nous déterminons la séquence des opérations. Une pièce nécessitant à la fois un tournage et un fraisage, par exemple, voit ses caractéristiques tournées réalisées en premier pendant que la pièce est encore un flan rond plein, offrant une rigidité maximale pour les diamètres critiques.
- Alignement des attentes en matière de surface et d'arêtes — Nous confirmons si la pièce comporte des surfaces de friction (où la finition affecte directement la fonction), des faces cosmétiques ou des zones de contact critiques pour l'assemblage. Cela détermine la norme d'affinage des arêtes et de traitement de surface.
- Validation des échantillons — Un petit lot d'échantillons est usiné et inspecté pour vérifier la précision des diamètres, l'état de surface, le contrôle des bavures et l'ajustement d'assemblage avant la production complète. Pour les pièces avec des ajustements serrés sur roulements, les échantillons sont mesurés à température ambiante stabilisée afin de confirmer les dimensions finales.
Pour le flux de travail complet, du dessin à la livraison, consultez notre Aperçu du processus d'usinage CNC.
Lancez votre projet d'usinage de plastique technique
Si votre projet implique des bagues en plastique, des rouleaux, des isolateurs, des pièces de guidage, des entretoises ou des composants OEM en plastique sur mesure, GRAN INDUSTRIES SDN. BHD. dispose de la capacité de traitement pour passer de la validation des échantillons à la production répétée avec une qualité constante.
Envoyez votre dessin, échantillon de référence ou cahier des charges à info@gran.my ou appelez le +60 10-881 2868. Incluez la géométrie de la pièce, la préférence de matériau, les exigences de quantité et toute condition d'exploitation particulière à laquelle vos pièces seront soumises. Notre équipe examine chaque demande et retourne un devis avec l'itinéraire de traitement recommandé et le délai de livraison.
En savoir plus sur notre Page de service d'usinage de plastique technique.
Foire Aux Questions
Q : Quels plastiques techniques GRAN peut-il usiner ?
R : Nous usinons une large gamme de plastiques techniques, notamment le POM (acétal/Delrin), le nylon (PA6, PA66, variantes chargées en verre), le PTFE (Téflon), l'UHMWPE, le PEEK et d'autres thermoplastiques de qualité technique. Le matériau approprié dépend de l'application : le POM pour les pièces d'usure à faible friction, le nylon pour la ténacité et la résistance aux chocs, le PTFE pour la résistance chimique et le glissement à haute température, et le PEEK pour les applications à haute résistance et haute température. Si vous n'êtes pas sûr du matériau adapté à votre pièce, partagez les conditions d'exploitation lors de la demande de devis et nous recommanderons la qualité appropriée.
Q : Quelles tolérances pouvez-vous maintenir sur les pièces en plastique tournées ?
R : Les tolérances typiques pour les pièces en plastique tournées sont de \u00b10,05 mm sur les diamètres et de \u00b10,1 mm sur les longueurs, mais cela dépend du matériau et de la géométrie de la pièce. Des tolérances plus serrées sont réalisables avec des conditions d'usinage stabilisées, mais toutes les tolérances sur plastique doivent tenir compte de la dilatation thermique et, dans le cas des nylons, de l'absorption d'humidité. Une bague en nylon usinée avec une tolérance d'alésage serrée par temps sec peut mesurer différemment après avoir absorbé l'humidité. Nous discutons de ces comportements des matériaux lors de la demande de devis afin que vous puissiez spécifier des tolérances à la fois fonctionnelles et réalistes.
Q : Pouvez-vous usiner des plastiques techniques chargés en verre ou en carbone ?
R : Oui, mais les plastiques chargés nécessitent des outils et des paramètres différents par rapport aux qualités non chargées. Les fibres de verre et de carbone sont abrasives et usent plus rapidement les outils en carbure standard. Nous utilisons des outils diamantés ou des carbures spécialisés et ajustons les paramètres de coupe pour gérer la durée de vie des outils et l'état de surface sur les matériaux chargés. Le processus est bien établi — il suffit de nous indiquer la qualité du matériau lors de la demande de devis.
Q : Quelle est la quantité minimale de commande pour les pièces en plastique usinées par CNC ?
R : Nous prenons en charge les commandes de prototypes et de petits lots pour la validation initiale de la conception. Une fois l'échantillon approuvé, nous passons aux quantités de production en fonction des besoins de votre programme — sans minimum arbitraire. Que vous ayez besoin de cinq pièces pour un contrôle d'ajustement ou de 5 000 pour une commande OEM planifiée, l'examen du projet et l'approche de traitement s'adaptent en conséquence.
Q : Les pièces en plastique nécessitent-elles un emballage ou une manipulation différents par rapport aux pièces métalliques ?
R : Oui. Les plastiques techniques se rayent plus facilement que les métaux, c'est pourquoi une séparation individuelle des pièces ou un emballage compartimenté est utilisé pour éviter les dommages par contact. Les pièces avec des ajustements serrés sur roulements sont emballées pour rester propres et exemptes de débris, et les pièces en nylon peuvent être scellées dans un emballage barrière à l'humidité si la stabilité dimensionnelle pendant le stockage et le transport est critique. Nous coordonnons l'emballage en fonction de vos exigences de distribution.