Engineering plastics sind die stillen Arbeitstiere des modernen Maschinenbaus. Sie reduzieren Gewicht, eliminieren Korrosion, absorbieren Vibrationen und bieten elektrische Isolierung dort, wo Metalle versagen. Doch ihre spanende Bearbeitung ist nicht einfach eine Frage der Ausführung eines Metallprogramms mit einem Kunststoffwerkstück. Kunststoffe verformen sich unter Spannkraft, dehnen sich während des Schnitts durch Wärme aus und erzeugen Grate, die ein anderes Auge erfordern als jenes, das auf Aluminium oder Stahl geschult ist.
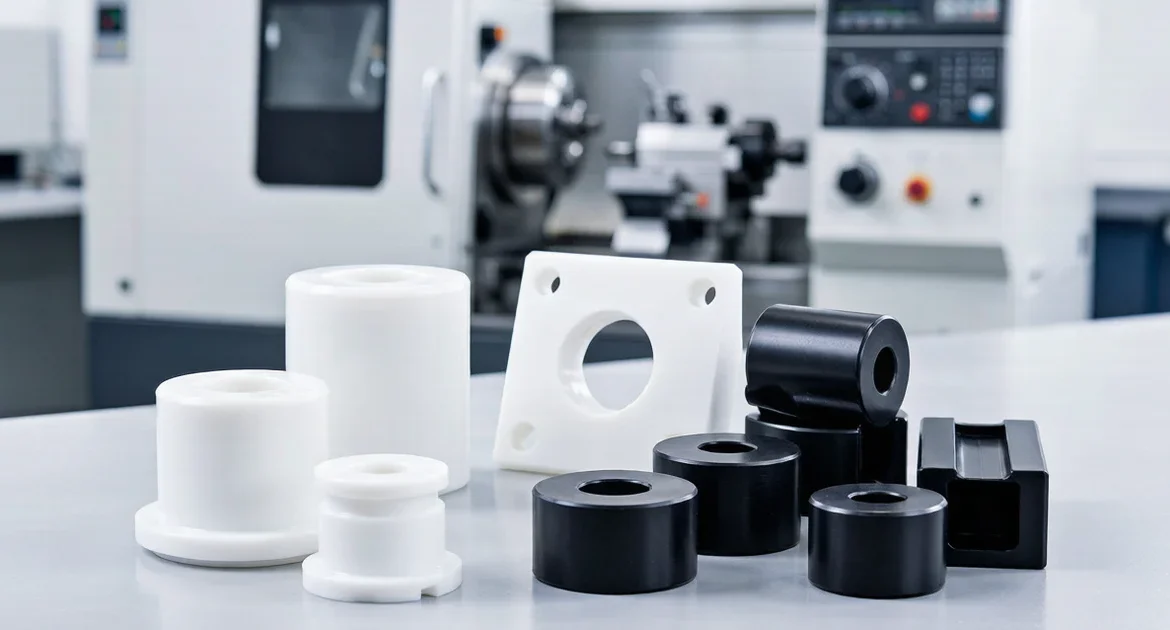
Bei GRAN INDUSTRIES SDN. BHD. ist die spanende Bearbeitung technischer Kunststoffe um vier zentrale CNC-Operationen strukturiert: Drehen, Fräsen, Bohren und Ausdrehen sowie Oberflächenbehandlung. Jede wird basierend auf der Bauteilgeometrie, den Passungsanforderungen und den Betriebsbedingungen ausgewählt, denen das fertige Bauteil ausgesetzt sein wird. Dieser Artikel erläutert jede Methode, die typischen Bauteilkategorien, die sie erzeugt, und wie der Projektprüfprozess von GRAN sicherstellt, dass vor Produktionsbeginn der richtige Bearbeitungsansatz gewählt wird.
Warum technische Kunststoffe einen anderen Bearbeitungsansatz benötigen
Kunststoffe verhalten sich in dreierlei Hinsicht anders als Metalle, was die Bearbeitungsqualität direkt beeinflusst:
- Thermische Ausdehnung — Kunststoffe dehnen sich bei Erwärmung deutlich stärker aus als Metalle. Ein Bauteil, das während des Schnitts korrekt misst, kann nach dem Abkühlen untermaßig sein. Dies ist besonders kritisch für Lagersitze und Presspassungsmerkmale, bei denen der Enddurchmesser bei Raumtemperatur innerhalb eines engen Fensters gehalten werden muss.
- Spannverformung — Anders als Aluminium verformen sich Kunststoffe unter Spannkraft. Eine dünnwandige Buchse, die zu fest in einem Drehfutter gespannt wird, federt beim Lösen zurück, was zu einer unrunden Bohrung führt. Die Vorrichtung muss die Last über das Bauteil verteilen, anstatt sie auf drei Spannbacken-Kontaktpunkte zu konzentrieren.
- Gratbildung — Kunststoffgrate ähneln nicht Metallgraten. Sie sind oft flexibel und faserig statt scharf und brechen nicht sauber mit einem Entgratungswerkzeug ab. Sie erfordern einen anderen Ansatz — scharfe Werkzeuge, geeignete Vorschübe und spezifische Kantenbrechungsoperationen.
1. Drehen: Der Kernprozess für runde technische Kunststoffbauteile
Drehen ist die häufigste Operation für technische Kunststoffteile. Jedes Bauteil, das grundsätzlich rund ist — eine Buchse, Rolle, Hülse, Distanzscheibe oder ein Ring — beginnt auf der Drehmaschine. Der Schlüssel zur Qualität beim Kunststoffdrehen liegt in der Beherrschung des Wärmestaus bei gleichzeitiger Einhaltung enger Durchmessertoleranzen.
Durch Drehen hergestellte Bauteile:
- Buchsen und Hülsen — Zylindrische Verschleißteile mit kontrollierten Innen- und Außendurchmessern. Erfordern häufig Lagerpassungstoleranzen auf der ID und eine Gleitpassung auf der OD für den Gehäuseeinbau.
- Rollen und Führungsräder — Rotierende Bauteile mit Lagersitzen, Schulterflächen und manchmal balligen oder genuteten Außenprofilen. Die Konzentrizität zwischen Bohrung und Außendurchmesser ist das kritische Maß.
- Distanzscheiben und Bundbuchsen — Einfache Ringe und Abstandselemente mit parallelen Flächen und kontrollierter Gesamtlänge. Die Flächenparallelität ist wichtig, da diese Teile die axiale Position in einer Baugruppe festlegen.
- Ringe und kundenspezifische runde Bauteile — Anwendungsspezifische Drehteile mit Schultern, Absätzen, Nuten oder Fasen.
Bei GRAN verwendet das Kunststoffdrehen scharf-positive Spanwinkelwerkzeuge , um das Material zu scheren statt zu drücken. Kühlmittel wird sparsam oder gar nicht für Materialien wie POM und Nylon eingesetzt, die Feuchtigkeit aufnehmen, da sich die Dimensionsstabilität verschieben kann, nachdem ein kühlmittelgetränktes Teil getrocknet ist. Vorschübe und Spindeldrehzahlen werden auf jede Kunststoffgüte abgestimmt — ein glasfaserverstärktes Nylonteil, das mit der Drehzahl von ungefülltem POM gedreht wird, erzeugt eine raue, ausgerissene Oberfläche.
2. Fräsen: Erstellung von Profilen, Taschen und ebenen Flächen
Fräsen bearbeitet die Kunststoffteile, die nicht rund sind: Blöcke, Platten, Isolatoren, Führungsschienen und Adapterkomponenten mit ebenen Bezugsflächen, Taschenmerkmalen, Nuten und Profilkonturen.
Durch Fräsen hergestellte Bauteile:
- Isolatorplatten und -blöcke — Flache Komponenten mit Montagebohrungsmustern, gefrästen Profilen und Taschenmerkmalen. Dimensionsstabilität hat Priorität, da diese Teile mit elektrischen oder strukturellen Baugruppen verbunden sind.
- Führungsschienen und Verschleißleisten — Lineare Gleitelemente mit ebenen Kontaktflächen, Montagenuten und Senkbohrungen für Befestigungselemente. Die Oberflächenqualität auf der Gleitfläche bestimmt das Reibungsverhalten im Betrieb.
- Adapterplatten und Abdeckungen — Kundenspezifisch geformte Kunststoffplatten mit Konturfräsung, Bohrlöchern und Kantenprofilierung für OEM-Maschinenbaugruppen.
- Kundenspezifisch bearbeitete Gehäuse — Kasten- oder gehäuseartige Teile, die mehrseitiges Fräsen mit Taschenböden, Innencken und Positionen für Gewindeeinsätze erfordern.
Die Hauptherausforderung beim Kunststofffräsen ist Werkstückhaltung ohne Verformung. Eine an den Ecken starr gespannte Platte kann sich in der Mitte nach oben wölben, was zu einem unebenen Taschenboden führt. GRAN verwendet Vakuumspannvorrichtungen, flache Spannsysteme mit verteilten Kontaktpads und doppelseitiges Klebeband zur Werkstückhaltung dünner Kunststoffplatten, um das Teil flach zu halten, ohne Spannung einzubringen.
3. Bohren, Ausdrehen und Gewindeschneiden: Erstellung funktionaler Schnittstellen
Bohroperationen an technischen Kunststoffen bergen ihre eigenen Risiken. Ein Bohrer, der zu aggressiv eintritt, kann die Bohrungswand schmelzen statt sie zu schneiden. Eine Bohrung, die zu viel Wärme erzeugt, kann sich nach dem Abkühlen zusammenziehen. Ein Gewindeloch in Kunststoff verhält sich völlig anders als dasselbe Gewinde in Metall.
Bohroperationen bei GRAN:
- Bohren — Durchgangslöcher für Befestigungselemente, Durchgangsbohrungen und Montagepunkte. Scharfe Bohrergeometrie mit hohem Spiralwinkel räumt Späne effektiv ab und reduziert Reibung im Loch. Pick-Bohr-Zyklen brechen Späne und verhindern Wärmestau in tiefen Löchern.
- Langweilig — Präzisions-Innendurchmesser für Lagersitze, Buchsengehäuse und Positionierbohrungen. Einpunkt-Ausdrehwerkzeuge ermöglichen eine Durchmesserkorrektur, um das Materialrückfedern nach dem Schruppschnitt zu kompensieren.
- Gewindeschneiden — Gewindelöcher für Befestigungselemente und Montagemerkmale. Bei Kunststoffen können gewindeformende Bohrer stärkere Gewinde erzeugen als gewindeschneidende Bohrer, da sie das Material verdrängen statt zu trennen und den Kunststoff um das Gewindeprofil verdichten. Gewindeeinsätze (spiralförmig oder formschlüssig) werden verwendet, wenn die Verbindung wiederholt montiert und demontiert wird.
4. Oberflächen- und Kantenbearbeitung: Endbearbeitung für Passung und Haltbarkeit
Ein technisches Kunststoffbauteil ist nicht fertig, wenn der letzte Schnitt gemacht ist. Oberflächen- und Kantenbearbeitung verwandelt einen bearbeiteten Rohling in ein montagefertiges Bauteil mit sauberen Passungen, glatten Kontaktflächen und konsistentem Serienerscheinungsbild.
Nachbearbeitung umfasst:
- Entgraten — Entfernen der flexiblen, faserigen Grate, die sich an Kunststoffkanten bilden. Manuelles Entgraten mit einer scharfen Klinge im richtigen Winkel funktioniert besser als rotierende Entgratungswerkzeuge, die den Kunststoff schmelzen oder verschmieren können, anstatt den Grat sauber zu entfernen.
- Kantennachbearbeitung — Brechen scharfer Kanten mit einer kontrollierten Fase oder einem Radius. Kunststoffkanten, die sich scharf anfühlen, sind oft ein Zeichen für unvollständige Bearbeitung — ein kleiner Kantenbruch von 0,2 mm bis 0,5 mm verbessert die Handhabungssicherheit und das Montagegefühl, ohne die funktionale Geometrie zu beeinträchtigen.
- Sitzflächenreinigung — Überprüfung, dass Lagersitze, Schulterflächen und Kontaktflächen frei von Graten, Spänen und Kühlmittelrückständen sind. Ein einzelner eingeschlossener Span in einem Lagersitz kann ein Lager um mehr als das zulässige Toleranzband aus der Ausrichtung bringen.
- Oberflächennachbearbeitung — Leichte Endbearbeitungsgänge an Reibflächen und sichtbaren Flächen, um eine gleichbleibende Textur und Optik über die gesamte Charge sicherzustellen.
Welches Verfahren für welches Bauteil: Eine Kurzreferenz
| Teile-Kategorie | Wenden | Fräsen | Bohren/Senken | Kante/Oberfläche |
|---|---|---|---|---|
| Buchsen & Hülsen | \u2713 | \u2713 | \u2713 | |
| Rollen & Führungsräder | \u2713 | \u2713 | \u2713 | |
| Distanzstücke & Ringe | \u2713 | \u2713 | ||
| Isolierplatten | \u2713 | \u2713 | \u2713 | |
| Führungsschienen & Verschleißleisten | \u2713 | \u2713 | \u2713 | |
| Adapterplatten & Abdeckungen | \u2713 | \u2713 | \u2713 | |
| Kundenspezifische Gehäuse | \u2713 | \u2713 | \u2713 |
Wie GRAN technische Kunststoffprojekte vor der Produktion prüft
Jedes technische Kunststoffprojekt durchläuft vor Beginn der Bearbeitung eine strukturierte Prüfung. Dieser Prozess erfasst die Probleme, deren Behebung nach dem Schneiden der ersten Charge teuer wäre.
- Prüfung von Geometrie und Einsatzbedingungen — Wir untersuchen die Bauteilkontur, Wandstärke und die Betriebsumgebung. Eine Buchse, die bei erhöhter Temperatur trocken läuft, benötigt andere Bearbeitungsparameter als eine, die bei Raumtemperatur in einem Ölbad arbeitet. Dünnwandige Abschnitte, hohe ungestützte Merkmale und tiefe Taschen werden für die Spannvorrichtungsprüfung markiert.
- Prüfung von Merkmalen und Toleranzen — Lagersitze, Montagebohrungen, Gewindespezifikationen sowie Gleit- oder Presssitz-Schnittstellen werden gegen die Zeichnung geprüft. Toleranzen, die bei Metall erreichbar sind, müssen bei Kunststoff aufgrund von Wärmeausdehnung und Feuchtigkeitsabsorption möglicherweise angepasst werden.
- Auswahl des Verarbeitungswegs — Basierend auf Geometrie und Merkmalen bestimmen wir die Operationsreihenfolge. Ein Bauteil, das sowohl Drehen als auch Fräsen erfordert, wird beispielsweise zuerst mit seinen Drehmerkmalen bearbeitet, während das Teil noch ein massiver runder Rohling ist, was maximale Steifigkeit für die kritischen Durchmesser bietet.
- Abstimmung der Erwartungen an Oberfläche und Kanten — Wir bestätigen, ob das Bauteil Reibflächen (bei denen die Oberflächengüte direkt die Funktion beeinflusst), kosmetische Flächen oder montagekritische Kontaktbereiche aufweist. Dies bestimmt den Standard für Kantennachbearbeitung und Oberflächenbehandlung.
- Probenvalidierung — Eine kleine Mustercharge wird bearbeitet und auf Durchmessergenauigkeit, Oberflächenzustand, Gratkontrolle und Montagepassung geprüft, bevor die Serienproduktion beginnt. Bei Teilen mit engen Lagerpassungen werden Muster bei stabilisierter Raumtemperatur gemessen, um die Endmaße zu bestätigen.
Für den vollständigen Arbeitsablauf von der Zeichnung bis zur Lieferung siehe unsere Überblick über den CNC-Bearbeitungsprozess.
Starten Sie Ihr technisches Kunststoff-Bearbeitungsprojekt
Wenn Ihr Projekt Kunststoffbuchsen, Rollen, Isolatoren, Führungsteile, Distanzstücke oder kundenspezifische OEM-Kunststoffkomponenten umfasst, verfügt GRAN INDUSTRIES SDN. BHD. über die Bearbeitungskapazität, um von der Mustervalidierung bis zur Serienproduktion mit gleichbleibender Qualität zu gehen.
Senden Sie Ihre Zeichnung, Ihr Referenzmuster oder Ihr Projektkonzept an info@gran.my oder rufen Sie an +60 10-881 2868. Fügen Sie die Bauteilgeometrie, Materialpräferenz, Mengenanforderungen und alle besonderen Betriebsbedingungen hinzu, denen Ihre Teile ausgesetzt sein werden. Unser Team prüft jede Anfrage und sendet ein Angebot mit der empfohlenen Bearbeitungsroute und Lieferzeit zurück.
Erfahren Sie mehr auf unserer Engineering Plastic Machining Service-Seite.
Häufig gestellte Fragen
F: Welche technischen Kunststoffe kann GRAN bearbeiten?
A: Wir bearbeiten eine breite Palette technischer Kunststoffe, darunter POM (Acetal/Delrin), Nylon (PA6, PA66, glasfaserverstärkte Varianten), PTFE (Teflon), UHMWPE, PEEK und andere technische Thermoplaste. Das richtige Material hängt von der Anwendung ab: POM für reibungsarme Verschleißteile, Nylon für Zähigkeit und Schlagfestigkeit, PTFE für Chemikalienbeständigkeit und Hochtemperatur-Gleitbewegungen sowie PEEK für hochfeste Hochtemperaturanwendungen. Wenn Sie unsicher sind, welches Material zu Ihrem Bauteil passt, teilen Sie die Betriebsbedingungen bei der Angebotsanfrage mit, und wir empfehlen die richtige Sorte.
F: Welche Toleranzen können Sie bei gedrehten Kunststoffteilen einhalten?
A: Typische Toleranzen für gedrehte Kunststoffteile liegen bei ±0,05 mm auf Durchmesser und ±0,1 mm auf Längen, abhängig jedoch von Material und Bauteilgeometrie. Engere Toleranzen sind unter stabilisierten Bearbeitungsbedingungen erreichbar, aber alle Kunststofftoleranzen müssen Wärmeausdehnung und — bei Nylon — Feuchtigkeitsabsorption berücksichtigen. Eine Nylonbuchse, die an einem trockenen Tag mit enger Bohrungstoleranz bearbeitet wurde, kann nach der Aufnahme von Feuchtigkeit anders messen. Wir besprechen diese Materialverhalten während der Angebotsphase, damit Sie Toleranzen spezifizieren können, die sowohl funktional als auch realistisch sind.
F: Können Sie glasgefüllte oder kohlenstoffgefüllte technische Kunststoffe bearbeiten?
A: Ja, aber gefüllte Kunststoffe erfordern andere Werkzeuge und Parameter als ungefüllte Sorten. Glas- und Kohlenstofffasern sind abrasiv und verschleißen Standard-Hartmetallwerkzeuge schneller. Wir verwenden diamantbeschichtete oder spezielle Hartmetallwerkzeuge und passen die Schnittparameter an, um Werkzeugstandzeit und Oberflächengüte bei gefüllten Materialien zu steuern. Der Prozess ist etabliert — teilen Sie uns einfach die Materialsorte bei der Angebotsanfrage mit.
F: Wie hoch ist die Mindestbestellmenge für CNC-Kunststoffteile?
A: Wir unterstützen Prototypen- und Kleinserienaufträge für die erste Designvalidierung. Nach Freigabe der Muster gehen wir basierend auf Ihrem Programmbedarf in Produktionsmengen über — ohne willkürliches Minimum. Ob Sie fünf Teile für einen Passungstest oder 5.000 für einen geplanten OEM-Auftrag benötigen, die Projektprüfung und der Bearbeitungsansatz skalieren entsprechend.
F: Benötigen Kunststoffteile andere Verpackung oder Handhabung als Metallteile?
A: Ja. Technische Kunststoffe verkratzen leichter als Metalle, daher wird eine Einzelteil-Trennung oder Kammerverpackung verwendet, um Kontaktschäden zu verhindern. Teile mit engen Lagerpassungen werden so verpackt, dass sie sauber und frei von Verunreinigungen bleiben, und Nylonteile können in feuchtigkeitsbarrierenden Verpackungen versiegelt werden, wenn Dimensionsstabilität während Lagerung und Transport kritisch ist. Wir koordinieren die Verpackung basierend auf Ihren Vertriebsanforderungen.