Le materie plastiche tecniche sono le instancabili lavoratrici silenziose della progettazione meccanica moderna. Riducono il peso, eliminano la corrosione, assorbono le vibrazioni e forniscono isolamento elettrico dove i metalli non possono. Ma lavorarle bene non è semplicemente una questione di eseguire un programma per metalli su un pezzo in plastica. Le materie plastiche si deformano sotto la pressione del serraggio, si espandono con il calore durante la lavorazione e producono bave che richiedono un occhio diverso da quello addestrato su alluminio o acciaio.
Presso GRAN INDUSTRIES SDN. BHD., la lavorazione delle materie plastiche tecniche è strutturata attorno a quattro operazioni CNC principali: tornitura, fresatura, foratura e alesatura, e trattamento delle superfici. Ciascuna viene selezionata in base alla geometria del pezzo, ai requisiti di accoppiamento e alle condizioni operative che il componente finito dovrà affrontare. Questo articolo spiega ciascun metodo, le tipologie tipiche di pezzi che produce e come il processo di revisione dei progetti di GRAN garantisce che l'approccio di lavorazione corretto venga scelto prima dell'inizio della produzione.
Perché le materie plastiche tecniche richiedono un approccio di lavorazione diverso
Le materie plastiche si comportano in modo diverso dai metalli in tre modi che influenzano direttamente la qualità della lavorazione:
- Dilatazione termica — Le materie plastiche si espandono significativamente più dei metalli quando vengono riscaldate. Un pezzo che risulta dimensionalmente corretto a metà lavorazione può risultare sottodimensionato una volta raffreddato. Ciò è particolarmente critico per sedi di cuscinetti e caratteristiche con accoppiamento a pressione, dove il diametro finale deve mantenersi entro una finestra ristretta a temperatura ambiente.
- Deformazione da serraggio — A differenza dell'alluminio, le materie plastiche si deformano sotto la forza di serraggio. Una boccola a parete sottile afferrata troppo saldamente nel mandrino del tornio tornerà elastica una volta rilasciata, risultando in un foro non circolare. I sistemi di fissaggio devono distribuire il carico sull'intero pezzo anziché concentrarlo in tre punti di contatto delle ganasce.
- Formazione di bave — Le bave della plastica non sono come quelle dei metalli. Sono spesso flessibili e filamentose piuttosto che taglienti, e non si staccano in modo pulito con un utensile sbavatore. Richiedono un approccio diverso — utensili affilati, velocità di avanzamento appropriate e specifiche operazioni di smussatura dei bordi.
1. Tornitura: Il processo principale per componenti rotondi in materie plastiche tecniche
La tornitura è l'operazione più comune per i pezzi in materie plastiche tecniche. Qualsiasi componente fondamentalmente rotondo — una boccola, un rullo, un manicotto, un distanziale o un anello — inizia sul tornio. La chiave per la qualità nella tornitura della plastica è gestire l'accumulo di calore mantenendo diametri stretti.
Pezzi prodotti tramite tornitura:
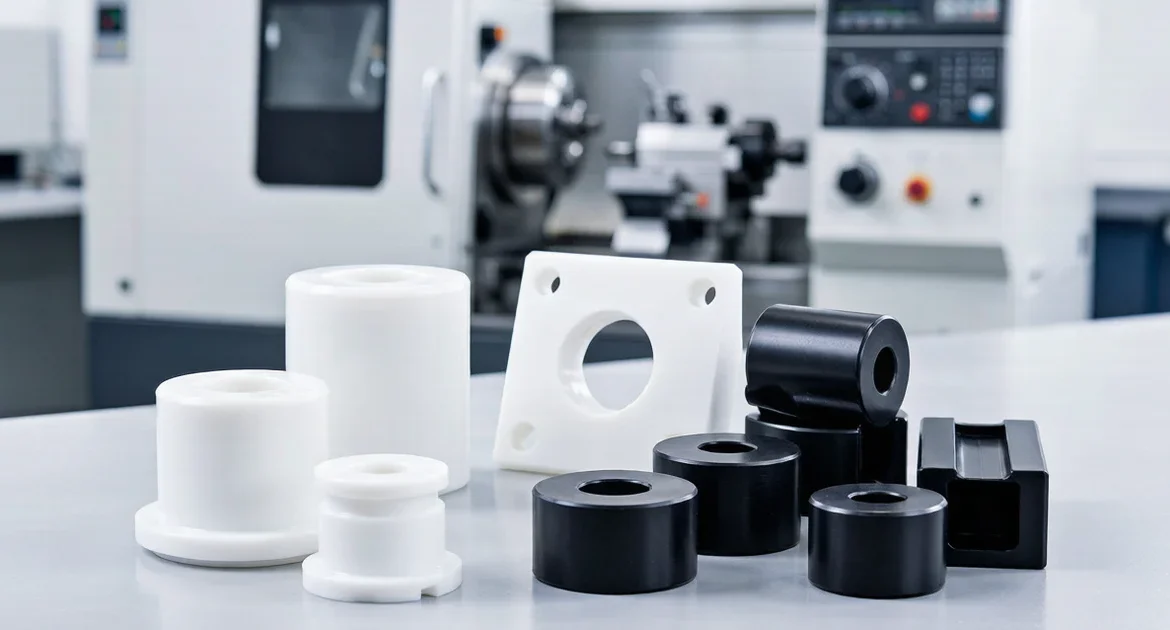
- Boccole e manicotti — Componenti cilindrici soggetti a usura con diametri interni ed esterni controllati. Spesso richiedono tolleranze di accoppiamento per cuscinetti sul diametro interno e un diametro esterno scorrevole per l'installazione nell'alloggiamento.
- Rulli e ruote di guida — Componenti rotanti con sedi per cuscinetti, superfici di spallamento e talvolta profili esterni bombati o scanalati. La concentricità tra il foro e il diametro esterno è la dimensione critica.
- Distanziali e collari — Anelli semplici ed elementi distanziatori con facce parallele e lunghezza complessiva controllata. Il parallelismo delle facce è importante perché questi pezzi determinano la posizione assiale in un gruppo.
- Anelli e pezzi rotondi personalizzati — Componenti torniti specifici per applicazione con spallamenti, gradini, scanalature o smussi.
Presso GRAN, la tornitura della plastica utilizza utensili con spoglia positiva affilata per tagliare anziché spingere il materiale. Il refrigerante viene usato con parsimonia o per niente per materiali come POM e nylon che assorbono umidità, poiché la stabilità dimensionale può variare dopo che un pezzo imbevuto di refrigerante si asciuga. Le velocità di avanzamento e i giri del mandrino sono calibrati per ogni grado di plastica — un pezzo in nylon caricato con fibra di vetro tornito alla velocità del POM non caricato produrrà una superficie ruvida e strappata.
2. Fresatura: Creazione di profili, tasche e superfici piane
La fresatura gestisce i pezzi in plastica che non sono rotondi: blocchi, piastre, isolatori, guide lineari e componenti adattatori con superfici di riferimento piane, caratteristiche a tasca, scanalature e profili sagomati.
Pezzi prodotti tramite fresatura:
- Piastre isolanti e blocchi — Componenti piatti con schemi di fori di montaggio, profili fresati e caratteristiche a tasca. La stabilità dimensionale è la priorità perché questi pezzi si interfacciano con gruppi elettrici o strutturali.
- Guide lineari e pattini di usura — Elementi scorrevoli lineari con superfici di contatto piane, scanalature di montaggio e fori svasati per elementi di fissaggio. La qualità superficiale sulla faccia di scorrimento determina il comportamento di attrito in servizio.
- Piastre adattatrici e coperchi — Pannelli in plastica di forma personalizzata con fresatura del contorno, foratura e profilatura dei bordi per gruppi di macchine OEM.
- Alloggiamenti lavorati su misura — Pezzi a forma di scatola o tipo contenitore che richiedono fresatura su più lati con fondi di tasca, angoli interni e posizioni per inserti filettati.
La sfida principale nella fresatura della plastica è il fissaggio del pezzo senza distorsione. Una piastra serrata rigidamente agli angoli può incurvarsi verso l'alto al centro, causando un fondo di tasca irregolare. GRAN utilizza fissaggi a vuoto, serraggi a profilo basso con piastre di contatto distribuite e nastro biadesivo per il fissaggio di fogli di plastica sottili, per mantenere il pezzo piatto senza introdurre tensioni.
3. Foratura, alesatura e filettatura: Creazione di interfacce funzionali
Le operazioni di creazione di fori sulle materie plastiche tecniche comportano una serie di rischi propri. Una punta che entra in modo troppo aggressivo può fondere la parete del foro anziché tagliarla. Un foro alesato che genera troppo calore può chiudersi dopo il raffreddamento. Un foro filettato nella plastica si comporta in modo molto diverso dalla stessa filettatura nel metallo.
Operazioni di creazione di fori presso GRAN:
- Foratura — Fori passanti per elementi di fissaggio, fori di passaggio e punti di montaggio. Una geometria della punta affilata con angoli ad alta elica rimuove efficacemente i trucioli e riduce l'attrito nel foro. I cicli di foratura a passo spezzato rompono i trucioli e prevengono l'accumulo di calore nei fori profondi.
- Noioso Alesatura.
- — Diametri interni di precisione per sedi di cuscinetti, alloggiamenti di boccole e fori di centraggio. Gli utensili di alesatura a punta singola consentono la regolazione del diametro per compensare il ritorno elastico del materiale dopo la passata di sgrossatura. Filettatura.
— Fori filettati per elementi di fissaggio e caratteristiche di assemblaggio. Per le materie plastiche, i maschi che formano la filettatura possono produrre filettature più resistenti rispetto ai maschi che tagliano la filettatura, poiché spostano anziché recidere il materiale, comprimendo la plastica attorno al profilo della filettatura. Gli inserti filettati (elicoidali o a bloccaggio a chiave) vengono utilizzati quando il giunto verrà assemblato e disassemblato ripetutamente.
4. Trattamento di superfici e bordi: Finitura per accoppiamento e durata.
Un pezzo in materia plastica tecnica non è finito quando viene eseguito l'ultimo taglio. Il trattamento di superfici e bordi trasforma un grezzo lavorato in un componente pronto per l'assemblaggio con accoppiamenti puliti, superfici di contatto lisce e aspetto coerente tra i lotti.
- Il trattamento post-lavorazione include: — Rimozione delle bave flessibili e filamentose che si formano sui bordi plastici. La sbavatura manuale con lama affilata all'angolo corretto funziona meglio rispetto agli utensili rotativi per sbavatura, che possono fondere o trascinare la plastica invece di rimuovere la bava in modo pulito.
- Rifinitura dei bordi — Rottura degli spigoli vivi con smusso controllato o raggio. I bordi plastici che risultano taglienti al tatto sono spesso segno di lavorazione incompleta — una piccola rottura del bordo da 0,2 mm a 0,5 mm migliora la sicurezza di manipolazione e la sensazione di assemblaggio senza compromettere la geometria funzionale.
- Pulizia delle sedi — Verifica che le sedi dei cuscinetti, le superfici di battuta e le superfici di contatto siano prive di bave, trucioli e residui di fluido da taglio. Un singolo truciolo intrappolato in una sede di cuscinetto può disallineare il cuscinetto oltre il limite consentito dalla tolleranza.
- Rifinitura superficiale — Passate finali leggere su superfici di attrito e superfici visibili per garantire consistenza di tessitura e aspetto su tutto il lotto.
Quale processo per quale componente: riferimento rapido
| Categoria di Componente | Trasformazione | Fresatura | Foratura/Alesatura | Bordo/Superficie |
|---|---|---|---|---|
| Boccole e manicotti | \u2713 | \u2713 | \u2713 | |
| Rulli e ruote di guida | \u2713 | \u2713 | \u2713 | |
| Distanziali e collari | \u2713 | \u2713 | ||
| Piastre isolanti | \u2713 | \u2713 | \u2713 | |
| Guide lineari e pattini di usura | \u2713 | \u2713 | \u2713 | |
| Piastre adattatrici e coperture | \u2713 | \u2713 | \u2713 | |
| Alloggiamenti personalizzati | \u2713 | \u2713 | \u2713 |
Come GRAN esamina i progetti in plastica tecnica prima della produzione
Ogni progetto in plastica tecnica viene sottoposto a una revisione strutturata prima dell'inizio della lavorazione. Questo processo individua i problemi che risultano costosi da correggere dopo il taglio del primo lotto.
- Revisione della geometria e delle condizioni di servizio — Esaminiamo il profilo del componente, lo spessore delle pareti e l'ambiente operativo. Una boccola che funziona a secco ad alta temperatura richiede parametri di lavorazione diversi rispetto a una che opera in un bagno d'olio a temperatura ambiente. Le sezioni a parete sottile, le caratteristiche alte non supportate e le tasche profonde vengono segnalate per la revisione del sistema di fissaggio.
- Verifica delle caratteristiche e delle tolleranze — Le sedi dei cuscinetti, i fori di montaggio, le specifiche delle filettature e le interfacce a scorrimento o a interferenza vengono verificate rispetto al disegno. Le tolleranze ottenibili sul metallo potrebbero richiedere adeguamenti per la plastica a causa delle proprietà di dilatazione termica e assorbimento dell'umidità.
- Selezione del percorso di lavorazione — In base a geometria e caratteristiche, determiniamo la sequenza operativa. Un componente che richiede sia tornitura che fresatura, ad esempio, vede completate prima le lavorazioni di tornitura mentre il pezzo è ancora un grezzo cilindrico pieno, garantendo la massima rigidità per i diametri critici.
- Allineamento delle aspettative su superfici e bordi — Confermiamo se il componente presenta superfici di attrito (dove la finitura influisce direttamente sulla funzione), superfici estetiche o aree di contatto critiche per l'assemblaggio. Questo determina lo standard di rifinitura dei bordi e di trattamento superficiale.
- Validazione del campione — Un piccolo lotto campione viene lavorato e ispezionato per accuratezza diametrale, condizione superficiale, controllo delle bave e adattamento all'assemblaggio prima della produzione completa. Per i componenti con accoppiamenti stretti per cuscinetti, i campioni vengono misurati a temperatura ambiente stabilizzata per confermare le dimensioni finali.
Per il flusso di lavoro completo dal disegno alla consegna, consultare il nostro Panoramica del processo di lavorazione CNC.
Avvia il tuo progetto di lavorazione di plastica tecnica
Se il tuo progetto coinvolge boccole in plastica, rulli, isolatori, componenti di guida, distanziali o componenti OEM personalizzati in plastica, GRAN INDUSTRIES SDN. BHD. dispone della capacità di lavorazione per passare dalla validazione del campione alla produzione ripetuta con qualità costante.
Inviate il vostro disegno, campione di riferimento o brief di progetto a info@gran.my oppure chiamare +60 10-881 2868. Includere la geometria del componente, la preferenza del materiale, i requisiti di quantità e qualsiasi condizione operativa speciale a cui i componenti saranno sottoposti. Il nostro team esamina ogni richiesta e restituisce un preventivo con il percorso di lavorazione consigliato e i tempi di consegna.
Scopri di più sulla nostra pagina del servizio di lavorazione di plastica tecnica.
Domande frequenti
D: Quali plastiche tecniche può lavorare GRAN?
R: Lavoriamo un'ampia gamma di plastiche tecniche, tra cui POM (acetale/Delrin), nylon (PA6, PA66, varianti con riempimento in vetro), PTFE (Teflon), UHMWPE, PEEK e altri termoplastici di grado tecnico. Il materiale giusto dipende dall'applicazione: POM per componenti di usura a basso attrito, nylon per tenacità e resistenza all'impatto, PTFE per resistenza chimica e scorrimento ad alta temperatura, e PEEK per applicazioni ad alta resistenza e alta temperatura. Se non sei sicuro di quale materiale si adatti al tuo componente, condividi le condizioni operative durante il preventivo e ti consiglieremo il grado appropriato.
D: Quali tolleranze potete garantire sui componenti plastici torniti?
R: Le tolleranze tipiche per componenti plastici torniti sono ±0,05 mm sui diametri e ±0,1 mm sulle lunghezze, ma questo dipende dal materiale e dalla geometria del componente. Tolleranze più strette sono ottenibili con condizioni di lavorazione stabilizzate, ma tutte le tolleranze sulla plastica devono tenere conto della dilatazione termica e, nel caso dei nylon, dell'assorbimento dell'umidità. Una boccola in nylon lavorata con tolleranza stretta sul foro in una giornata asciutta può misurare diversamente dopo aver assorbito umidità. Discutiamo questi comportamenti del materiale durante il preventivo, così puoi specificare tolleranze che siano sia funzionali che realistiche.
D: Potete lavorare plastiche tecniche con riempimento in vetro o carbonio?
R: Sì, ma le plastiche con riempimento richiedono utensili e parametri diversi rispetto ai gradi senza riempimento. Le fibre di vetro e carbonio sono abrasive e usurano più rapidamente gli utensili standard in carburo. Utilizziamo utensili con rivestimento diamantato o carburo specializzato e regoliamo i parametri di taglio per gestire la durata dell'utensile e la finitura superficiale sui materiali con riempimento. Il processo è consolidato — basta indicarci il grado del materiale durante il preventivo.
D: Qual è la quantità minima d'ordine per componenti CNC in plastica?
R: Supportiamo ordini di prototipi e piccoli lotti per la validazione iniziale del progetto. Una volta approvato il campione, passiamo a quantità di produzione in base alle esigenze del tuo programma — senza minimi arbitrari. Che tu abbia bisogno di cinque componenti per una verifica di adattamento o 5.000 per un ordine OEM programmato, la revisione del progetto e l'approccio di lavorazione si adattano di conseguenza.
D: I componenti in plastica richiedono imballaggio o movimentazione diversi rispetto ai componenti metallici?
R: Sì. Le plastiche tecniche si graffiano più facilmente dei metalli, quindi viene utilizzata la separazione individuale dei componenti o un imballaggio a scomparti per prevenire danni da contatto. I componenti con accoppiamenti stretti per cuscinetti vengono imballati per mantenerli puliti e privi di detriti, e i componenti in nylon possono essere sigillati in imballaggi barriera all'umidità se la stabilità dimensionale durante lo stoccaggio e il trasporto è critica. Coordiniamo l'imballaggio in base ai tuoi requisiti di distribuzione.