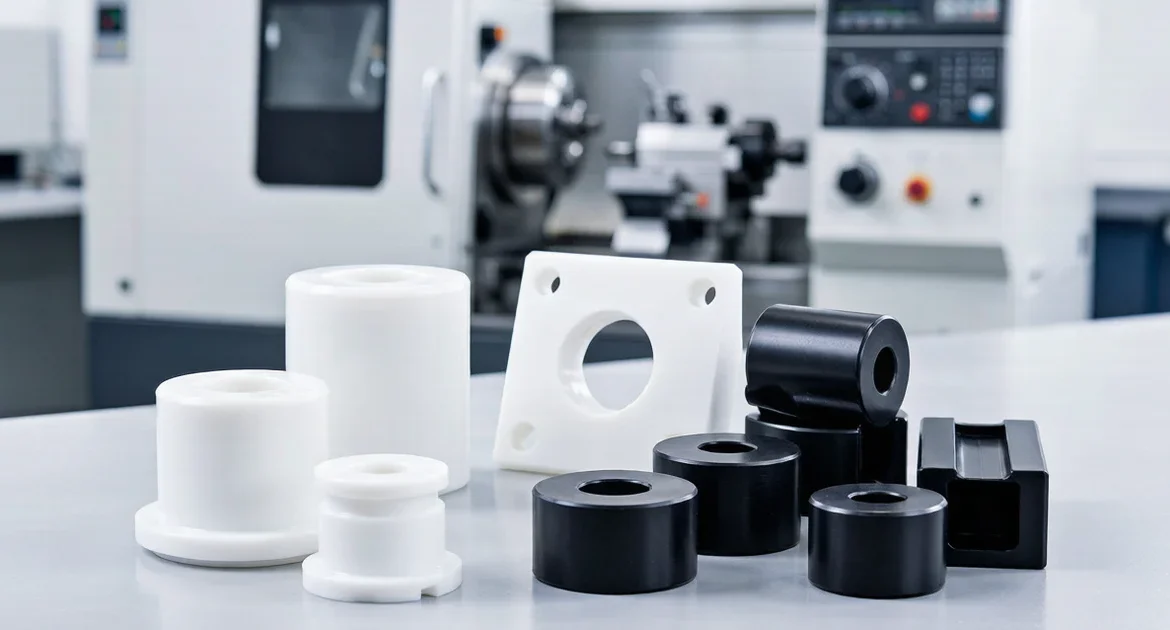
Plastik rekayasa adalah pekerja keras yang senyap dalam desain mekanis modern. Material ini mengurangi berat, menghilangkan korosi, menyerap getaran, dan memberikan isolasi listrik di mana logam tidak dapat melakukannya. Namun, pemesinan plastik yang baik bukan sekadar menjalankan program logam dengan benda kerja plastik. Plastik melentur di bawah tekanan penjepitan, memuai karena panas di tengah pemotongan, dan menghasilkan geram yang memerlukan penanganan berbeda dibandingkan dengan yang terlatih untuk aluminium atau baja.
Di GRAN INDUSTRIES SDN. BHD., pemesinan plastik rekayasa disusun berdasarkan empat operasi CNC inti: pembubutan, penggilingan, pengeboran dan pembesaran lubang, serta penanganan permukaan. Masing-masing dipilih berdasarkan geometri komponen, persyaratan kecocokan, dan kondisi operasional yang akan dihadapi komponen jadi. Artikel ini menjelaskan setiap metode, kategori komponen tipikal yang dihasilkan, serta bagaimana proses tinjauan proyek GRAN memastikan pendekatan pemesinan yang tepat dipilih sebelum produksi dimulai.
Mengapa Plastik Rekayasa Membutuhkan Pendekatan Pemesinan yang Berbeda
Plastik berperilaku berbeda dari logam dalam tiga hal yang secara langsung memengaruhi kualitas pemesinan:
- Ekspansi termal — Plastik memuai jauh lebih besar daripada logam saat dipanaskan. Komponen yang terukur tepat di tengah pemotongan dapat menjadi lebih kecil dari ukuran yang diinginkan setelah mendingin. Hal ini sangat kritis untuk dudukan bantalan dan fitur press-fit di mana diameter akhir harus berada dalam rentang yang sempit pada suhu ruangan.
- Defleksi akibat penjepitan — Tidak seperti aluminium, plastik berubah bentuk di bawah gaya penjepitan. Bushing berdinding tipis yang dijepit terlalu kuat pada cekam mesin bubut akan memantul kembali saat dilepaskan, menghasilkan lubang yang tidak bulat. Perlengkapan penjepit harus mendistribusikan beban ke seluruh komponen, bukan memusatkannya pada tiga titik kontak rahang.
- Pembentukan geram — Geram plastik tidak seperti geram logam. Geram plastik sering kali lentur dan berserabut, bukan tajam, dan tidak terpotong bersih dengan alat penghilang geram. Geram ini memerlukan pendekatan yang berbeda — perkakas yang tajam, laju pemakanan yang sesuai, dan operasi pemecahan tepi yang spesifik.
1. Pembubutan: Proses Inti untuk Komponen Plastik Rekayasa Berbentuk Bulat
Pembubutan adalah operasi yang paling umum untuk komponen plastik rekayasa. Komponen apa pun yang pada dasarnya berbentuk bulat — bushing, rol, selongsong, spacer, atau cincin — dimulai dari mesin bubut. Kunci kualitas dalam pembubutan plastik adalah mengelola akumulasi panas sambil mempertahankan diameter yang presisi.
Komponen yang dihasilkan melalui pembubutan:
- Bushing dan selongsong — Komponen aus berbentuk silinder dengan diameter dalam dan luar yang terkontrol. Sering kali memerlukan toleransi kecocokan bantalan pada diameter dalam dan kecocokan luncur pada diameter luar untuk pemasangan pada rumah.
- Rol dan roda pemandu — Komponen berputar dengan dudukan bantalan, permukaan bahu, dan terkadang profil luar yang melengkung atau beralur. Konsentrisitas antara lubang dan diameter luar adalah dimensi yang paling kritis.
- Spacer dan kolar — Cincin sederhana dan elemen penjarak dengan permukaan sejajar dan panjang keseluruhan yang terkontrol. Paralelisme permukaan penting karena komponen ini menentukan posisi aksial dalam suatu rakitan.
- Cincin dan komponen bulat khusus — Komponen bubut spesifik-aplikasi dengan bahu, undakan, alur, atau talang.
Di GRAN, pembubutan plastik menggunakan perkakas dengan rake positif yang tajam untuk menggeser daripada mendorong material. Pendingin digunakan secara hemat atau tidak digunakan sama sekali untuk material seperti POM dan nilon yang menyerap kelembapan, karena stabilitas dimensi dapat berubah setelah komponen yang basah oleh pendingin mengering. Laju pemakanan dan kecepatan spindel disesuaikan dengan setiap grade plastik — komponen nilon berpengisi kaca yang dibubut dengan kecepatan POM tanpa pengisi akan menghasilkan permukaan yang kasar dan robek.
2. Penggilingan: Membuat Profil, Kantung, dan Permukaan Datar
Penggilingan menangani komponen plastik yang tidak berbentuk bulat: balok, pelat, isolator, rel pemandu, dan komponen adaptor dengan permukaan datum datar, fitur berkantung, slot, dan garis profil.
Komponen yang dihasilkan melalui penggilingan:
- Pelat dan balok isolator — Komponen datar dengan pola lubang pemasangan, profil yang diruting, dan fitur berkantung. Stabilitas dimensi adalah prioritas karena komponen ini berinteraksi dengan rakitan listrik atau struktural.
- Rel pemandu dan bantalan aus — Elemen geser linier dengan permukaan kontak datar, slot pemasangan, dan lubang pengikat dengan kepala tenggelam. Kualitas permukaan pada permukaan geser menentukan perilaku gesekan selama penggunaan.
- Pelat adaptor dan penutup — Panel plastik berbentuk khusus dengan routing garis luar, pengeboran lubang, dan pembuatan profil tepi untuk rakitan mesin OEM.
- Rumah mesin khusus — Komponen berbentuk kotak atau seperti penutup yang memerlukan penggilingan multi-sisi dengan dasar kantung, sudut internal, dan lokasi sisipan berulir.
Tantangan utama dalam penggilingan plastik adalah penahanan benda kerja tanpa distorsi. Pelat yang dijepit secara kaku di sudut-sudutnya dapat melengkung ke atas di bagian tengah, menyebabkan dasar kantung menjadi tidak rata. GRAN menggunakan perlengkapan vakum, penjepitan profil rendah dengan bantalan kontak terdistribusi, dan penahanan benda kerja dengan perekat dua sisi untuk lembaran plastik tipis agar komponen tetap datar tanpa menimbulkan tegangan.
3. Pengeboran, Pembesaran Lubang, dan Pembuatan Ulir: Menciptakan Antarmuka Fungsional
Operasi pembuatan lubang pada plastik rekayasa memiliki risiko tersendiri. Mata bor yang masuk terlalu agresif dapat melelehkan dinding lubang daripada memotongnya. Lubang yang dibesarkan dengan panas berlebih dapat menyusut setelah pendinginan. Lubang berulir pada plastik berperilaku sangat berbeda dari ulir yang sama pada logam.
Operasi pembuatan lubang di GRAN:
- Pengeboran — Lubang tembus untuk pengencang, lubang longgar, dan titik pemasangan. Geometri mata bor yang tajam dengan sudut heliks tinggi membersihkan geram secara efektif dan mengurangi gesekan di dalam lubang. Siklus pengeboran pecking memecah geram dan mencegah akumulasi panas pada lubang yang dalam.
- Membosankan — Diameter dalam presisi untuk dudukan bantalan, rumah bushing, dan lubang penentu posisi. Perkakas pembesar lubang dengan satu titik memungkinkan penyesuaian diameter untuk mengkompensasi pemantulan kembali material setelah lintasan pengasaran.
- Pembuatan ulir — Lubang berulir untuk pengencang dan fitur perakitan. Untuk plastik, tap pembentuk ulir dapat menghasilkan ulir yang lebih kuat daripada tap pemotong ulir karena tap pembentuk menekan material daripada memotongnya, mengompresi plastik di sekitar profil ulir. Sisipan ulir (heliks atau pengunci kunci) digunakan ketika sambungan akan dirakit dan dibongkar secara berulang.
4. Penanganan Permukaan dan Tepi: Penyelesaian untuk Kecocokan dan Ketahanan
Komponen plastik rekayasa belum selesai ketika pemotongan terakhir dilakukan. Penanganan permukaan dan tepi mengubah benda kerja yang telah dimesin menjadi komponen siap-rakit dengan kecocokan yang bersih, permukaan kontak yang halus, dan tampilan batch yang konsisten.
Penanganan pasca-pemesinan meliputi:
- Penghilangan geram — Menghilangkan geram yang lentur dan berserabut yang terbentuk pada tepi plastik. Penghilangan geram manual dengan pisau tajam pada sudut yang tepat bekerja lebih baik daripada perkakas penghilang geram berputar, yang dapat melelehkan atau mengoleskan plastik daripada menghilangkan geram secara bersih.
- Penghalusan tepi — Memecah sudut tajam dengan chamfer atau radius yang terkontrol. Tepi plastik yang terasa tajam saat disentuh sering kali merupakan tanda pemrosesan yang belum selesai — pemecahan tepi kecil sebesar 0,2 mm hingga 0,5 mm meningkatkan keamanan penanganan dan rasa perakitan tanpa mempengaruhi geometri fungsional.
- Pembersihan dudukan — Memverifikasi bahwa dudukan bantalan, permukaan bahu, dan permukaan kontak bebas dari geram, serpihan, dan residu cairan pemotong. Satu serpihan yang terperangkap di dudukan bantalan dapat membuat bantalan tidak sejajar melebihi rentang toleransi yang diizinkan.
- Pemangkasan permukaan — Pengerjaan akhir ringan pada permukaan gesek dan permukaan visual untuk memastikan tekstur dan tampilan yang konsisten di seluruh batch.
Proses Mana untuk Bagian Mana: Referensi Cepat
| Kategori Suku Cadang | Berputar | Penggilingan | Bor/Bubut | Tepi/Permukaan |
|---|---|---|---|---|
| Bushing & selongsong | \u2713 | \u2713 | \u2713 | |
| Roller & roda pemandu | \u2713 | \u2713 | \u2713 | |
| Spacer & collar | \u2713 | \u2713 | ||
| Pelat isolator | \u2713 | \u2713 | \u2713 | |
| Rel pemandu & bantalan aus | \u2713 | \u2713 | \u2713 | |
| Pelat adaptor & penutup | \u2713 | \u2713 | \u2713 | |
| Housing kustom | \u2713 | \u2713 | \u2713 |
Bagaimana GRAN Meninjau Proyek Plastik Teknik Sebelum Produksi
Setiap proyek plastik teknik melalui tinjauan terstruktur sebelum pemesinan dimulai. Proses ini menangkap masalah yang mahal untuk diperbaiki setelah batch pertama dipotong.
- Tinjauan geometri dan kondisi layanan — Kami memeriksa garis luar bagian, ketebalan dinding, dan lingkungan operasi. Bushing yang beroperasi kering pada suhu tinggi memerlukan parameter pemesinan yang berbeda dari yang beroperasi dalam rendaman oli pada suhu ruangan. Bagian berdinding tipis, fitur tinggi tanpa penopang, dan kantong dalam ditandai untuk tinjauan pemasangan.
- Pemeriksaan fitur dan toleransi — Dudukan bantalan, lubang pemasangan, spesifikasi ulir, dan antarmuka slip-fit atau press-fit diperiksa terhadap gambar. Toleransi yang dapat dicapai pada logam mungkin perlu disesuaikan untuk plastik karena ekspansi termal dan sifat penyerapan kelembaban.
- Pemilihan rute pemrosesan — Berdasarkan geometri dan fitur, kami menentukan urutan operasi. Bagian yang memerlukan pembubutan dan penggilingan, misalnya, fitur bubutnya diselesaikan terlebih dahulu saat bagian masih berupa blanko bulat padat, memberikan kekakuan maksimum untuk diameter kritis.
- Penyelarasan ekspektasi permukaan dan tepi — Kami mengonfirmasi apakah bagian memiliki permukaan gesek (di mana hasil akhir secara langsung mempengaruhi fungsi), permukaan kosmetik, atau area kontak kritis perakitan. Ini menentukan standar penghalusan tepi dan penanganan permukaan.
- Validasi sampel — Batch sampel kecil diproses dan diperiksa untuk akurasi diameter, kondisi permukaan, kontrol geram, dan kesesuaian perakitan sebelum produksi penuh. Untuk bagian dengan kesesuaian bantalan yang ketat, sampel diukur pada suhu ruangan yang stabil untuk mengonfirmasi dimensi akhir.
Untuk alur kerja lengkap dari gambar hingga pengiriman, lihat kami ringkasan proses pemesinan CNC kami.
Mulai Proyek Pemesinan Plastik Teknik Anda
Jika proyek Anda melibatkan bushing plastik, roller, isolator, bagian pemandu, spacer, atau komponen plastik OEM kustom, GRAN INDUSTRIES SDN. BHD. memiliki kemampuan pemrosesan untuk beralih dari validasi sampel ke produksi berulang dengan kualitas yang konsisten.
Kirimkan gambar, sampel referensi, atau ringkasan proyek Anda ke info@gran.my atau hubungi +60 10-881 2868. Sertakan geometri bagian, preferensi material, persyaratan kuantitas, dan kondisi operasi khusus yang akan dihadapi bagian Anda. Tim kami meninjau setiap pertanyaan dan mengembalikan penawaran dengan rute pemrosesan yang direkomendasikan dan waktu tunggu.
Pelajari lebih lanjut di kami Halaman layanan Pemesinan Plastik Teknik.
Pertanyaan yang Sering Diajukan
T: Plastik teknik apa yang dapat diproses oleh GRAN?
J: Kami memproses berbagai macam plastik teknik termasuk POM (asetal/Delrin), nilon (PA6, PA66, varian berisi kaca), PTFE (Teflon), UHMWPE, PEEK, dan termoplastik kelas teknik lainnya. Material yang tepat tergantung pada aplikasinya: POM untuk bagian aus gesekan rendah, nilon untuk ketangguhan dan ketahanan benturan, PTFE untuk ketahanan kimia dan geseran suhu tinggi, dan PEEK untuk aplikasi kekuatan tinggi dan suhu tinggi. Jika Anda tidak yakin material mana yang cocok untuk bagian Anda, bagikan kondisi operasi selama penawaran dan kami akan merekomendasikan grade yang tepat.
T: Toleransi apa yang dapat Anda pertahankan pada bagian bubut plastik?
J: Toleransi tipikal untuk bagian bubut plastik adalah \u00b10,05 mm pada diameter dan \u00b10,1 mm pada panjang, tetapi ini tergantung pada material dan geometri bagian. Toleransi yang lebih ketat dapat dicapai dengan kondisi pemesinan yang stabil, tetapi semua toleransi plastik harus memperhitungkan ekspansi termal dan, dalam kasus nilon, penyerapan kelembaban. Bushing nilon yang diproses dengan toleransi bore yang ketat pada hari kering dapat berukuran berbeda setelah menyerap kelembaban. Kami membahas perilaku material ini selama penawaran sehingga Anda dapat menentukan toleransi yang fungsional dan realistis.
T: Dapatkah Anda memproses plastik berisi kaca atau berisi karbon?
J: Ya, tetapi plastik berisi memerlukan perkakas dan parameter yang berbeda dibandingkan grade tanpa isian. Serat kaca dan karbon bersifat abrasif dan lebih cepat mengauskan perkakas karbida standar. Kami menggunakan perkakas berlapis berlian atau karbida khusus dan menyesuaikan parameter pemotongan untuk mengelola umur perkakas dan hasil akhir permukaan pada material berisi. Prosesnya sudah mapan — cukup beri tahu kami grade material selama penawaran.
T: Berapa kuantitas pesanan minimum untuk bagian CNC plastik?
J: Kami mendukung pesanan prototipe dan batch kecil untuk validasi desain awal. Setelah sampel disetujui, kami beralih ke kuantitas produksi berdasarkan kebutuhan program Anda — tanpa minimum yang sewenang-wenang. Apakah Anda memerlukan lima bagian untuk pemeriksaan kesesuaian atau 5.000 untuk pesanan OEM terjadwal, tinjauan proyek dan pendekatan pemrosesan akan disesuaikan.
T: Apakah bagian plastik memerlukan pengemasan atau penanganan yang berbeda dibandingkan bagian logam?
J: Ya. Plastik teknik lebih mudah tergores daripada logam, sehingga pemisahan bagian individual atau pengemasan berkompartemen digunakan untuk mencegah kerusakan akibat kontak. Bagian dengan kesesuaian bantalan yang ketat dikemas untuk menjaga kebersihan dan bebas dari kotoran, dan bagian nilon mungkin disegel dalam kemasan penghalang kelembaban jika stabilitas dimensi selama penyimpanan dan transit sangat penting. Kami mengoordinasikan pengemasan berdasarkan persyaratan distribusi Anda.