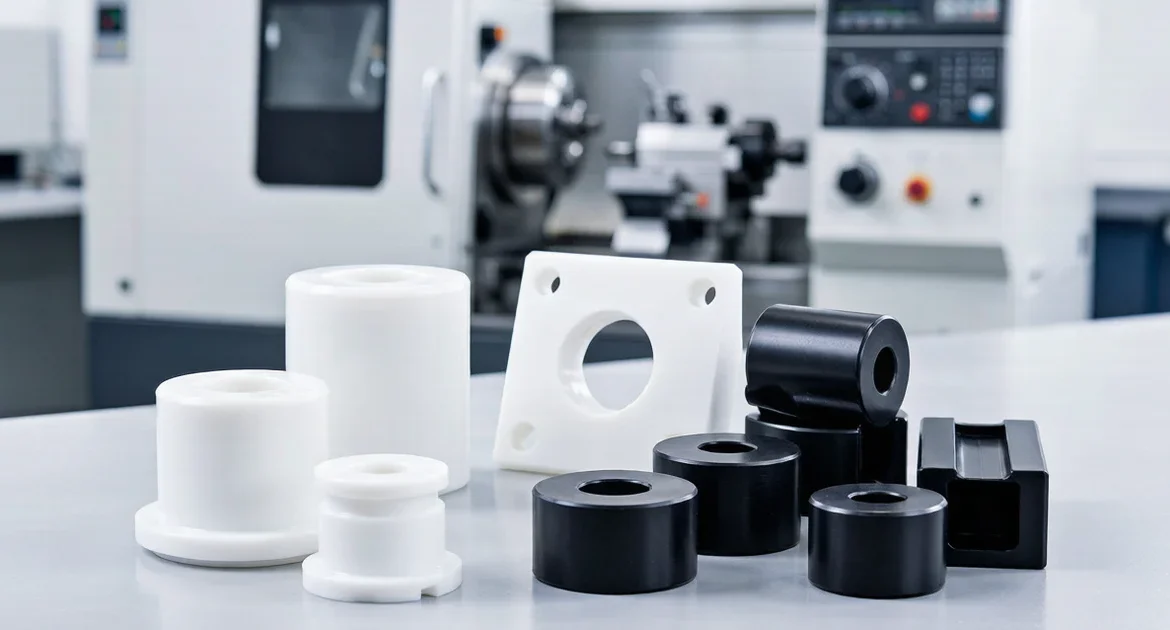
Инженерные пластики — это незаметные рабочие лошадки современного машиностроения. Они снижают вес, устраняют коррозию, поглощают вибрацию и обеспечивают электроизоляцию там, где металлы не справляются. Однако их качественная обработка — это не просто запуск металлообрабатывающей программы с пластиковой заготовкой. Пластики деформируются под усилием зажима, расширяются от нагрева в процессе резания и образуют заусенцы, требующие иного подхода, чем тот, что применяется к алюминию или стали.
В компании GRAN INDUSTRIES SDN. BHD. обработка инженерных пластиков организована вокруг четырёх основных операций ЧПУ: точение, фрезерование, сверление и растачивание, а также обработка поверхностей и кромок. Каждая операция выбирается исходя из геометрии детали, требований к посадке и условий эксплуатации готового компонента. В данной статье объясняется каждый метод, типовые категории деталей, которые он позволяет производить, а также то, как процесс проектного анализа в GRAN обеспечивает выбор правильного подхода к обработке до начала производства.
Почему инженерные пластики требуют иного подхода к обработке
Пластики ведут себя иначе, чем металлы, в трёх аспектах, которые напрямую влияют на качество обработки:
- Тепловое расширение — Пластики расширяются значительно сильнее металлов при нагреве. Деталь, размеры которой корректны в процессе резания, может оказаться меньше номинала после остывания. Это особенно критично для посадочных мест под подшипники и прессовых соединений, где конечный диаметр должен выдерживаться в узком допуске при комнатной температуре.
- Деформация при зажиме — В отличие от алюминия, пластики деформируются под усилием зажима. Тонкостенная втулка, зажатая слишком сильно в патроне токарного станка, после освобождения пружинит обратно, что приводит к некруглости отверстия. Оснастка должна распределять нагрузку по всей детали, а не концентрировать её в трёх точках контакта кулачков.
- Образование заусенцев — Пластиковые заусенцы не похожи на металлические. Они часто гибкие и волокнистые, а не острые, и не срезаются чисто инструментом для снятия заусенцев. Они требуют иного подхода — острого инструмента, соответствующих подач и специальных операций по снятию кромок.
1. Точение: Основной процесс для круглых деталей из инженерных пластиков
Точение — наиболее распространённая операция для деталей из инженерных пластиков. Любой компонент, который по сути является круглым — втулка, ролик, гильза, проставка или кольцо — начинается с токарного станка. Ключ к качеству при точении пластиков — управление накоплением тепла при сохранении точных диаметров.
Детали, изготавливаемые точением:
- Втулки и гильзы — Цилиндрические изнашиваемые компоненты с контролируемыми внутренним и наружным диаметрами. Часто требуют допусков под посадку подшипника на внутреннем диаметре и скользящей посадки на наружном диаметре для установки в корпус.
- Ролики и направляющие колёса — Вращающиеся компоненты с посадочными местами под подшипники, заплечиками, а иногда с бочкообразным или канавочным наружным профилем. Соосность между отверстием и наружным диаметром является критическим размером.
- Проставки и кольца — Простые кольца и распорные элементы с параллельными торцами и контролируемой общей длиной. Параллельность торцов важна, поскольку эти детали задают осевое положение в узле.
- Кольца и нестандартные круглые детали — Токарные компоненты специального назначения с заплечиками, ступенями, канавками или фасками.
В GRAN при точении пластиков используется острый инструмент с положительным передним углом для срезания материала, а не его отталкивания. СОЖ применяется ограниченно или не применяется вовсе для таких материалов, как POM и нейлон, которые впитывают влагу, поскольку после высыхания детали, пропитанной СОЖ, может измениться стабильность размеров. Подачи и частоты вращения шпинделя настраиваются под каждую марку пластика — стеклонаполненный нейлон, обрабатываемый на скорости ненаполненного POM, даст шероховатую и рваную поверхность.
2. Фрезерование: Создание профилей, карманов и плоских поверхностей
Фрезерование применяется для пластиковых деталей, которые не являются круглыми: блоки, плиты, изоляторы, направляющие и переходные компоненты с плоскими базовыми поверхностями, карманами, пазами и контурными профилями.
Детали, изготавливаемые фрезерованием:
- Изоляторные плиты и блоки — Плоские компоненты с монтажными отверстиями, фрезерованными профилями и карманами. Стабильность размеров является приоритетом, поскольку эти детали сопрягаются с электрическими или конструктивными узлами.
- Направляющие и износостойкие пластины — Линейные скользящие элементы с плоскими контактными поверхностями, монтажными пазами и отверстиями под зенкованные крепёжные элементы. Качество поверхности на скользящей грани определяет фрикционное поведение в эксплуатации.
- Переходные плиты и крышки — Пластиковые панели нестандартной формы с контурной обработкой, сверлением отверстий и профилированием кромок для сборочных узлов OEM-оборудования.
- Корпуса по индивидуальному заказу — Детали коробчатого или кожухового типа, требующие многостороннего фрезерования с днищами карманов, внутренними углами и местами под резьбовые вставки.
Основная сложность при фрезеровании пластиков — это закрепление без деформации. Плита, жёстко зажатая по углам, может выгнуться в центре, что приведёт к неровному днищу кармана. В GRAN используются вакуумная оснастка, низкопрофильные зажимы с распределёнными контактными площадками и крепление на двусторонний скотч для тонких пластиковых листов, что позволяет сохранять деталь плоской без внесения напряжений.
3. Сверление, растачивание и нарезание резьбы: Создание функциональных интерфейсов
Операции по созданию отверстий в инженерных пластиках несут собственный набор рисков. Сверло, входящее слишком агрессивно, может расплавить стенку отверстия, а не срезать её. Расточка, генерирующая слишком много тепла, может уменьшиться после остывания. Резьбовое отверстие в пластике ведёт себя совершенно иначе, чем та же резьба в металле.
Операции по созданию отверстий в GRAN:
- Сверление — Сквозные отверстия под крепёж, зазорные отверстия и монтажные точки. Острая геометрия сверла с большим углом наклона винтовой канавки эффективно удаляет стружку и снижает трение в отверстии. Циклы сверления с отводом (peck drilling) дробят стружку и предотвращают накопление тепла в глубоких отверстиях.
- Скучно — Точные внутренние диаметры для посадочных мест под подшипники, корпусов втулок и установочных отверстий. Однолезвийные расточные инструменты позволяют регулировать диаметр для компенсации пружинения материала после чернового прохода.
- Нарезание резьбы — Резьбовые отверстия под крепёж и сборочные элементы. Для пластиков резьбоформирующие метчики могут создавать более прочную резьбу, чем резьбонарезные, поскольку они деформируют материал, а не срезают его, уплотняя пластик вокруг профиля резьбы. Резьбовые вставки (спиральные или с ключевым замком) применяются, когда соединение будет многократно собираться и разбираться.
4. Обработка поверхностей и кромок: Финишная отделка для посадки и долговечности
Деталь из инженерного пластика не является готовой после выполнения последнего реза. Обработка поверхностей и кромок превращает обработанную заготовку в компонент, готовый к сборке, с чистыми посадками, гладкими контактными поверхностями и стабильным внешним видом в пределах партии.
Послестаночная обработка включает:
- Снятие заусенцев — Удаление гибких, тянущихся заусенцев, образующихся на кромках пластика. Ручное удаление заусенцев острым лезвием под правильным углом работает лучше, чем роторные инструменты для снятия заусенцев, которые могут расплавить или размазать пластик вместо чистого удаления заусенца.
- Доработка кромок — Притупление острых углов контролируемой фаской или радиусом. Пластиковые кромки, которые кажутся острыми на ощупь, часто являются признаком незавершённой обработки — небольшое снятие кромки от 0,2 мм до 0,5 мм повышает безопасность обращения и ощущение при сборке, не влияя на функциональную геометрию.
- Очистка посадочных мест — Проверка того, что посадочные места подшипников, торцевые поверхности и контактные поверхности свободны от заусенцев, стружки и остатков СОЖ. Одна застрявшая стружка в посадочном месте подшипника может вызвать смещение подшипника больше, чем допускает поле допуска.
- Финишная обработка поверхностей — Лёгкие финишные проходы по поверхностям трения и лицевым поверхностям для обеспечения однородной текстуры и внешнего вида по всей партии.
Какой процесс для какой детали: краткий справочник
| Категория деталей | Поворот | Фрезерование | Сверление/Растачивание | Кромка/Поверхность |
|---|---|---|---|---|
| Втулки и гильзы | \u2713 | \u2713 | \u2713 | |
| Ролики и направляющие колёса | \u2713 | \u2713 | \u2713 | |
| Проставки и кольца | \u2713 | \u2713 | ||
| Изоляционные пластины | \u2713 | \u2713 | \u2713 | |
| Направляющие рельсы и износостойкие накладки | \u2713 | \u2713 | \u2713 | |
| Переходные пластины и крышки | \u2713 | \u2713 | \u2713 | |
| Корпуса на заказ | \u2713 | \u2713 | \u2713 |
Как GRAN проверяет проекты из инженерных пластиков перед производством
Каждый проект из инженерных пластиков проходит структурированную проверку перед началом механической обработки. Этот процесс выявляет проблемы, которые дорого исправлять после изготовления первой партии.
- Проверка геометрии и условий эксплуатации — Мы изучаем контур детали, толщину стенок и условия эксплуатации. Втулка, работающая без смазки при повышенной температуре, требует иных параметров обработки, чем втулка, работающая в масляной ванне при комнатной температуре. Тонкостенные участки, высокие неподдерживаемые элементы и глубокие карманы отмечаются для проверки схемы закрепления.
- Проверка элементов и допусков — Посадочные места подшипников, монтажные отверстия, спецификации резьбы и интерфейсы скользящей или прессовой посадки проверяются по чертежу. Допуски, достижимые в металле, могут потребовать корректировки для пластика из-за теплового расширения и свойств влагопоглощения.
- Выбор маршрута обработки — Исходя из геометрии и элементов, мы определяем последовательность операций. Например, деталь, требующая и токарной, и фрезерной обработки, сначала проходит токарные операции, пока деталь ещё представляет собой цельный круглый пруток, что обеспечивает максимальную жёсткость для критических диаметров.
- Согласование ожиданий по поверхности и кромкам — Мы подтверждаем, имеет ли деталь поверхности трения (где чистота поверхности напрямую влияет на функцию), декоративные поверхности или контактные зоны, критичные для сборки. Это определяет стандарт доработки кромок и обработки поверхностей.
- Валидация образца — Небольшая пробная партия изготавливается и проверяется на точность диаметра, состояние поверхности, контроль заусенцев и точность сборки перед полным производством. Для деталей с плотными посадками подшипников образцы измеряются при стабилизированной комнатной температуре для подтверждения окончательных размеров.
Для полного рабочего процесса от чертежа до поставки см. наш обзор процесса обработки с ЧПУ.
Начните свой проект по механической обработке инженерных пластиков
Если ваш проект включает пластиковые втулки, ролики, изоляторы, направляющие детали, проставки или custom OEM пластиковые компоненты, GRAN INDUSTRIES SDN. BHD. обладает производственными возможностями для перехода от валидации образца к серийному производству со стабильным качеством.
Отправьте свой чертёж, эталонный образец или краткое описание проекта по адресу info@gran.my или позвоните по телефону +60 10-881 2868. Укажите геометрию детали, предпочтения по материалу, требования по количеству и любые особые условия эксплуатации, с которыми столкнутся ваши детали. Наша команда рассматривает каждый запрос и возвращает коммерческое предложение с рекомендуемым технологическим маршрутом и сроком выполнения.
Узнайте больше на нашей странице услуг по механической обработке инженерных пластиков.
Часто задаваемые вопросы
В: Какие инженерные пластики может обрабатывать GRAN?
О: Мы обрабатываем широкий спектр инженерных пластиков, включая POM (ацеталь/Делрин), нейлон (PA6, PA66, стеклонаполненные варианты), PTFE (Тефлон), UHMWPE, PEEK и другие термопласты инженерного класса. Правильный материал зависит от применения: POM для износостойких деталей с низким трением, нейлон для прочности и ударной вязкости, PTFE для химической стойкости и высокотемпературного скольжения, PEEK для высокопрочных высокотемпературных применений. Если вы не уверены, какой материал подходит для вашей детали, сообщите условия эксплуатации при запросе котировки, и мы порекомендуем подходящий класс.
В: Какие допуски вы можете выдерживать на токарных пластиковых деталях?
О: Типичные допуски для токарных пластиковых деталей составляют \u00b10,05 мм по диаметрам и \u00b10,1 мм по длинам, но это зависит от материала и геометрии детали. Более жёсткие допуски достижимы при стабилизированных условиях обработки, но все допуски для пластиков должны учитывать тепловое расширение и, в случае нейлонов, влагопоглощение. Нейлоновая втулка, обработанная с жёстким допуском на отверстие в сухой день, может иметь другие размеры после поглощения влаги. Мы обсуждаем это поведение материалов при котировке, чтобы вы могли задать допуски, которые являются одновременно функциональными и реалистичными.
В: Можете ли вы обрабатывать стеклонаполненные или угленаполненные инженерные пластики?
О: Да, но наполненные пластики требуют иного инструмента и параметров по сравнению с ненаполненными марками. Стеклянные и углеродные волокна абразивны и быстрее изнашивают стандартный твердосплавный инструмент. Мы используем инструмент с алмазным покрытием или специальный твердосплавный инструмент и корректируем параметры резания для управления стойкостью инструмента и чистотой поверхности на наполненных материалах. Процесс хорошо отработан — просто сообщите нам марку материала при котировке.
В: Каков минимальный объём заказа для пластиковых деталей CNC?
О: Мы поддерживаем прототипные и мелкосерийные заказы для первоначальной валидации конструкции. После утверждения образца мы переходим к производственным объёмам в соответствии с потребностями вашей программы — без произвольного минимума. Нужны ли вам пять деталей для проверки посадки или 5 000 для планового OEM-заказа, подход к проверке проекта и обработке масштабируется соответствующим образом.
В: Требуют ли пластиковые детали иной упаковки или обращения по сравнению с металлическими деталями?
О: Да. Инженерные пластики царапаются легче, чем металлы, поэтому используется индивидуальное разделение деталей или секционная упаковка для предотвращения контактных повреждений. Детали с плотными посадками подшипников упаковываются так, чтобы оставаться чистыми и свободными от загрязнений, а нейлоновые детали могут быть запечатаны во влагобарьерную упаковку, если размерная стабильность при хранении и транспортировке критична. Мы согласовываем упаковку исходя из ваших требований к распределению.