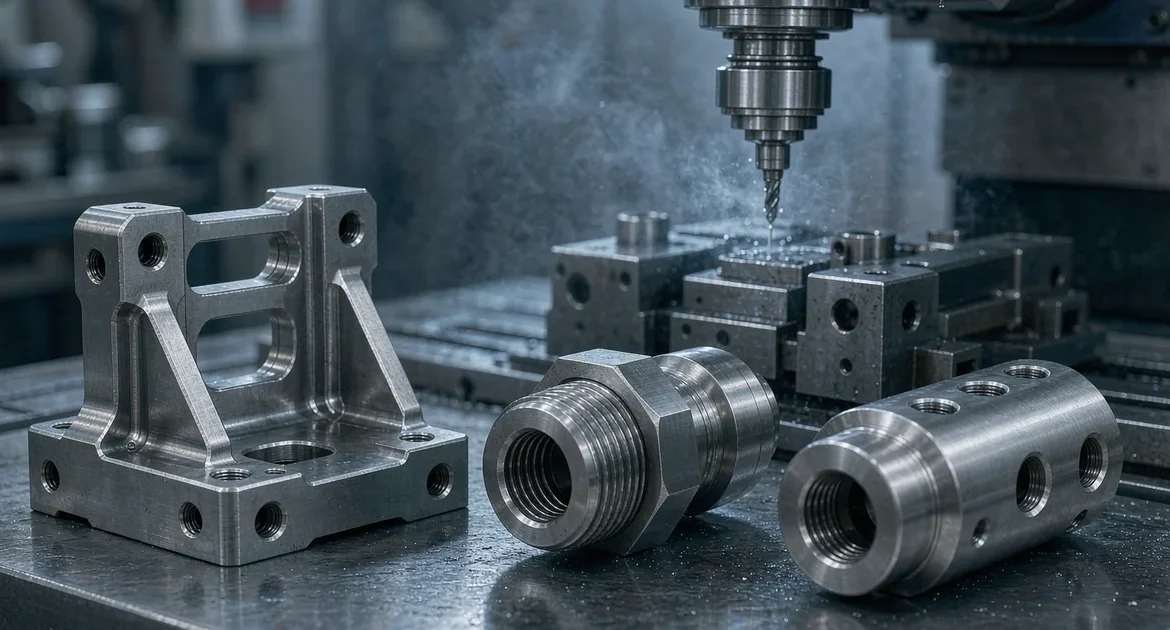
Titan verdient seinen Ruf jedes Mal, wenn ein Zerspanungsmechaniker es anfasst. Es ist stark, leicht und korrosionsbeständig — und es wehrt sich mit geringer Wärmeleitfähigkeit, einer Neigung zur Kaltverfestigung und der Angewohnheit, Schneidwerkzeuge zu verschleißen. Titan-CNC-Bearbeitung ist nicht schwieriger, weil das Material geheimnisvoll ist; es ist schwieriger, weil das Material sich den Abkürzungen verweigert, die bei Aluminium und Stahl so gut funktionieren.
Dieser Leitfaden erklärt die Titanlegierungen, die für bearbeitete Teile relevant sind, warum das Material sich unter dem Schneidwerkzeug so verhält, wie es sich verhält, die Oberflächenbehandlungen, die es schützen und einfärben, und die Konstruktionsgewohnheiten, die Titanteile fertigungsgerecht halten. Er ist für Ingenieure und Einkäufer geschrieben, die Hochleistungsteile in der Luft- und Raumfahrt, Medizintechnik, im Motorsport und in industriellen Anwendungen spezifizieren.
Warum Titan schwer zu bearbeiten ist
Titan konzentriert Wärme genau dort, wo man sie nicht haben will. Seine Wärmeleitfähigkeit beträgt nur einen Bruchteil der von Aluminium, sodass die an der Schneidkante erzeugte Wärme nicht in den Span und das Werkstück abfließt — sie bleibt im Werkzeug. Das Ergebnis ist eine Schneidkante, die schnell verschleißt, ein Werkstück, das sich bei zu geringem Vorschub kaltverfestigt, und eine Oberfläche, die leidet, sobald Werkzeugverschleiß einsetzt.
Drei Verhaltensweisen definieren die Titanbearbeitung:
- Wärme bleibt lokal — Schlechte Wärmeableitung konzentriert die Temperatur an der Schneidkante, daher wird Titan mit niedrigeren Schnittgeschwindigkeiten als Aluminium oder Stahl bearbeitet, mit reichlich Kühlmittel, um die Wärme abzuführen.
- Kaltverfestigung — Ein stumpfes Werkzeug oder ein leichter Schlichtgang kann die Oberfläche mitten im Schnitt verfestigen, wodurch der nächste Durchgang schwieriger wird und die Werkzeugstandzeit drastisch verkürzt wird.
- Rückfederung — Titan weicht elastisch stärker aus als Stahl, daher erfordern dünne Wände und lange ungestützte Merkmale starre Aufspannungen und konservative Schnittparameter, um die Maßhaltigkeit zu gewährleisten.
Titanlegierungen für CNC-bearbeitete Teile
Titan wird nach Legierung spezifiziert — ein Bezeichnungssystem, das von Organisationen wie ASM International gepflegt wird — und die Legierung verändert das Bearbeitungsverhalten ebenso sehr wie die mechanischen Eigenschaften. Die vier unten aufgeführten Legierungen decken die meisten Arbeiten an bearbeiteten Teilen ab:
| Note | Auch bekannt als | Eigenschaft | Typische Verwendung |
|---|---|---|---|
| Grade 2 | Kommerziell rein (CP) | Ausgezeichnete Korrosionsbeständigkeit, umformbar, geringere Festigkeit | Chemische, marine, medizinische Gehäuse |
| Grade 5 | Ti-6Al-4V | Hohes Festigkeits-Gewichts-Verhältnis, die Arbeitspferd-Legierung | Luft- und Raumfahrt, Motorsport, Implantate |
| Grade 23 | Ti-6Al-4V ELI | Höhere Reinheit, überlegene Bruchzähigkeit | Medizinische Implantate, kritische Luft- und Raumfahrt |
| Grade 7 | Ti-0,2Pd | Überlegene Korrosionsbeständigkeit in sauren Medien | Chemieverarbeitungsanlagen |
Grade 5 (Ti-6Al-4V) ist der Standard für die meisten Strukturteile — es balanciert Festigkeit, Gewicht und Kosten besser als jedes andere Titan. Grade 2 ist die Wahl, wenn Korrosionsbeständigkeit wichtiger ist als Festigkeit und das Teil nicht die zusätzliche Leistung der Legierung benötigt. Grade 23 ist im Wesentlichen Grade 5 mit strengerer Kontrolle über Verunreinigungen, spezifiziert dort, wo Ermüdungslebensdauer und Bruchzähigkeit kritisch sind, wie bei lasttragenden Implantaten. Grade 7 fügt Palladium für die aggressivsten chemischen Umgebungen hinzu.
Bearbeitungsstrategie: Werkzeuge, Geschwindigkeiten und Kühlmittel
Titan gut zu bearbeiten ist eine Disziplin der Parameter, nicht des Heroismus. Der Ansatz, der bei Aluminium funktioniert, zerstört ein Titanwerkzeug in Minuten:
- Beschichtete Hartmetallwerkzeuge — Titan erfordert scharfe, hitzebeständige Schneidkanten. Beschichtetes Hartmetall ist der Standard; die Beschichtung reduziert den Wärmeübergang in das Werkzeug und widersteht der chemischen Reaktivität, die Späne an die Schneidkante schweißt.
- Niedrigere Geschwindigkeiten, höhere Vorschübe — Das Gegenteil von Aluminium. Langsames Arbeiten hält die Wärme niedrig, während ein gesunder Vorschub das Werkzeug schneiden lässt und das Reiben verhindert, das die Oberfläche kaltverfestigt.
- Reichlich Kühlmittel — Hochdruck-Kühlmittel spült Wärme und Späne aus der Schnittzone. Trocken- oder Nebelkühlung von Titan führt zu einem verbrannten Werkzeug.
- Starre Aufspannung — Titans Rückfederung bestraft wackelige Aufbauten. Kurzer Werkzeugüberhang und solide Werkstückaufnahme verhindern, dass das Teil aus der Toleranz vibriert.
Werkzeugstandzeit ist der versteckte Kostenfaktor bei der Titanbearbeitung. Eine Werkstatt, die ihre Parameter nicht auf Titan abgestimmt hat, wird es falsch kalkulieren — entweder Geld verlieren oder das Risiko durch überhastete Schnitte und Oberflächendefekte auf den Kunden abwälzen. Erfahrung mit dem Material ist der Unterschied zwischen einem Titanteil, das die Spezifikation erfüllt, und einem, das scheinbar einwandfrei ankommt, aber bei Ermüdung versagt.
Oberflächenbehandlung für Titanteile
Titan-Oberflächenbehandlungen werden von der Funktion bestimmt — Korrosionsschutz ist weitgehend durch die natürliche Oxidschicht integriert, daher geht es bei der Oberflächenbehandlung um Verschleiß, Aussehen und, in der Medizin- und Luftfahrttechnik, um Oberflächenintegrität:
- Eloxieren — Titan-Eloxieren ist dünner als Aluminium-Eloxieren und wird eher zur Identifikation und Farbkodierung als zum schweren Verschleißschutz verwendet. Die Spannung steuert die Farbe und erzeugt Blau-, Violett- und Goldtöne ohne Farbstoffe.
- Passivierung — Eine chemische Behandlung, die die schützende Oxidschicht reinigt und verdickt, Oberflächeneisen entfernt und die Korrosionsbeständigkeit verbessert. Standardverfahren für Medizin- und Luftfahrtteile.
- Glasperlenstrahlen — Erzeugt eine gleichmäßige matte Oberfläche und kann die Ermüdungsfestigkeit durch vorteilhafte Druckeigenspannungen an der Oberfläche verbessern, weshalb es bei Luftfahrtkomponenten üblich ist.
- Polieren — Mechanisches Polieren auf eine spiegelnde oder satinierte Oberfläche für Kosmetikteile, häufig spezifiziert bei sichtbaren Medizinprodukten und Titan-Konsumgütern.
Konstruktionstipps für bearbeitbare Titanteile
Gutes Titan-Design respektiert die Widerspenstigkeit des Materials:
- Vermeiden Sie dünne, ungestützte Wände — Titan federt zurück, sodass eine dünne Wand, die in Aluminium maßhaltig bleibt, in Titan wandert. Fügen Sie Dicke oder Versteifungen hinzu, wo die Geometrie es zulässt.
- Halten Sie InnenEcken großzügig — Scharfe Ecken konzentrieren sowohl Spannung als auch Bearbeitungsschwierigkeit. Ein Radius, der zum Standardwerkzeug passt, reduziert die Werkzeugbelastung und verbessert gleichzeitig die Ermüdungslebensdauer.
- Konstruieren Sie für Werkzeugzugang — Tiefe Taschen und vertiefte Merkmale erzwingen lange, flexible Werkzeuge, die Titan bestraft. Wenn ein Merkmal tief sein muss, rechnen Sie damit, dass die Toleranz sich lockert oder die Kosten steigen.
- Spezifizieren Sie die Oberflächenabsicht frühzeitig — Ob das Teil Eloxieren, Passivieren oder Kugelstrahlen benötigt, ändert die Bearbeitungs- und Reinigungssequenz. Teilen Sie es der Werkstatt mit, bevor sie schneidet, nicht danach.
Wie GRAN Titan bearbeitet
Bei GRAN INDUSTRIES SDN. BHD. wird Titan nach demselben Grundprinzip bearbeitet, das wir auf jedes Material anwenden: die Zeichnung prüfen, bevor wir ein Angebot abgeben. Materialgüte, Toleranzmachbarkeit, Oberflächenabsicht und Stückzahl werden im Voraus bestätigt, denn ein Titanteil, das auf falschen Annahmen kalkuliert wurde, ist ein teurer Fehler für alle Beteiligten.
Wir bearbeiten Titan neben Edelstahl, Aluminium, Kohlenstofffaser und technischen Kunststoffen und halten Schmieden, Stanzen, Blechbearbeitung und Kaltstauchung im Haus. Diese Breite ist wichtig für Titanprogramme, bei denen ein endkonturnahes geschmiedetes oder geformtes Rohteil die teuerste Bearbeitung entfernen kann, bevor auch nur ein Span fällt. Sehen Sie unsere Überblick über den CNC-Bearbeitungsprozess für den vollständigen Arbeitsablauf von der Zeichnung bis zur Lieferung.
Starten Sie Ihr Titan-CNC-Bearbeitungsprojekt
Titan belohnt eine Werkstatt, die es respektiert, und bestraft eine, die es wie Aluminium behandelt. Wenn Ihr Projekt Titanteile erfordert — Luftfahrt-Halterungen, medizinische Implantate, Motorsportkomponenten oder korrosionskritische Hardware — senden Sie Ihre Zeichnung, Ihr Referenzmuster oder Ihr Projektbriefing an info@gran.my oder rufen Sie an +60 10-881 2868. Geben Sie Werkstoffgüte, Stückzahl, Toleranz und Oberflächenanforderungen an. Wir prüfen das Projekt und senden Ihnen ein Angebot mit empfohlenem Fertigungsweg und Lieferzeit zurück. Entdecken Sie unsere vollständigen Fähigkeiten unter gran.my.
Häufig gestellte Fragen
F: Welche Titanlegierungen können Sie bearbeiten?
A: Wir bearbeiten die Legierungen, die die meisten CNC-Arbeiten abdecken — Grade 2 (kommerziell rein), Grade 5 (Ti-6Al-4V), Grade 23 (Ti-6Al-4V ELI) und Grade 7, unter anderem. Grade 5 ist der Standard für Strukturteile, Grade 2 für korrosionsgetriebene Anwendungen, Grade 23, wo Ermüdungslebensdauer und Bruchzähigkeit kritisch sind, und Grade 7 für aggressive chemische Umgebungen. Teilen Sie Ihre Betriebsbedingungen mit, und wir empfehlen die richtige Güte während der Angebotserstellung.
F: Warum ist Titan schwieriger zu bearbeiten als Stahl oder Aluminium?
A: Titan leitet Wärme schlecht, sodass die Schnittwärme an der Werkzeugschneide konzentriert bleibt, anstatt mit dem Span abzufließen. Es kaltverfestigt außerdem, wenn der Vorschub zu gering ist oder das Werkzeug stumpf wird, und es federt elastisch stärker zurück als Stahl. Zusammen erzwingen diese Eigenschaften niedrigere Schnittgeschwindigkeiten, schärfere beschichtete Hartmetallwerkzeuge, großzügige Kühlung und steife Aufspannung. Eine Werkstatt mit Titanerfahrung setzt die Parameter ganz anders als eine, die an Aluminium gewöhnt ist.
F: Welche Oberflächenbehandlungen sind für Titanteile verfügbar?
A: Die Hauptoptionen sind Eloxieren (dünn, verwendet für Farbcodierung und Identifikation), Passivieren (reinigt und verdickt das Schutzoxid für Korrosionsbeständigkeit), Kugelstrahlen (gleichmäßige matte Oberfläche, die auch die Ermüdungslebensdauer verbessern kann) und Polieren für Kosmetikteile. Die richtige Wahl hängt von der Funktion des Teils ab — Medizin- und Luftfahrtteile erfordern typischerweise Passivierung, während sichtbare Konsumprodukte oft Eloxieren oder Polieren erhalten.
F: Welche Toleranzen können Sie bei Titan-CNC-Teilen halten?
A: Mit steifer Aufspannung und abgestimmten Parametern halten wir routinemäßig etwa ±0,05 mm bei allgemeinen Titanmerkmalen und engere Toleranzen bei kritischen Durchmessern mit dem richtigen Setup. Der Rückfederungseffekt von Titan bedeutet, dass dünne Wände und lange ungestützte Merkmale die Toleranzen stärker öffnen als bei Aluminium oder Stahl, sodass erreichbare Werte immer von der Geometrie abhängen. Kritische Abmessungen werden durch Messung verifiziert und in Prüfberichten dokumentiert.