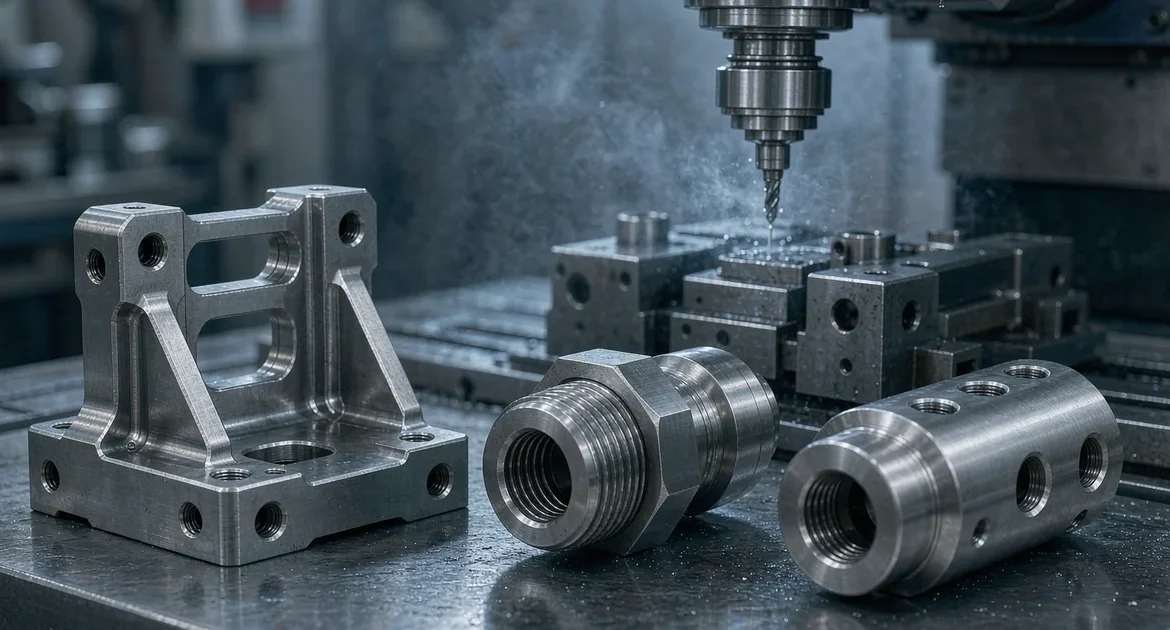
Titan verdient seinen Ruf jedes Mal, wenn ein Zerspanungsmechaniker es anfasst. Es ist stark, leicht und korrosionsbeständig — und es wehrt sich mit geringer Wärmeleitfähigkeit, einer Neigung zur Kaltverfestigung und der Angewohnheit, Schneidwerkzeuge zu verschleißen. Titan-CNC-Bearbeitung ist nicht schwieriger, weil das Material geheimnisvoll ist; es ist schwieriger, weil das Material sich den Abkürzungen verweigert, die bei Aluminium und Stahl so gut funktionieren.
Dieser Leitfaden erklärt die Titanlegierungen, die für bearbeitete Teile relevant sind, warum das Material sich unter dem Schneidwerkzeug so verhält, wie es sich verhält, die Oberflächenbehandlungen, die es schützen und einfärben, und die Konstruktionsgewohnheiten, die Titanteile fertigungsgerecht halten. Er ist für Ingenieure und Einkäufer geschrieben, die Hochleistungsteile in der Luft- und Raumfahrt, Medizintechnik, im Motorsport und in industriellen Anwendungen spezifizieren.
Warum Titan schwer zu bearbeiten ist
Titan konzentriert Wärme genau dort, wo man sie nicht haben will. Seine Wärmeleitfähigkeit beträgt nur einen Bruchteil der von Aluminium, sodass die an der Schneidkante erzeugte Wärme nicht in den Span und das Werkstück abfließt — sie bleibt im Werkzeug. Das Ergebnis ist eine Schneidkante, die schnell verschleißt, ein Werkstück, das sich bei zu geringem Vorschub kaltverfestigt, und eine Oberfläche, die leidet, sobald Werkzeugverschleiß einsetzt.
Drei Verhaltensweisen definieren die Titanbearbeitung:
- Wärme bleibt lokal — Schlechte Wärmeableitung konzentriert die Temperatur an der Schneidkante, daher wird Titan mit niedrigeren Schnittgeschwindigkeiten als Aluminium oder Stahl bearbeitet, mit reichlich Kühlmittel, um die Wärme abzuführen.
- Kaltverfestigung — Ein stumpfes Werkzeug oder ein leichter Schlichtgang kann die Oberfläche mitten im Schnitt verfestigen, wodurch der nächste Durchgang schwieriger wird und die Werkzeugstandzeit drastisch verkürzt wird.
- Rückfederung — Titan weicht elastisch stärker aus als Stahl, daher erfordern dünne Wände und lange ungestützte Merkmale starre Aufspannungen und konservative Schnittparameter, um die Maßhaltigkeit zu gewährleisten.
Titanlegierungen für CNC-bearbeitete Teile
Titan wird nach Legierung spezifiziert — ein Bezeichnungssystem, das von Organisationen wie ASM International gepflegt wird — und die Legierung verändert das Bearbeitungsverhalten ebenso sehr wie die mechanischen Eigenschaften. Die vier unten aufgeführten Legierungen decken die meisten Arbeiten an bearbeiteten Teilen ab:
| Note | Auch bekannt als | Eigenschaft | Typische Verwendung |
|---|---|---|---|
| Grade 2 | Kommerziell rein (CP) | Ausgezeichnete Korrosionsbeständigkeit, umformbar, geringere Festigkeit | Chemische, marine, medizinische Gehäuse |
| Grade 5 | Ti-6Al-4V | Hohes Festigkeits-Gewichts-Verhältnis, die Arbeitspferd-Legierung | Luft- und Raumfahrt, Motorsport, Implantate |
| Grade 23 | Ti-6Al-4V ELI | Höhere Reinheit, überlegene Bruchzähigkeit | Medizinische Implantate, kritische Luft- und Raumfahrt |
| Grade 7 | Ti-0,2Pd | Überlegene Korrosionsbeständigkeit in sauren Medien | Chemieverarbeitungsanlagen |
Grade 5 (Ti-6Al-4V) ist der Standard für die meisten Strukturteile — es balanciert Festigkeit, Gewicht und Kosten besser als jedes andere Titan. Grade 2 ist die Wahl, wenn Korrosionsbeständigkeit wichtiger ist als Festigkeit und das Teil nicht die zusätzliche Leistung der Legierung benötigt. Grade 23 ist im Wesentlichen Grade 5 mit strengerer Kontrolle über Verunreinigungen, spezifiziert dort, wo Ermüdungslebensdauer und Bruchzähigkeit kritisch sind, wie bei lasttragenden Implantaten. Grade 7 fügt Palladium für die aggressivsten chemischen Umgebungen hinzu.
Bearbeitungsstrategie: Werkzeuge, Geschwindigkeiten und Kühlmittel
Titan gut zu bearbeiten ist eine Disziplin der Parameter, nicht des Heroismus. Der Ansatz, der bei Aluminium funktioniert, zerstört ein Titanwerkzeug in Minuten:
- Beschichtete Hartmetallwerkzeuge — Titan erfordert scharfe, hitzebeständige Schneidkanten. Beschichtetes Hartmetall ist der Standard; die Beschichtung reduziert den Wärmeübergang in das Werkzeug und widersteht der chemischen Reaktivität, die Späne an die Schneidkante schweißt.
- Niedrigere Geschwindigkeiten, höhere Vorschübe — Das Gegenteil von Aluminium. Langsames Arbeiten hält die Wärme niedrig, während ein gesunder Vorschub das Werkzeug schneiden lässt und das Reiben verhindert, das die Oberfläche kaltverfestigt.
- Reichlich Kühlmittel — Hochdruck-Kühlmittel spült Wärme und Späne aus der Schnittzone. Trocken- oder Nebelkühlung von Titan führt zu einem verbrannten Werkzeug.
- Starre Aufspannung — Titans Rückfederung bestraft wackelige Aufbauten. Kurzer Werkzeugüberhang und solide Werkstückaufnahme verhindern, dass das Teil aus der Toleranz vibriert.
Werkzeugstandzeit ist der versteckte Kostenfaktor bei der Titanbearbeitung. Eine Werkstatt, die ihre Parameter nicht auf Titan abgestimmt hat, wird es falsch kalkulieren — entweder Geld verlieren oder das Risiko durch überhastete Schnitte und Oberflächendefekte auf den Kunden abwälzen. Erfahrung mit dem Material ist der Unterschied zwischen einem Titanteil, das die Spezifikation erfüllt, und einem, das scheinbar einwandfrei ankommt, aber bei Ermüdung versagt.
Oberflächenbehandlung für Titanteile
Titan-Oberflächenbehandlungen werden von der Funktion bestimmt — Korrosionsschutz ist weitgehend durch die natürliche Oxidschicht integriert, daher geht es bei der Oberflächenbehandlung um Verschleiß, Aussehen und, in der Medizin- und Luftfahrttechnik, um Oberflächenintegrität:
- Eloxieren — Titan-Eloxieren ist dünner als Aluminium-Eloxieren und wird eher zur Identifikation und Farbkodierung als zum schweren Verschleißschutz verwendet. Die Spannung steuert die Farbe und erzeugt Blau-, Violett- und Goldtöne ohne Farbstoffe.
- Passivierung — A chemical treatment that cleans and thickens the protective oxide layer, removing surface iron and improving corrosion resistance. Standard practice for medical and aerospace parts.
- Glasperlenstrahlen — Produces a uniform matte finish and can improve fatigue resistance by imparting beneficial compressive stress on the surface, which is why it is common on aerospace components.
- Polieren — Mechanical polishing to a reflective or satin finish for cosmetic parts, frequently specified on visible medical devices and consumer titanium products.
Design Tips for Machinable Titanium Parts
Good titanium design respects the material’s reluctance to cooperate:
- Avoid thin, unsupported walls — Titanium springs back, so a thin wall that holds size in aluminum will wander in titanium. Add thickness or stiffening where the geometry allows.
- Keep internal corners generous — Sharp corners concentrate both stress and machining difficulty. A radius that matches standard tooling reduces tool load and improves fatigue life at the same time.
- Design for tool access — Deep pockets and recessed features force long, flexible tools that titanium punishes. If a feature must be deep, expect the tolerance to loosen or the cost to climb.
- Specify finish intent early — Whether the part needs anodizing, passivation, or bead blasting changes the machining and cleaning sequence. Tell the shop before it cuts, not after.
How GRAN Machines Titanium
At GRAN INDUSTRIES SDN. BHD., titanium is machined with the same first principle we apply to every material: review the drawing before we quote. Material grade, tolerance feasibility, finish intent, and quantity are confirmed up front, because a titanium part quoted on bad assumptions is an expensive mistake for everyone involved.
We machine titanium alongside stainless steel, aluminum, carbon fiber, and engineering plastics, and we keep forging, stamping, sheet metal, and cold heading in-house. That breadth matters for titanium programs, where a near-net forged or formed blank can remove the most expensive machining before a single chip is cut. See our Überblick über den CNC-Bearbeitungsprozess für den vollständigen Arbeitsablauf von der Zeichnung bis zur Lieferung.
Start Your Titanium CNC Machining Project
Titanium rewards a shop that respects it and punishes one that treats it like aluminum. If your project calls for titanium parts — aerospace brackets, medical implants, motorsport components, or corrosion-critical hardware — send your drawing, reference sample, or project brief to info@gran.my oder rufen Sie an +60 10-881 2868. Geben Sie Werkstoffgüte, Stückzahl, Toleranz und Oberflächenanforderungen an. Wir prüfen das Projekt und senden Ihnen ein Angebot mit empfohlenem Fertigungsweg und Lieferzeit zurück. Entdecken Sie unsere vollständigen Fähigkeiten unter gran.my.
Häufig gestellte Fragen
Q: What titanium grades can you machine?
A: We machine the grades that cover most CNC work — Grade 2 (commercially pure), Grade 5 (Ti-6Al-4V), Grade 23 (Ti-6Al-4V ELI), and Grade 7, among others. Grade 5 is the default for structural parts, Grade 2 for corrosion-driven applications, Grade 23 where fatigue life and fracture toughness are critical, and Grade 7 for aggressive chemical environments. Share your operating conditions and we will recommend the right grade during quotation.
Q: Why is titanium harder to machine than steel or aluminum?
A: Titanium conducts heat poorly, so the heat of cutting stays concentrated at the tool edge instead of flowing away with the chip. It also work-hardens if the feed is too light or the tool dulls, and it springs back elastically more than steel. Together these force lower cutting speeds, sharper coated-carbide tooling, generous coolant, and rigid fixturing. A shop experienced with titanium sets parameters very differently from one used to aluminum.
Q: What surface finishes are available for titanium parts?
A: The main options are anodizing (thin, used for color coding and identification), passivation (cleans and thickens the protective oxide for corrosion resistance), bead blasting (uniform matte finish that can also improve fatigue life), and polishing for cosmetic parts. The right choice depends on the part’s function — medical and aerospace parts typically require passivation, while visible consumer products often get anodizing or polishing.
Q: What tolerances can you hold on titanium CNC parts?
A: With rigid fixturing and tuned parameters we routinely hold around ±0.05 mm on general titanium features and tighter on critical diameters with the right setup. Titanium’s springback means thin walls and long unsupported features force tolerances open more than they would in aluminum or steel, so achievable numbers always depend on geometry. Critical dimensions are verified by measurement and documented in inspection reports.