エンジニアリングプラスチックは、現代の機械設計における静かな縁の下の力持ちです。金属では実現できない軽量化、耐腐食性、振動吸収、電気絶縁性を提供します。しかし、それらを良好に機械加工することは、単に金属用プログラムをプラスチック工作物に適用するという問題ではありません。プラスチックはクランプ圧力でたわみ、切削中に熱で膨張し、アルミニウムや鋼に慣れた目とは異なる注意を要するバリを発生させます。.
GRAN INDUSTRIES SDN. BHD.では、エンジニアリングプラスチックの機械加工は、旋削、フライス加工、穴あけ・中ぐり、表面処理という4つの中核CNC工程を中心に構成されています。各工程は、部品形状、嵌合要件、および完成部品が直面する使用条件に基づいて選択されます。本稿では、各工法、それによって生産される代表的な部品カテゴリー、そしてGRANのプロジェクトレビュー工程が生産開始前に適切な機械加工アプローチを確実に選択する方法について説明します。.
エンジニアリングプラスチックに異なる機械加工アプローチが必要な理由
プラスチックは、機械加工品質に直接影響を与える3つの点で金属とは挙動が異なります:
- 熱膨張 — プラスチックは加熱されると金属よりも大幅に膨張します。切削中は正しく測定された部品でも、冷却後にアンダーサイズになる可能性があります。これは、最終直径が室温で狭い許容範囲内に保持されなければならないベアリングシートや圧入部品にとって特に重要です。.
- クランプによるたわみ — アルミニウムとは異なり、プラスチックはクランプ力によって変形します。旋盤チャックで強く掴みすぎた薄肉ブッシュは、解放時にバネのように戻り、真円でない穴が生じます。治具は、3点のジョー接触点に力を集中させるのではなく、部品全体に荷重を分散させる必要があります。.
- バリの発生 — プラスチックのバリは金属のバリとは異なります。鋭利ではなく、柔軟で糸を引くような形状であることが多く、バリ取り工具できれいに除去できません。鋭利な工具、適切な送り速度、特定のエッジ破壊工程といった異なるアプローチが必要です。.
1. 旋削:円形エンジニアリングプラスチック部品の中核工程
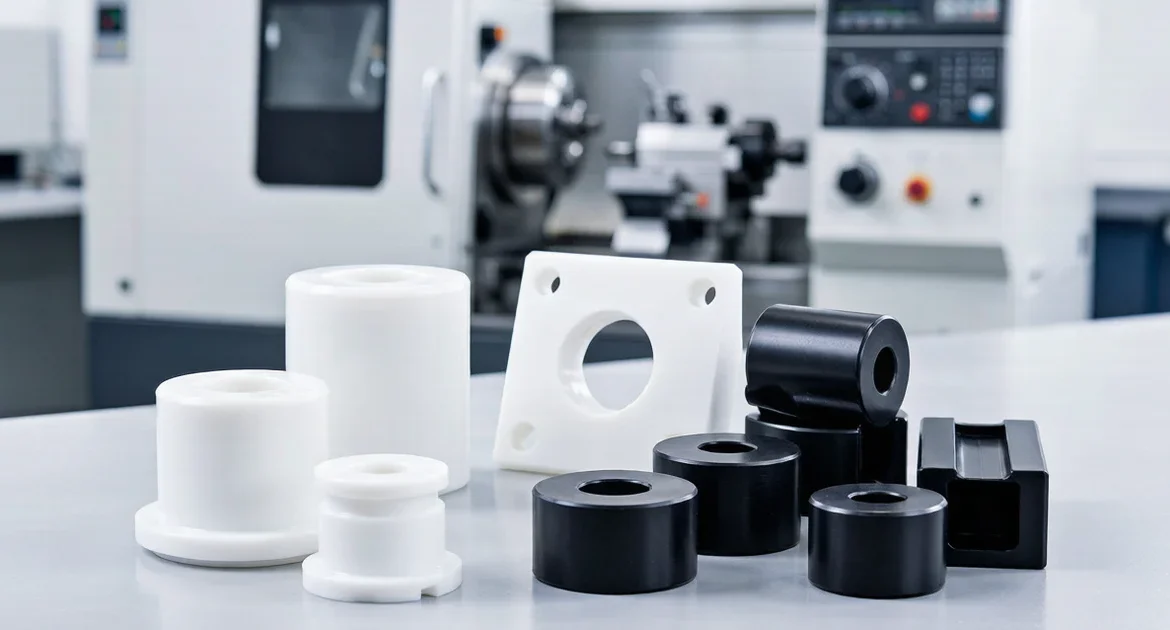
旋削は、エンジニアリングプラスチック部品に最も一般的な工程です。基本的に円形である部品(ブッシュ、ローラー、スリーブ、スペーサー、リング)はすべて旋盤から始まります。プラスチック旋削の品質の鍵は、厳しい直径を維持しながら熱の蓄積を管理することです。.
旋削によって生産される部品:
- ブッシュおよびスリーブ — 内径と外径が管理された円筒形の摩耗部品。多くの場合、内径にはベアリング嵌合公差、ハウジング取り付け用の外径にはすべり嵌めが必要です。.
- ローラーおよびガイドホイール — ベアリングシート、ショルダー面、場合によってはクラウン形状や溝付きの外形を持つ回転部品。ボアと外径間の同心度が重要な寸法です。.
- スペーサーおよびカラー — 平行な面と管理された全長を持つ単純なリングおよび間隔要素。これらの部品はアセンブリ内の軸方向位置を決定するため、面の平行度が重要です。.
- リングおよびカスタム円形部品 — ショルダー、段差、溝、面取りを備えた用途固有の旋削部品。.
GRANでは、プラスチック旋削に 鋭い正のすくい角を持つ工具 を使用し、材料を押すのではなくせん断します。POMやナイロンなど水分を吸収する材料には、クーラントを控えめに使用するか、まったく使用しません。クーラントを含んだ部品が乾燥した後に寸法安定性が変化する可能性があるためです。送り速度と主軸回転数は各プラスチックグレードに合わせて調整されます — ガラス充填ナイロン部品を未充填POMの速度で旋削すると、粗く裂けた表面が生成されます。.
2. フライス加工:プロファイル、ポケット、平坦面の創出
フライス加工は、円形でないプラスチック部品(ブロック、プレート、絶縁体、ガイドレール、平坦な基準面・ポケット形状・スロット・輪郭形状を持つアダプター部品)を処理します。.
フライス加工によって生産される部品:
- 絶縁プレートおよびブロック — 取り付け穴パターン、ルーティングされたプロファイル、ポケット形状を持つ平坦な部品。これらの部品は電気的または構造的アセンブリと接続するため、寸法安定性が最優先されます。.
- ガイドレールおよび摩耗パッド — 平坦な接触面、取り付けスロット、皿穴付きファスナー穴を持つ直線摺動要素。摺動面の表面品質が使用時の摩擦挙動を決定します。.
- アダプタープレートおよびカバー — OEM機械アセンブリ用の輪郭ルーティング、穴あけ、エッジプロファイリングを施したカスタム形状のプラスチックパネル。.
- カスタム機械加工ハウジング — ポケット底面、内部コーナー、ねじインサート位置を備えた多面フライス加工を必要とする箱型または筐体型部品。.
プラスチックフライス加工の主な課題は、 歪みのない工作物保持. です。コーナーで剛直にクランプされたプレートは中央で上向きに反り、ポケット底面が不均一になる可能性があります。GRANでは、真空治具、分散型コンタクトパッドを備えた低プロファイルクランプ、薄いプラスチックシート用の両面テープによる工作物保持を使用して、応力を導入せずに部品を平坦に保ちます。.
3. 穴あけ、中ぐり、ねじ切り:機能的なインターフェースの創出
エンジニアリングプラスチックへの穴加工工程には、それぞれ独自のリスクがあります。過度に積極的に進入するドリルは、穴壁を切削するのではなく溶融させる可能性があります。過度の熱を発生させる中ぐりは、冷却後に収縮する可能性があります。プラスチックへのタップ穴は、金属の同じねじとは挙動がまったく異なります。.
GRANでの穴加工工程:
- ドリル加工 — ファスナー用の貫通穴、クリアランス穴、取り付けポイント。高ねじれ角を持つ鋭利なドリル形状は、切りくずを効果的に排出し、穴内の摩擦を低減します。ピックドリリングサイクルは切りくずを分断し、深穴での熱蓄積を防ぎます。.
- つまらない — ベアリングシート、ブッシュハウジング、位置決めボア用の精密内径。単刃中ぐり工具により、荒加工後の材料のスプリングバックを補正するための直径調整が可能です。.
- ねじ切り — ファスナーおよび組立機能用のねじ穴。プラスチックの場合、ねじ成形タップはねじ切りタップよりも強いねじを生成できます。材料を切断するのではなく転位させ、ねじプロファイル周囲のプラスチックを圧縮するためです。ねじインサート(ヘリカルまたはキーロッキング)は、接合部が繰り返し組み立て・分解される場合に使用されます。.
4. 表面およびエッジ処理:嵌合と耐久性のための仕上げ
エンジニアリングプラスチック部品は、最後の切削が行われた時点では完成していません。表面およびエッジ処理により、機械加工されたブランクは、クリーンな嵌合、滑らかな接触面、一貫したバッチ外観を備えた組立可能な部品に変換されます。.
機械加工後の処理には以下が含まれます:
- バリ取り — プラスチックエッジに形成される柔軟で糸を引くバリの除去。正しい角度の鋭利な刃による手動バリ取りは、プラスチックを溶融またはスミアリングしてバリをきれいに除去しない可能性のある回転式バリ取り工具よりも効果的です。.
- エッジの精密仕上げ — 制御された面取りまたはR加工により鋭い角を除去します。触感で鋭いと感じるプラスチックエッジは、多くの場合、加工が不完全である兆候です — 0.2 mm~0.5 mmの小さなエッジブレークにより、機能的な形状に影響を与えることなく、取扱いの安全性と組立時の感触が向上します。.
- 座面のクリーニング — ベアリング座、ショルダー面、および接触面にバリ、切り粉、切削液の残留物がないことを確認します。ベアリング座に切り粉が1つ挟まるだけで、許容差範囲を超えるベアリングの芯ずれが発生する可能性があります。.
- 表面の仕上げ加工 — 摩擦面および外観面に軽い最終パスを施し、バッチ全体で一貫したテクスチャと外観を確保します。.
部位別の適切な加工プロセス:クイックリファレンス
| 部品カテゴリー | ターニング | ミーリング | ドリル/ボーリング | エッジ/表面 |
|---|---|---|---|---|
| ブッシング&スリーブ | \u2713 | \u2713 | \u2713 | |
| ローラー&ガイドホイール | \u2713 | \u2713 | \u2713 | |
| スペーサー&カラー | \u2713 | \u2713 | ||
| 絶縁板 | \u2713 | \u2713 | \u2713 | |
| ガイドレール&ウェアパッド | \u2713 | \u2713 | \u2713 | |
| アダプタープレート&カバー | \u2713 | \u2713 | \u2713 | |
| カスタムハウジング | \u2713 | \u2713 | \u2713 |
GRANが生産前にエンジニアリングプラスチックプロジェクトをレビューする方法
すべてのエンジニアリングプラスチックプロジェクトは、加工開始前に体系的なレビューを経ます。このプロセスにより、初回バッチの切削後に修正すると高コストとなる問題を事前に捕捉します。.
- 形状および使用条件のレビュー — 部品の輪郭、肉厚、および使用環境を検討します。高温でドライ運転するブッシングは、室温の油浴中で使用されるものとは異なる加工パラメータが必要です。薄肉セクション、高さのある未支持形状、および深いポケットは、治具レビューの対象としてフラグが立てられます。.
- 形状および公差のチェック — ベアリング座、取付穴、ねじ仕様、およびすきま嵌めまたは圧入嵌めのインターフェースを図面と照合します。金属では達成可能な公差も、熱膨張および吸湿特性により、プラスチックでは調整が必要な場合があります。.
- 加工ルートの選定 — 形状および特徴に基づき、加工手順を決定します。例えば、旋削とフライス加工の両方が必要な部品では、素材がまだ中実の丸棒であるうちに旋削形状を先に完成させ、重要な径に対して最大限の剛性を確保します。.
- 表面およびエッジの期待値の整合 — 部品に摩擦面(仕上げが機能に直接影響する箇所)、外観面、または組立上重要な接触領域があるかどうかを確認します。これにより、エッジの精密仕上げおよび表面処理の基準が決定されます。.
- サンプル検証 — 本生産前に、小ロットのサンプルを加工し、径精度、表面状態、バリ管理、および組立嵌合について検査します。厳しいベアリング嵌め合いを持つ部品については、サンプルを安定した室温で測定し、最終寸法を確認します。.
図面から納品までの完全なワークフローについては、こちらをご覧ください CNC加工プロセス概要.
エンジニアリングプラスチック加工プロジェクトを開始する
お客様のプロジェクトにプラスチックブッシング、ローラー、絶縁部品、ガイド部品、スペーサー、またはカスタムOEMプラスチックコンポーネントが含まれる場合、GRAN INDUSTRIES SDN. BHD.は、サンプル検証からリピート生産まで一貫した品質で対応できる加工能力を有しています。.
図面、参考サンプル、またはプロジェクト概要を info@gran.my またはお電話ください: +60 10-881 2868. 部品の形状、材料の希望、数量要件、および部品が直面する特別な使用条件をご記載ください。当チームはすべてのお問い合わせをレビューし、推奨される加工ルートとリードタイムを含むお見積りを返信いたします。.
詳細はこちらをご覧ください エンジニアリングプラスチック加工サービスページ.
よくある質問
Q: GRANはどのようなエンジニアリングプラスチックを加工できますか?
A: POM(アセタール/デルリン)、ナイロン(PA6、PA66、ガラス繊維強化グレード)、PTFE(テフロン)、UHMWPE、PEEK、その他のエンジニアリンググレードの熱可塑性プラスチックを含む幅広いエンジニアリングプラスチックを加工しています。適切な材料は用途によって異なります:低摩擦摩耗部品にはPOM、靭性と耐衝撃性にはナイロン、耐薬品性と高温摺動にはPTFE、高強度・高温用途にはPEEK。どの材料が部品に適しているか不明な場合は、お見積り時に使用条件をお知らせいただければ、適切なグレードをご提案いたします。.
Q: プラスチック旋削部品で達成可能な公差はどの程度ですか?
A: プラスチック旋削部品の一般的な公差は、径で±0.05 mm、長さで±0.1 mmですが、これは材料と部品形状によって異なります。安定した加工条件であればより厳しい公差も達成可能ですが、すべてのプラスチック公差は熱膨張、およびナイロンの場合は吸湿を考慮する必要があります。乾燥した日に厳しい内径公差で加工されたナイロンブッシングは、湿気を吸収した後に測定値が変わる可能性があります。お見積り時にこれらの材料特性について協議し、機能的かつ現実的な公差を指定いただけるようにいたします。.
Q: ガラス繊維強化または炭素繊維強化エンジニアリングプラスチックの加工は可能ですか?
A: はい、ただし強化プラスチックは未強化グレードと比較して異なるツーリングとパラメータが必要です。ガラス繊維および炭素繊維は研磨性があり、標準的な超硬ツーリングをより早く摩耗させます。ダイヤモンドコーティングまたは特殊超硬ツーリングを使用し、切削パラメータを調整して、強化材の工具寿命と表面仕上げを管理します。このプロセスは確立されています — お見積り時に材料グレードをお知らせいただくだけです。.
Q: プラスチックCNC部品の最小注文数量はいくらですか?
A: 初期設計検証のための試作および小ロット注文に対応しています。サンプル承認後、お客様のプログラムニーズに基づいて生産数量に移行します — 恣意的な最小数量はありません。嵌合確認用の5個であれ、スケジュールされたOEM注文用の5,000個であれ、プロジェクトレビューと加工アプローチはそれに応じてスケールします。.
Q: プラスチック部品は金属部品と比較して異なる梱包や取扱いが必要ですか?
A: はい。エンジニアリングプラスチックは金属よりも傷が付きやすいため、接触損傷を防ぐために個別分離または仕切り付き梱包を使用します。厳しいベアリング嵌め合いを持つ部品は、清潔で異物がない状態を保つように梱包され、ナイロン部品は保管および輸送中の寸法安定性が重要な場合、防湿バリア梱包で密封されることがあります。お客様の流通要件に基づいて梱包を調整いたします。.