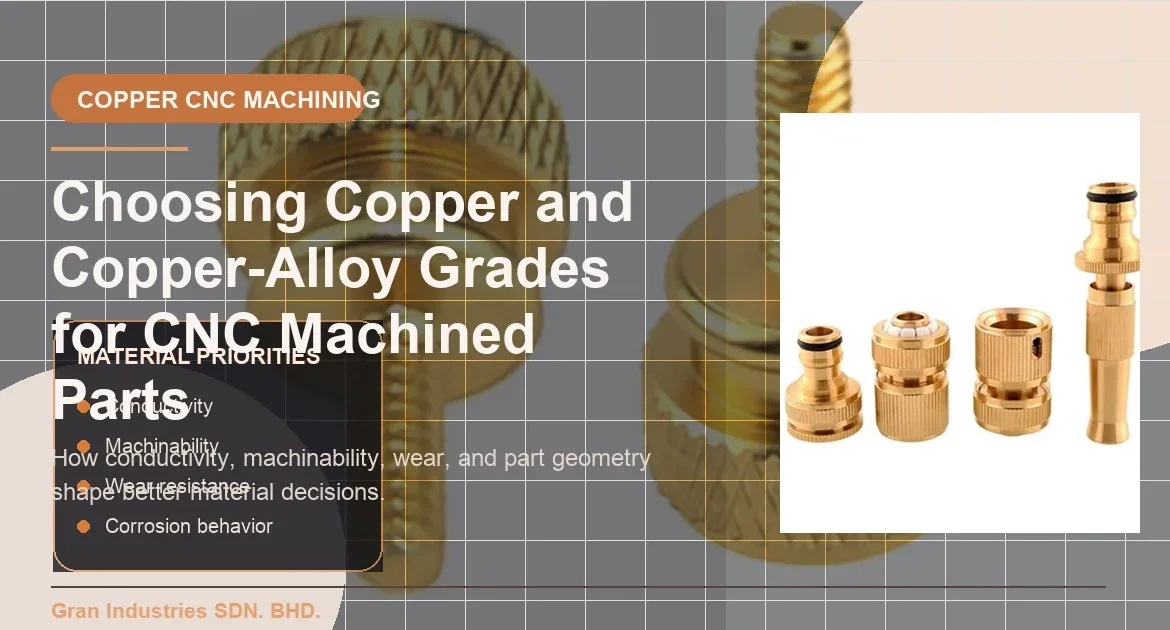
Nel mondo della produzione su misura di precisione, il rame e le sue leghe — ottone e bronzo — occupano una posizione unica. Rinomati per la loro eccezionale conduttività elettrica e termica, la resistenza alla corrosione e il fascino estetico, questi materiali sono indispensabili in settori che spaziano dalle energie rinnovabili e dai veicoli elettrici (EV) all’elettronica di fascia alta e alle installazioni idrauliche industriali.
Tuttavia, dal punto di vista della lavorazione CNC, il rame viene spesso classificato come un materiale “difficile”. La sua elevata duttilità e la sua consistenza “gommosa” possono causare un’eccessiva usura degli utensili, problemi di evacuazione dei trucioli e deformazioni termiche se non viene lavorato da un’officina meccanica esperta.
Questa guida tecnica illustra le caratteristiche delle diverse leghe di rame, le difficoltà legate alla loro lavorazione e le migliori pratiche per gli ingegneri che intendono procurarsi componenti in rame ad alta precisione.
Perché il rame? Proprietà fondamentali per le applicazioni industriali
Gli ingegneri scelgono il rame principalmente per tre motivi:
- Conduttività elettrica: Secondo solo all'argento, il rame è il materiale di riferimento per connettori elettrici, sbarre collettrici e componenti elettrici.
- Conduttività termica: La capacità del rame di dissipare rapidamente il calore lo rende il materiale ideale per dissipatori di calore ad alte prestazioni, piastre di raffreddamento a liquido e scambiatori di calore.
- Resistenza alla corrosione: Le leghe di rame formano naturalmente una patina protettiva, il che le rende ideali per gli ambienti marini e i sistemi di trattamento dei fluidi.
Leghe di rame comunemente utilizzate nella lavorazione CNC
Non tutto il rame è uguale. La scelta del tipo giusto dipende dall'equilibrio tra conduttività e lavorabilità.
1. Rame puro (C11000 / C10100)
Il C11000 (Electrolytic Tough Pitch) è il tipo di rame puro più diffuso. Offre una conduttività pari a quella del 101% IACS, ma è altamente duttile e “gommoso”, il che rende difficile ottenere tolleranze strette e finiture superficiali raffinate. Il C10100 (senza ossigeno) viene utilizzato in applicazioni sotto vuoto e nell’audio di fascia alta, dove è richiesta la massima purezza.
2. Ottone a taglio facile (C36000)
L'ottone è il punto di riferimento per la lavorabilità. Grazie alla presenza di piombo, l'ottone C360 produce trucioli piccoli e fragili che vengono espulsi facilmente, consentendo velocità del mandrino estremamente elevate e una durata eccezionale degli utensili. È ideale per connettori complessi, elementi di fissaggio e valvole per fluidi.
3. Bronzi (bronzo fosforoso C51000, bronzo di alluminio C63000)
Le leghe di bronzo sono apprezzate per la loro durezza e resistenza all'usura. Il bronzo al fosforo è comunemente utilizzato per molle elettriche e soffietti, mentre il bronzo all'alluminio è un materiale per impieghi gravosi utilizzato per cuscinetti, boccole e accessori nautici.
| Grado del materiale | Valutazione della lavorabilità | Applicazione primaria |
|---|---|---|
| C36000 Ottone | 100% (Base) | Valvole, raccordi, connettori |
| C14500 Rame al tellurio | 85% | Componenti elettrici che richiedono un'elevata precisione |
| C11000 Rame puro | 20% | Barre collettrici, dissipatori di calore, elettrodi |
| C63000 Bronzo di alluminio | 30% | Cuscinetti, accessori nautici |
Sfide tecniche nella lavorazione CNC del rame
1. Attrezzature e “gommosità”
Il rame puro non si “scheggia” come l’alluminio o l’acciaio; tende invece a spalmarsi e ad aderire al tagliente. Ciò porta alla formazione di residui sul tagliente (BUE), che compromettono la finitura superficiale e causano un rapido deterioramento dell’utensile. Per mitigare questo fenomeno, utilizziamo utensili in carburo lucidati, con angolo di spoglia elevato e rivestimenti specializzati.
2. Gestione termica
Poiché il rame conduce il calore in modo così efficiente, il calore generato sulla punta di taglio si diffonde rapidamente in tutto il pezzo. Ciò può causare un’espansione termica durante il processo di lavorazione. Se l’operatore non ne tiene conto, il pezzo potrebbe restringersi oltre i limiti di tolleranza una volta raffreddato sul tavolo di ispezione.
3. Indurimento da sollecitazione
Il rame può indurirsi rapidamente per deformazione. Se l'utensile non taglia in modo netto (cioè sfregando anziché tagliando), la superficie diventa notevolmente più dura, rendendo più difficili le passate successive e aumentando il rischio di rottura dell'utensile.
Suggerimenti sulla progettabilità per la produzione (DFM) per i componenti in rame
Per ridurre i costi e migliorare la qualità nella progettazione di componenti in rame, è opportuno tenere presente quanto segue:
- Evita i fori profondi e stretti: La viscosità del rame rende difficile l’evacuazione dei trucioli nei fori ciechi profondi. Se possibile, limitare la profondità del foro a 4 volte il diametro.
- Specificare tolleranze realistiche: Sebbene con l'ottone sia possibile ottenere una tolleranza di ±0,01 mm, con il rame puro ciò risulta notevolmente più costoso a causa della deriva termica. Utilizzare tolleranze più ampie per gli elementi non accoppiati.
- Angoli interni del raggio: Gli angoli interni acuti richiedono processi di elettroerosione lenti o utensili di dimensioni molto ridotte. Standardizzare i raggi interni in modo che corrispondano alle dimensioni comuni delle frese (ad esempio, 1 mm o 2 mm).
- Prendiamo ad esempio il rame al tellurio: Se la vostra applicazione lo consente, il rame al tellurio C145 offre una conduttività pressoché identica a quella del C110, ma si lavora in modo molto più simile all’ottone.
Finitura superficiale e post-lavorazione
I componenti in rame richiedono spesso trattamenti secondari per prevenire l'ossidazione o migliorarne le prestazioni:
- Galvanoplastica (nichel/oro/argento): Indispensabile per i componenti elettrici al fine di prevenire l'ossidazione e migliorare la saldabilità.
- Passivazione: Un trattamento chimico volto a rafforzare lo strato di ossido naturale e a prevenire la corrosione.
- Sabbiatura con microsfere: Garantisce una finitura opaca uniforme, ideale per dissipatori di calore e componenti industriali a vista.
- Elettrolucidatura: Rimuove uno strato microscopico di materiale per ottenere una finitura a specchio e sbavare elementi interni complessi.
Gran.my: il tuo partner per la lavorazione di precisione del rame
Noi di Gran.my siamo specializzati in componenti ad alta conduttività per settori industriali particolarmente esigenti. Le nostre capacità di lavorazione CNC a 5 assi ci consentono di realizzare pezzi complessi componenti in rame e leghe di rame in un'unica operazione, garantendo la massima concentricità e precisione di posizionamento.
Il nostro processo prevede:
- Certificazione dei materiali: Garantiamo la completa tracciabilità di tutte le qualità di rame (C110, C101, C360, ecc.).
- Attrezzature specializzate: Utilizzo di PCD e frese specializzate in carburo per materiali “gommosi”.
- Ispezione in ambiente climatizzato: Misurazione dei componenti a una temperatura stabilizzata di 20 °C per garantire la precisione termica.
Scopri di più sul nostro Processo di lavorazione CNC oppure scopri gli altri nostri servizi, tra cui Alluminio CNC e Lavorazione dell'acciaio inossidabile.
Conclusione
La lavorazione del rame non richiede solo macchinari di alta qualità, ma anche una profonda conoscenza del comportamento termico e meccanico del materiale. Che si tratti di sviluppare un modulo di alimentazione per veicoli elettrici di nuova generazione o un connettore RF ad alta frequenza, è fondamentale scegliere un produttore con competenze specifiche nel campo del rame.
Sei pronto a dare il via al tuo prossimo progetto?
Richiedi un preventivo per componenti personalizzati in rame lavorati a CNC →